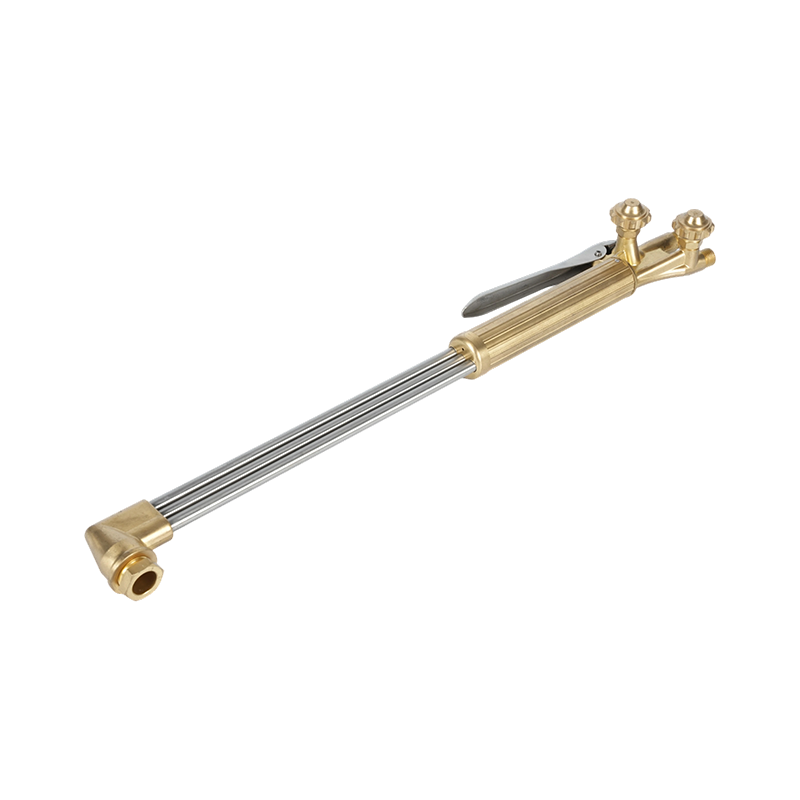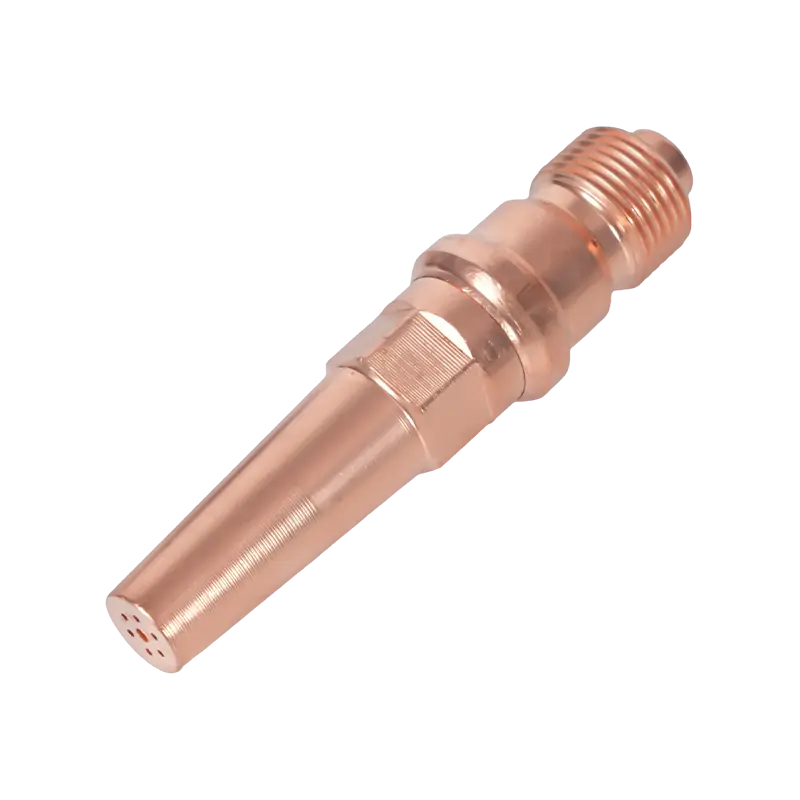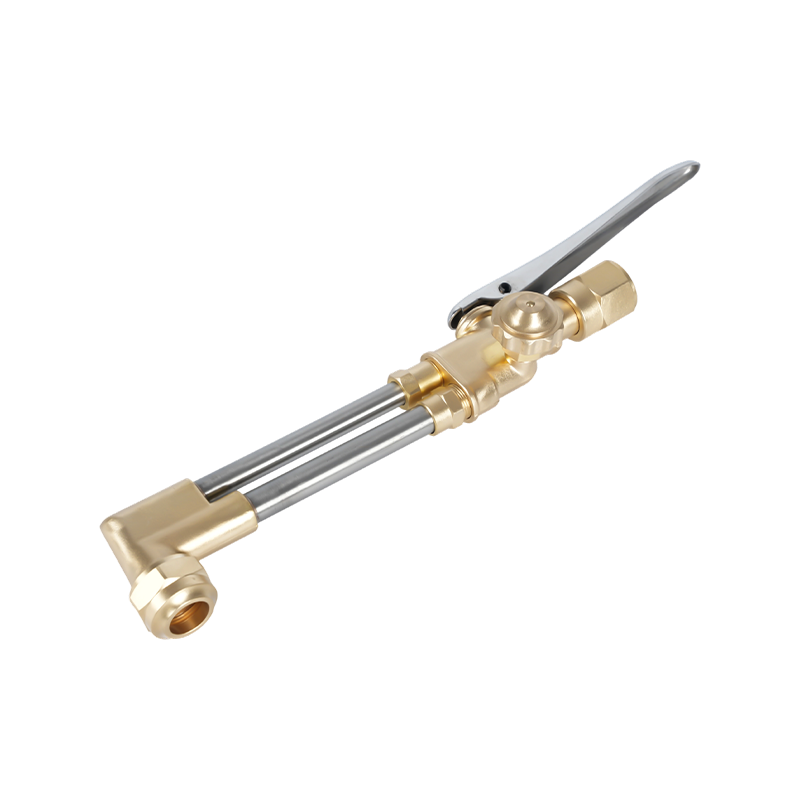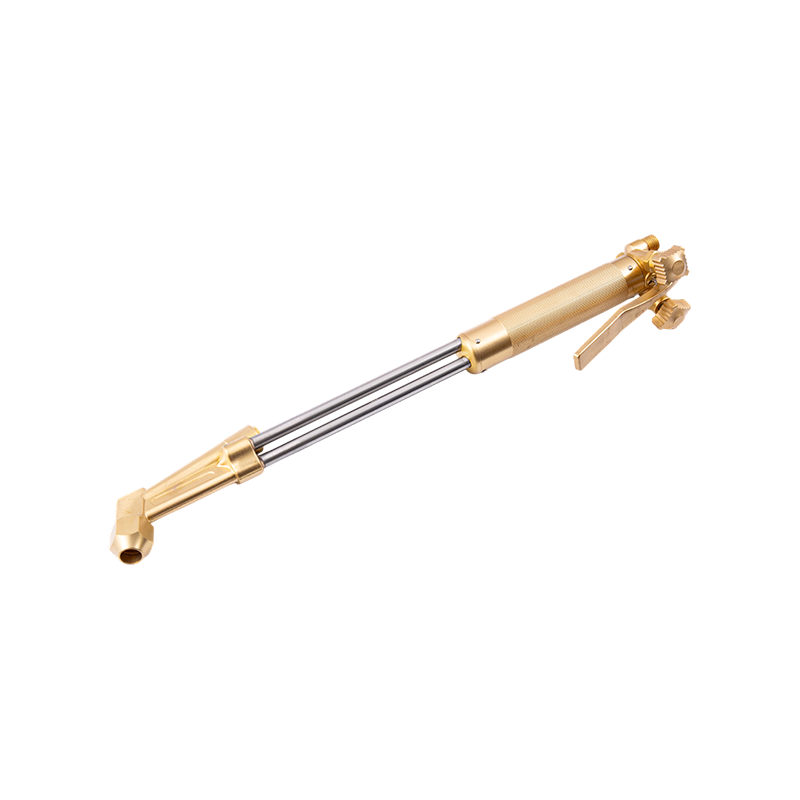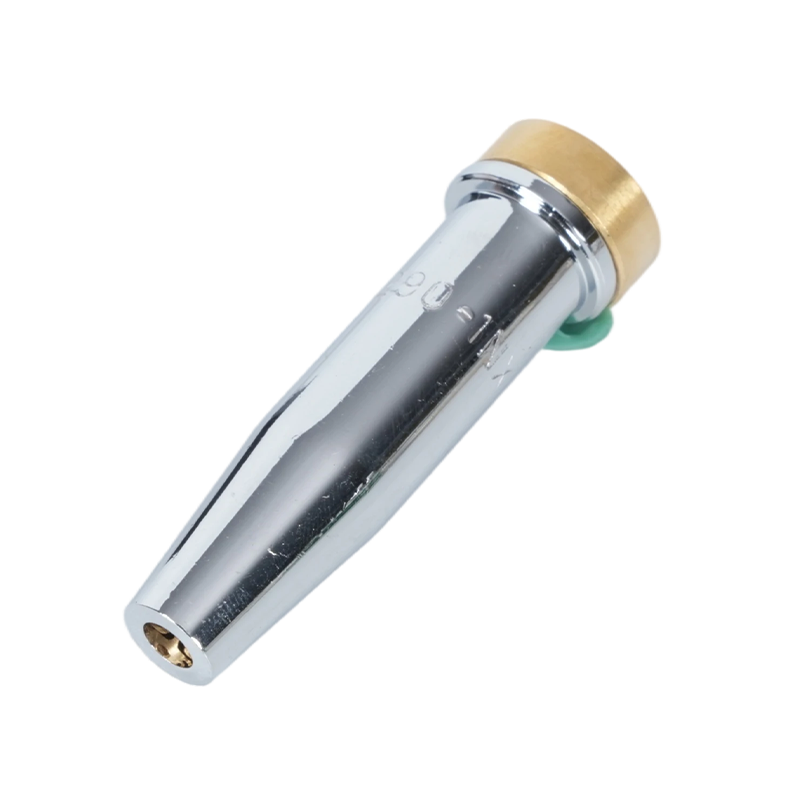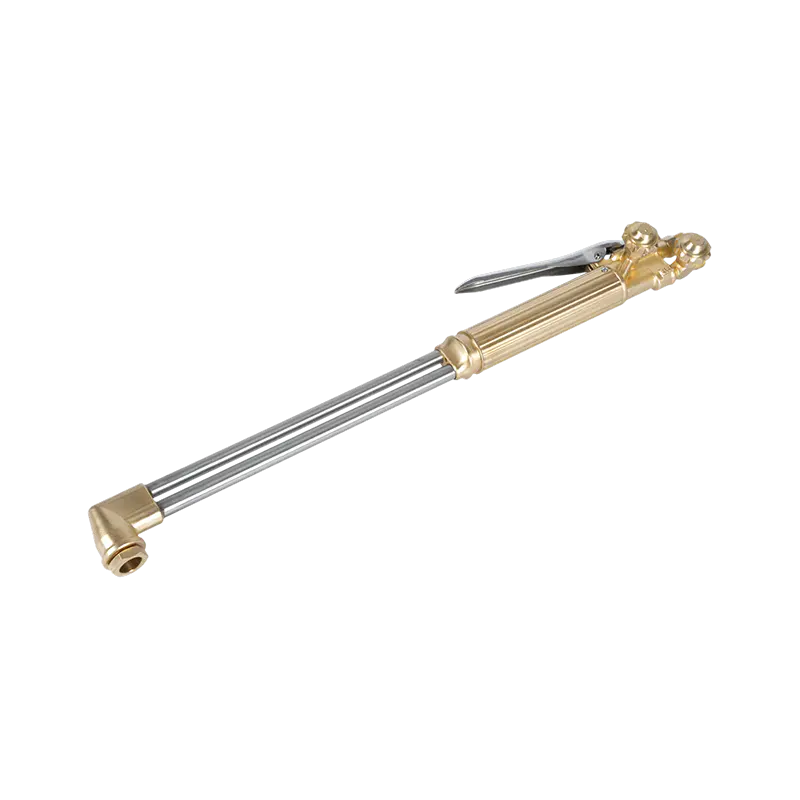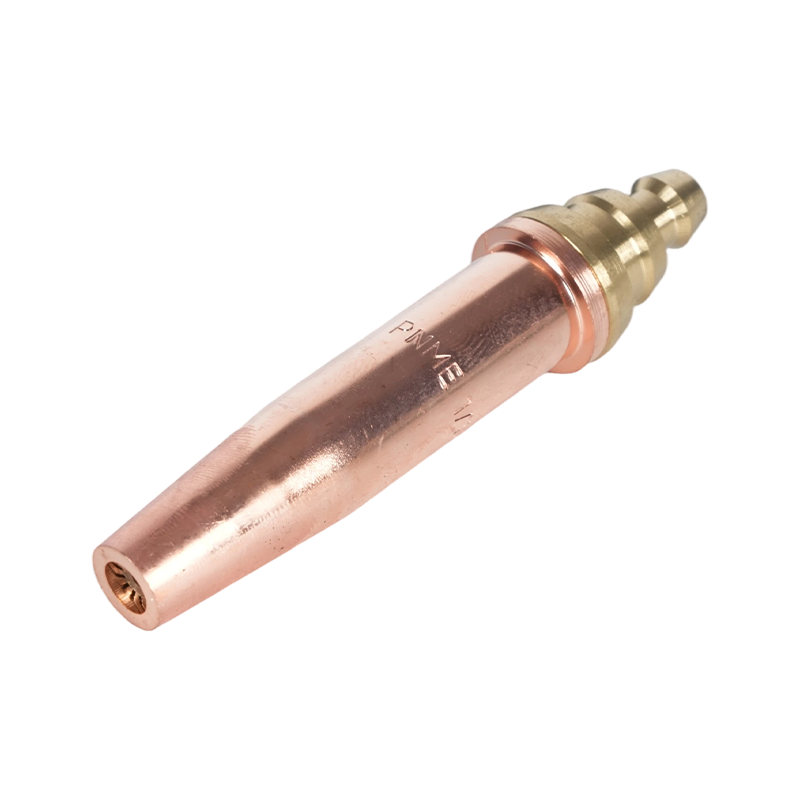
Den här artikeln fokuserar specifikt på skärbrännarspetsar och skärbrännarmunstycken används vid skärning av oxy-fuel metall. Den täcker olika typer av tips, hur man väljer rätt munstycke för ett jobb, korrekt installation och tryckstyrning, underhåll och rengöring, felsökning av vanliga skärproblem och säkerhetsöverväganden. Informationen är praktisk och avsedd för svetsare, tillverkare och underhållstekniker som behöver praktiska steg och referenstabeller för vardagliga skäruppgifter.
Typer av skärbrännarspetsar och munstycken
Skärbrännarspetsar och munstycken är konstruerade för specifika uppgifter. Att förstå typen hjälper dig att matcha spetsen till materialtjocklek och önskad skärkvalitet. Huvudkategorierna listas nedan med de funktionella skillnaderna och var de är lämpliga.
Handskärningstips (manuella).
Handtips är vanliga för mobilt arbete och små butiker. De har en enda skärsyreöppning och ett förvärmningsarrangemang. Storlekarna varierar beroende på tjockleken de skär rent; mindre spetsar används för tunnplåt och stora spetsar för tung plåt. Handspetsar är enkla att reparera (byt ut munstycksinsatsen) och används med en handhållen brännare.
Maskin- och linjeskärningsmunstycken
Maskinmunstycken är designade för portalsystem, CNC-skärbord med syrebränsle eller automatiserade bärare. De är ofta mer robusta, erbjuder utbytbara öppningar och kan innehålla specialiserade blandningskammare för att förbättra förvärmningskonsistensen vid högre färdhastigheter. Maskinmunstycken kräver ofta mer exakt tryckkontroll och rengöringsdisciplin.
Tips för att dra och gjuta
Draspetsar är formade för kontinuerlig kontakt eller nära kontakt med arbetsstycket (används för långa raka snitt eller mejsling). Skärspetsar och munstycken har bredare, ofta flera strålar för att ta bort metall snarare än att göra tunna, exakta snitt – användbart för förberedelse av svetsfogar eller borttagning av defekter.
Hur man väljer rätt spets: Storlek, öppning och form
Att välja en spets kräver att munstyckets öppningsstorlek, strålkonfiguration och spetsgeometri matchas med plåttjockleken, stålkvaliteten och skärmetoden (hand kontra maskin). Nedan följer de viktigaste urvalskriterierna och hur man tillämpar dem.
Spetsstorlek kontra plåttjocklek
Tillverkare betygsätter tips efter nominell skärkapacitet. Använd ett konservativt tillvägagångssätt: välj en spets som är något över plåttjockleken för en effektiv skärning och minskat slagg. För repetitivt arbete, ha ett litet utbud av spetsstorlekar för att täcka typiska jobb snarare än att kontinuerligt byta spetsar.
| Typisk spetsstorlek | Rekommenderad kolståltjocklek | Typiskt skärande syretryck (psi) |
| Tips 0 (mycket liten) | 1–6 mm (1/16"–1/4") | 20–40 psi |
| Tips 1–2 | 6–12 mm (1/4"–1/2") | 30–50 psi |
| Tips 3–5 | 12–25 mm (1/2"–1") | 40–60 psi |
| Tips 6 och uppåt (stor) | 25–100 mm (1"–4" ) | 50–90 psi |
Dessa värden är typiska intervall – se tillverkarens spetstabell för exakta öppningsdiametrar, skärande syretryck och rekommenderade körhastigheter för din specifika spetsmodell och stålkvalitet.
Material och beläggning överväganden
Det mesta av oxy-fuel skärning görs på mjukt stål. Rostfria och höglegerade stål kräver olika tillvägagångssätt (t.ex. plasmaskärning eller speciella tekniker) eftersom de inte oxiderar på samma sätt. Spetsar är vanligtvis mässing eller kopparlegering; välj ett munstycke med utbytbar öppning om du förväntar dig hårt slitage eller frekvent kontaminering.
Korrekt inställning: Tryck, förvärmning och körhastighet
Korrekt gastryck, justering av förvärmningsstrålen och körhastighet är lika viktiga som spetsdesignen. Nedan finns praktiska inställningssteg och parameterintervall som vanligtvis används för oxy-fuel skärning av kolstål.
Steg-för-steg-inställning
- Inspektera spetsen och munstycket för skräp, repade säten eller skadad öppning.
- Ställ in förvärmningstrycket för bränsle (acetylen/propan) enligt rekommendationer från tillverkaren av brännaren.
- Öppna förvärmningsstrålar och justera inre flamkoner till en neutral eller lätt uppkolande låga om du skär tunn metall.
- Ställ in skärsyretrycket till tillverkarens rekommenderade värde för spetsstorlek och plåttjocklek.
- Utför ett testsnitt på skrot för att verifiera ren håltagning, korrekt körhastighet och acceptabel slaggbildning.
Typisk tryck- och hastighetsguide
Körhastigheten beror på spetsstorlek och plåttjocklek; en spets optimerad för en given tjocklek kommer att tillåta en snabbare färdhastighet och en smalare snitt med mindre slagg. Använd alltid körhastighetstabeller från munstyckstillverkaren som utgångspunkt och förfina för just din brännare och ståltillstånd.
Underhåll: Rengöring, spetsreparation och livslängd
Regelbundet underhåll håller munstyckets prestanda förutsägbar. Vanligt underhåll inkluderar rengöring av förvärmningsportar, avlägsnande av slagg från öppningsområdet och byte av slitna öppningar eller spetsinsatser. Följ ett schema: inspektera tips dagligen på tunga linjer och rengör efter någon mejsling eller långa körningar.
Rengöringsmetoder och verktyg
- Använd rekommenderade spetsbrottsar och förvärm jetborstar – använd aldrig trådspik som kan förstora eller förvränga öppningar.
- Blötlägg kraftigt förorenade spetsar kort i ett lösningsmedel avsett för skärutrustning för att lösa upp fett och slagg (följ tillverkarens anvisningar).
- Byt ut spetsinsatser när öppningen uppvisar erosion (ojämn diameter) eller sätet är skårat – prestandan försämras innan synliga stora skador uppstår.
Förväntad livslängd
Livslängden varierar beroende på materialsnitt, spetsmaterial och föroreningsnivå. En välskött spets som används på rent mjukt stål kan hålla många månader vid intermittent användning; produktionsmiljöer kan behöva bytas ut med några veckors mellanrum. Spåra timmars användning och ha reservinsatser till hands för att undvika stillestånd.
Felsökning av vanliga munstyckes- och spetsproblem
När skärningarna är dåliga sparar man tid att diagnostisera om spetsen/munstycket är fel. Följande problemlösningspar är vanliga i verkstäder.
- Problem: Överdrivet slagg och långsam skärning. Fixa: Minska körhastigheten något, verifiera skärsyretrycket, inspektera öppningen för partiell igensättning eller erosion och kontrollera om det finns en trubbig förvärmningslåga.
- Problem: Svårstartad pierce eller inkonsekvent pierce. Fixa: Öka förvärmningen för att säkerställa att ytoxidation tas bort; verifiera att spetsstorleken är tillräcklig för plåttjockleken; kontrollera om det finns skadade öppningar eller blockeringar i den inre blandningskammaren.
- Problem: Oregelbunden låga eller tillbakablickar. Fixa: Stanna omedelbart, kontrollera backventiler och tillbakaslagsskydd och byt ut skadade slangar eller kopplingar. Använd inte spetsen förrän systemet klarar läckage- och bakflödestester.
- Problem: Mycket bred skärp eller överdriven metallsmälta. Fixa: Spetsen kan vara överdimensionerad för jobbet eller öppningen skadad – byt till en mindre spets och minska skärsyretrycket och körhastigheten vid behov.
Säkerhet och bästa praxis när du arbetar med skärmunstycken
Att arbeta säkert runt oxy-fuel-system är inte förhandlingsbart. Korrekt spetshantering och utrustningsval minskar risken för tillbakablickar och skyddar personal och egendom.
- Använd alltid tillbakaslagsskydd och backventiler vid regulatorer och ficklampor; byt ut dem vid första tecken på skada.
- Använd lämplig personlig skyddsutrustning: läderhandskar, ögonskydd med lämplig filterskärm för skärning, hörselskydd i bullriga miljöer och flamskyddade kläder.
- Förvara cylindrar upprätt och kedjade; säkra facklor och slangar för att undvika oavsiktlig ventilskada. Stäng av cylinderventilerna när de inte används och lufta ledningarna före förvaring.
Köp- och kompatibilitetstips
Alla spetsar är inte korskompatibla mellan tillverkare – sätespassning, gängstigning och öppningsgeometri varierar. Tänk på dessa punkter när du köper ersättningsspetsar eller munstycken.
OEM vs eftermarknad
OEM-spetsar matchar originalutrustningstoleranser och inkluderar ofta exakta öppningsstorlekar och utbytesinsatser. Kvalitetstips på eftermarknaden kan vara kostnadseffektiva men verifiera passform och materialspecifikationer. För produktionskritiska applikationer, gynna OEM eller kvalificerade tredjepartsdelar med dokumenterade toleranser.
Vad du ska ha i lager
- Ett urval av de 2–3 mest använda spetsstorlekarna för ditt arbetsflöde.
- Extra spetsinsatser/öppningar, förvärmningsstråleinsatser och verktyg för rengöring av spetsar (brottschar, borstar).
- Minst en reservflashback-avledare och en reservregulator för varje gastjänst.
Att föra logg över skärbrännares spets prestanda (timmar/arbetsuppgifter) och märkning av reservspetsar med sin nominella skärtjocklek påskyndar arbetsinställningen och minskar skrot på grund av felaktiga spetsar.
Sammanfattning: Praktisk checklista före varje klipp
- Verifiera korrekt spetsstorlek för plåttjockleken.
- Inspektera och rengör spetsen och förvärmningsstrålarna; byt ut slitna insatser.
- Ställ in förvärmnings- och skärsyretryck enligt tipsdiagram; gör ett skrotprov och justera körhastigheten.
- Kontrollera att säkerhetsanordningar (återslagsskydd, backventiler) är på plats och fungerar.
Genom att tillämpa dessa praktiska val, installations- och underhållssteg förlänger du spetsarnas livslängd, förbättrar skärkvaliteten och minskar stilleståndstiden. För exakta munstycksdimensioner, tryckdiagram och rekommendationer om körhastighet, se alltid munstyckstillverkarens tekniska datablad för den specifika spetsmodell du använder.