När du står framför ett produktionsschema och en svetsare väntar på rätt brännare, är den första frågan inte vilken process som ser bättre ut på papperet. Det är vilken dina operatörer kan köra konsekvent och vad det valet kostar dig i omarbetning. Det korta svaret är: på MIG smälter en kontinuerligt matad tråd in i fogen, vilket gör det snabbare och lättare att lära sig. På TIG förblir en volframelektrod solid och en fyllnadsstav läggs till separat, vilket ger dig mer kontroll men kräver mer skicklighet. Den enda skillnaden driver varannan jämförelse mellan dem.
Vad som faktiskt händer i bågen
MIG står för Metal Inert Gas och kallas även GMAW. En spole av massiv tråd matas genom en pistol, en båge bildas mellan tråden och arbetsstycket och själva tråden smälter in i svetsen. Du ställer in trådmatningshastigheten och spänningen; Skyddsgas, antingen argon, CO2 eller en blandning, skyddar den smälta poolen från luften. Detta skapar en ren process med hög avsättning.
TIG står för Tungsten Inert Gas och kallas även GTAW. En båge slås mellan en volframelektrod och arbetsstycket, men volframet smälter inte. Svetsbassängen görs genom att smälta basmetallen, och du tillsätter fyllmedel från en separat stav med din fria hand. Ren argon är den vanliga skyddsgasen, och en fotpedal eller avtryckare styr strömstyrkan när svetsen fortskrider.
Eftersom fyllmedlet är separat i TIG är värmetillförseln mer hanterbar. Eftersom tråden är självmatande i MIG, bibehålls ljusbågen av trådmatningen och operatören har mindre att tänka på. Det förklarar varför MIG naturligtvis lämpar sig för längre, tjockare och större volymer, medan TIG hittar sin nisch i exakta tunna eller svårsvetsbara metaller.
| Aspekt | MIG-svetsning | TIG-svetsning |
|---|---|---|
| Elektrod | Förbrukningstråd, matad kontinuerligt | Ej förbrukningsbar volframelektrod |
| Fyllnadsmaterial | Smälttråd är fyllmedlet | Fyllnadsstav läggs till för hand separat |
| Skyddsgas | Argon, CO2 eller blandad gas | Argon eller argon-helium |
| Ampere kontroll | Inställningar för spänning och trådmatning | Fotpedal eller fingertoppskontroll |
| Skicklighetskrav | Lägre, mer förlåtande | Högre, behöver hand-öga-fot-koordination |
Hur skillnaden påverkar din butik
Svetshastighet och avsättningshastighet
MIG fyller en skarv snabbt eftersom tråden levererar metall nonstop. I 5 mm kolstål kan en kapabel MIG-operatör ofta göra ett fast pass, medan TIG skulle kräva flera pass och mer tid. MIG fungerar också bra vid högre körhastigheter, vilket är anledningen till att det är det vanliga valet för strukturell tillverkning och kroppspaneler.
Kvalitet, omarbetning och operatörens inlärningskurva
TIG producerar inte stänk, vilket innebär ingen slipning eller stålborstning mellan passen, och den lämnar en ren yta som passar målning och polerat rostfritt. MIG kommer ibland att stänka och stänk blir en kostnad när produkten kräver kosmetisk efterbehandling. TIG är lättare att kontrollera på rotpass och på metaller som är känsliga för värme, men det är svårare att lära sig eftersom det använder både händer och en fot.
Där varje process är mer vettig
- Tunn plåt från ca 0,5 till 3 mm gynnar vanligtvis TIG, eftersom den lägre värmetillförseln minskar genombränningen.
- Plåt från cirka 3 mm och tjockare gynnar vanligtvis MIG, eftersom produktiviteten är viktigare och materialet kan absorbera snabbare värme.
- Aluminium i tjockare mätare är ofta MIG med en spolpistol; tunnare aluminiumdelar är ofta TIG för bättre kontroll av svetsbadet.
- Rostfritt stål som måste se enhetligt ut på insidan av ett rör eller kärl är en TIG-applikation.
Utrustning och förbrukningsvaror: Kostnaden sida vid sida
Inköpspriset för maskinen är bara en del av bilden. I produktionen avgör vanligtvis förbrukningsvaror, gas och arbetstimmar vilken process som är mer ekonomisk för din butik.
| Kostnadsfaktor | MIG | TIG |
|---|---|---|
| Typ av strömkälla | Konstant spänning / trådmatare | Konstant ström |
| Extra maskin | Trådmatare och pistol | Ficklampa; vattenkylning för höga arbetscykler |
| Förbrukningsmaterial | Trådspolar, kontaktspetsar, liners | Volframelektrod, påfyllningsstavar, gaskoppar |
| Gasförbrukning | 15 till 25 CFH argon/CO2 | 10 till 20 CFH av ren argon |
| Operatörskostnad | Lägre med mindre erfarna förare | Högre när skickliga svetsare krävs |
Om arbetskraften är dyr och genomströmningen är kritisk vinner MIG på de flesta stål och vissa rostfria arbeten. Om omarbetning och utseende är det som driver budgeten visar sig TIG ofta vara billigare per acceptabel svets, även om det kostar mer per timme.
Förvärmning, gaskontroll och utrustningen runt svetsen
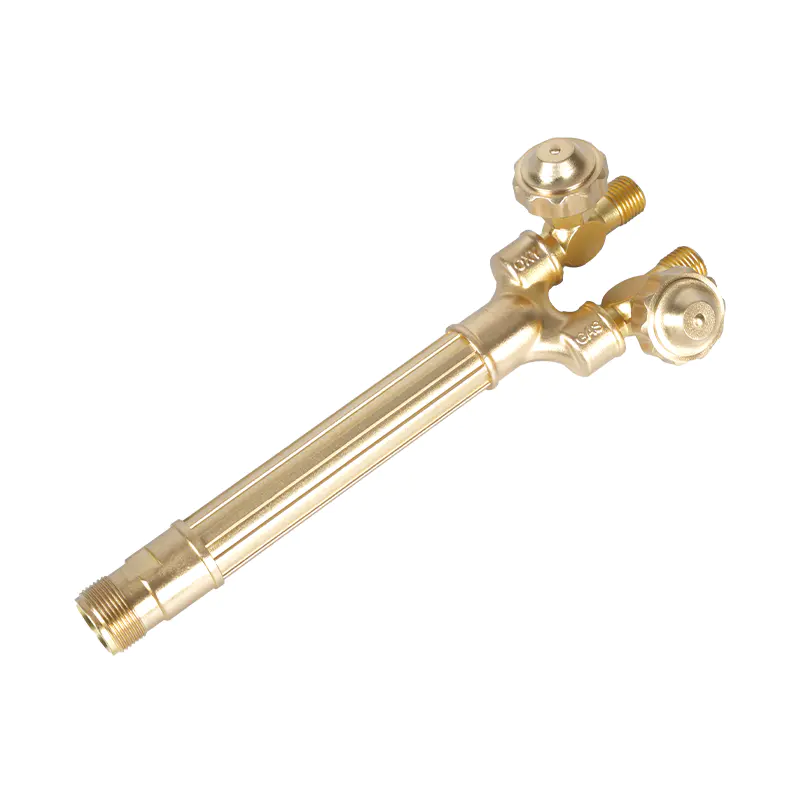
Även när själva smältningen är MIG eller TIG är arbetscellen aldrig bara svetsmaskinen. Ett typiskt exempel är en tung aluminium eller tjock rostfri del som behöver förvärmas innan rotpasseringen, för att minska risken för svetssprickor och för att få poolen att sitta ordentligt. En kompakt oxy-acetylen värmebrännare är ett vanligt sätt att få upp sektionen till temperatur på golvet utan att komplicera svetsupplägget.
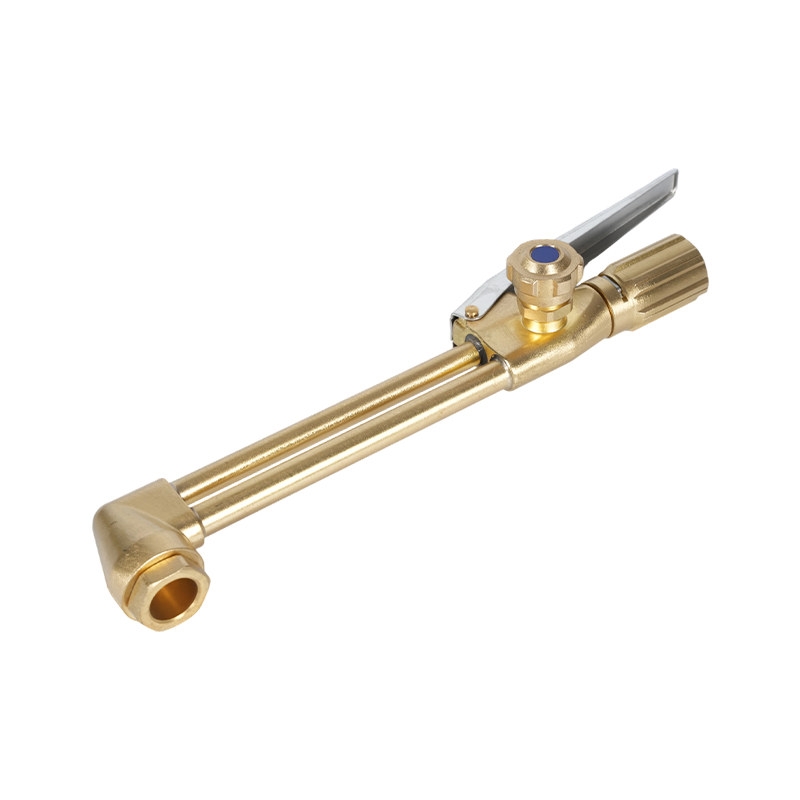
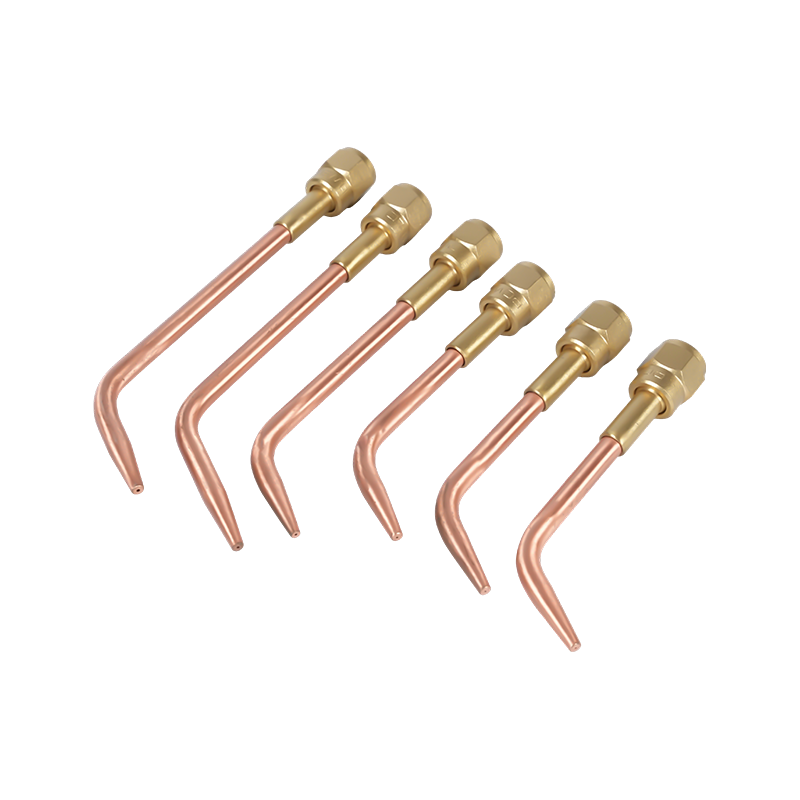
 HE-505 Heavy Duty Oxy Acetylen Värmebrännare för förvärmning och svetsning Denna kompakta brännare ger kontrollerad låga för förvärmning av tjocka metaller före svetsning, vilket minskar risken för sprickor. Den hanterar även lödning, glödgning, uträtning och upptining, vilket gör den till ett mångsidigt tillskott till din arbetscell. Visa produkt →
Värmebrännare och gasstyrningsutrustning levereras ofta av samma tillverkare som tillverkar skärtillbehör, brännarhandtag och tryckregulatorer. Processen du väljer är inte det enda beslutet: de stödjande verktygen måste vara pålitliga när schemat är trångt.
Ta ett beslut: Vad ska du berätta för ditt inköpsteam
Välj MIG när produktionsvolymen är hög, materialtjockleken är över ungefär 3 mm, stänk är acceptabelt och du har en begränsad pool av mycket skickliga operatörer. Välj TIG när svetsens utseende är ett krav, väggtjockleken är låg, materialet är värmekänsligt eller den färdiga fogen måste fungera i en korrosiv eller mekaniskt krävande tjänst.
I en blandad butik håller många team båda processerna tillgängliga. TIG klarar rotpassagen på röret och det rostfria arbetet som ska se smidigt ut medan MIG bär de tunga kälsvetsarna. Avvägningen handlar inte om att hitta den enda perfekta processen; det handlar om att matcha processen med den del, volymen och den tillgängliga operatören.
När du utvärderar en leverantör av svets- eller skärutrustning för en OEM-produktionslinje ligger värdet i att hitta en tillverkare som kontrollerar hela bearbetnings- och smidesprocessen. Möjligheten att bygga skräddarsydda brännarhandtag, värmebrännare och gasskärande komponenter internt är det som gör upphandlingen mer förutsägbar. Om du diskuterar ett anpassat leveransarrangemang, prata med vårt ingenjörsteam om dina ritningar och produktionskrav.