Sticksvetsning vs. bågsvetsning: Rensa upp förvirringen
Den här jämförelsen gör människor upprörda innan den ens har börjat, eftersom de två sakerna som jämförs egentligen inte är separata kategorier. Sticksvetsning är en typ av bågsvetsning — inte en konkurrerande process som sitter bredvid. "Bågsvetsning" är samlingsnamnet för alla processer som använder en elektrisk ljusbåge för att smälta metall, och stick, MIG, TIG och fluxkärna faller alla under det paraplyet.
Vad de flesta menar när de frågar "stick vs. arc" är verkligen "stick vs. de andra bågsvetsprocesserna" - vanligtvis MIG eller TIG. Sticks formella namn är shielded metal arc welding (SMAW), ibland kallad manuell metallbågsvetsning utanför USA. Det fick smeknamnet "bågsvetsning" bland äldre hantverkare helt enkelt för att det i årtionden var den bågprocess som alla använde som standard.
Hur sticksvetsning (SMAW) faktiskt fungerar
En stavsvetsare kör ström genom en förbrukningsbar elektrod - en metallstav belagd med flussmedel - som hålls i en klämma. Att slå staven mot arbetsstycket skapar en båge, och värmen smälter både basmetallen och själva staven. När flussmedelsbeläggningen brinner av producerar den en skyddsgas runt svetsbadet och lämnar efter sig ett lager av slagg ovanpå den kylande metallen, som båda hindrar atmosfäriskt syre och kväve från att förorena fogen.
Det slagglagret är avvägningen för hur förlåtande processen är. Till skillnad från MIG eller TIG, som behöver en skyddsgas som matas genom pistolen och en relativt ren yta för att fungera bra, kan en stickelektrod brinna rakt genom kvarnskala, lätt rost eller färg och fortfarande producera en sund svets. Kostnaden är en flisning och stålborstning efter varje pass för att rensa slaggen innan nästa går ner.
Stick kontra andra bågsvetsprocesser: MIG, TIG, Flux-Core
När stickan väl är korrekt inramad som en bågsvetsprocess bland flera, är den mer användbara jämförelsen hur den står sig mot de andra på de mått som faktiskt påverkar ett jobb.
| Faktor | Stick (SMAW) | MIG (GMAW) | TIG (GTAW) |
|---|---|---|---|
| Kostnad för utrustning | Lägst | Måttlig | Högst |
| Användning utomhus/blåsigt | Utmärkt | Stackars | Stackars |
| Ytförberedelse behövs | Minimal | Betydande | Betydande |
| Rengöring efter svetsning | Slaggflisning krävs | Minimal | Minimal |
| Bäst på tjockt material | Ja, över ⅜ tum | Bättre på tunt material | Bättre på tunt material |
| Inlärningskurva | Måttlig to steep | Enklast | Brantast |
Sticks största strukturella fördel är oberoende - ingen skyddsgasflaska betyder att ingen gas blåses bort av vinden, och en stickmaskin kan vara tillräckligt liten för att bära till en arbetsplats snarare än att köras till den. MIG byter ut den portabiliteten mot snabbhet och en mycket kortare inlärningskurva, vilket är anledningen till att det dominerar butiksfabrikationsarbetet. TIG byter hastighet mot kontroll och svetskvalitet, vilket gör det till valet när utseende och precision betyder mer än produktionshastigheten.
När sticksvetsning är rätt uppmaning
Stick tjänar sitt stöd i situationer där de andra processerna kämpar. Byggnadsarbete utomhus, reparation av gård och ranch, rörledningskonstruktion och fältarbete i allmänhet gynnar stick eftersom det inte finns någon skyddsgas att förlora i en bris. Tjockare konstruktionsstål - plåt och balk över ⅜ tum - tar en stavsvets väl, och processen hanterar smutsig, rostig eller målad metall som skulle förstöra en MIG-svets kvalitet utan omfattande slipning först.
Det vinner också på utrustningens enkelhet. En stavsvetsare, en handfull elektrodboxar och en jordklämma är en komplett installation som passar i en lastbilsflak, vilket är viktigt för alla som utför reparationsarbeten utanför en fast verkstad.
Beyond the Arc: What Else a Welding Shop Needs
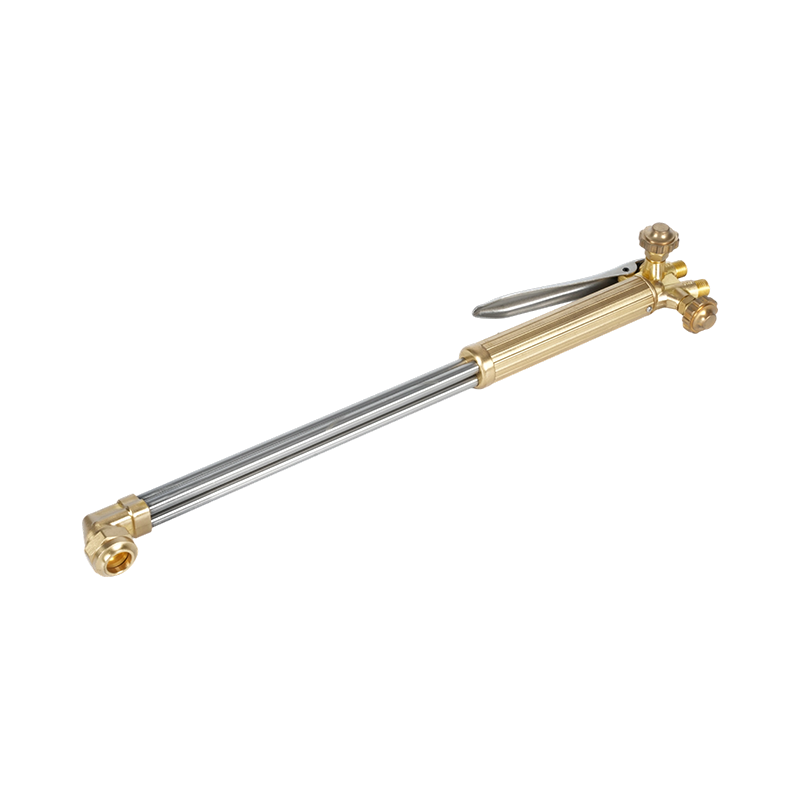
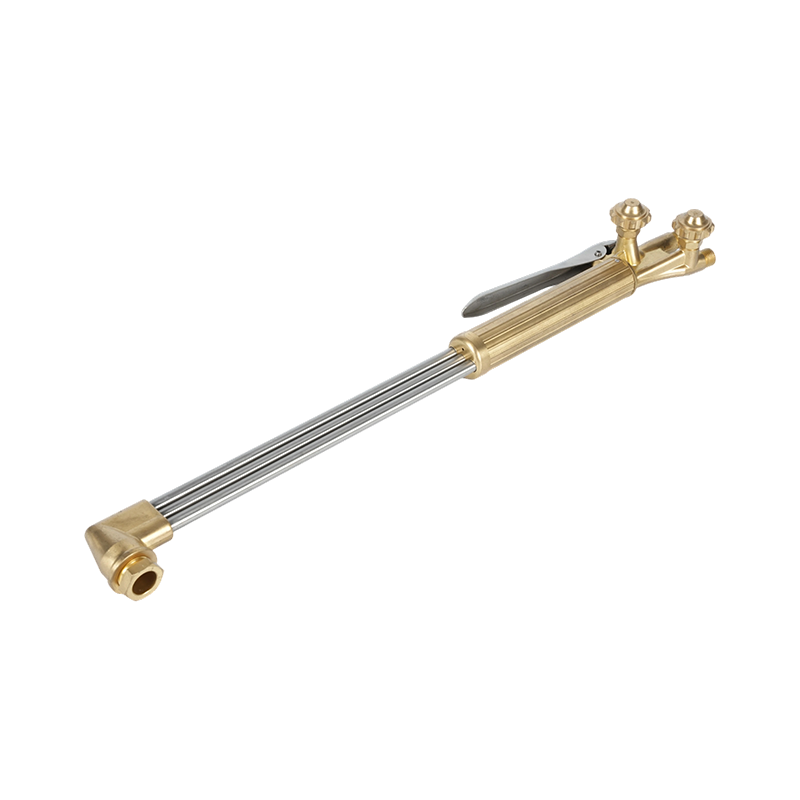
Att välja en bågprocess är bara en del av arbetsflödet. De flesta stavsvetsjobb börjar och slutar med steg som inte har något med själva ljusbågen att göra. Stål behöver vanligtvis skäras till innan det någonsin når svetsbordet, vilket är där handskärbrännare för att förbereda och dimensionera stål före en svetsning kommer in — skärning av syrebränsle är fortfarande standardsättet att skära tjock plåt på plats utan ett plasmabord.
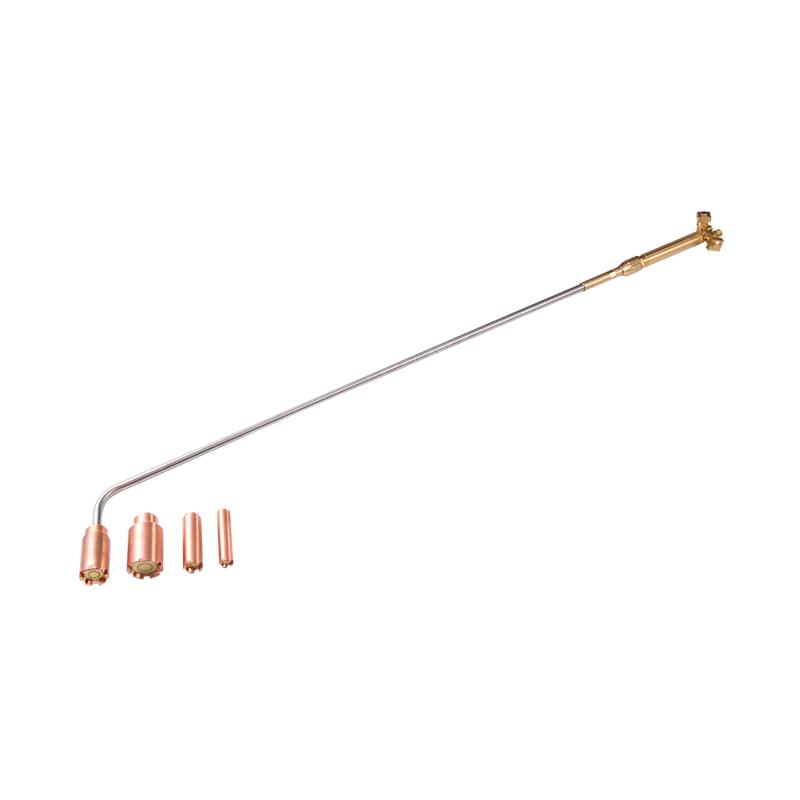
Tjocka sektioner gynnas också av ett förvärmningspass innan elektroden någonsin vidrör fogen, eftersom att få upp kallt stål till temperatur minskar risken för sprickbildning när svetsen svalnar. En oxy-fuel värmebrännare för att förvärma tjockt stål före svetsning handtag som trampar på material för tungt för att en enkel ficklampsspets ska värmas jämnt. Det är också viktigt att få lågans storlek för jobbet – skärbrännarspetsar anpassade till metalltjockleken håll snittet rent och minska slöseri med gas vid både förberedande och eftersvetsning av trimningsarbete.
Håll dig säker runt bågsvetsutrustning
Bågsvetsning medför sina egna faror separat från allt syrgasarbete som sker i samma verkstad. Elektrisk stöt är det primära problemet med stickutrustning specifikt, och OSHAs standard för bågsvetsning och skärning anger krav för jordning, elektrodhållarens placering och kabelns skick specifikt för att minska den risken.
Där stavsvetsning delar en arbetsyta med utrustning för skärande eller uppvärmning av syrgas, behöver säkerheten på gassidan lika stor uppmärksamhet. A rätt betygsatt gastrycksregulator håller cylindertrycket inom säkra gränser för brännaren nedströms, och flashback-avledare som hindrar en brand från att gå tillbaka in i gasledningen är inte förhandlingsbara på alla slangar som går till öppen låga. För en närmare titt på ficklampsspecifika försiktighetsåtgärder, vår säkerhetsanvisning för skärbrännare täcker PPE, gashantering och underhållskontroller på djupare.