De två rollerna varje skärgas spelar
Varje gasskärslåga drivs av ett partnerskap mellan två separata gasströmmar som gör två olika jobb, inte en enda gas för alla ändamål. En bränslegas blochas med en liten ström av syre för att skapa förvärmningslågan som höjer metallen till dess antändningstemperatur. När den temperaturen har uppnåtts, skjuter en mycket större, separat ström av rent syre genom mitten av spetsen och reagerar med den heta metallen för att oxidera och blåsa ut den smälta slaggen ur snittet.
Att blocha ihop dessa två roller är källan till de flesta inställningsfel. Att tillsätta mer bränsle går inte snabbare – det ändrar bara förvärmningen. Syrgasstrålen gör själva skärningen, och dess renhet och flödeshastighet är det som verkligen avgör hur rent och snabbt skäret blir. Att förstå denna splittring är utgångspunkten för att välja gaser förnuftigt snarare än av vana.
Bränslegasalternativ: Acetylen, Propan, Naturgas, MAPP och Propylen
Fem bränslegaser täcker den överväldigande majoriteten av skärande arbete med syrebränsle, och var och en växlar lågtemperatur mot kostnad och hantering på ett annat sätt.
Acetylen brinner varmare än något av alternativen och når ungefär 5 800–6 000°F i en oxi-acetylenlåga. Den värmen koncentreras till en smal, intensiv kon, som låter den förvärma metall till skärtemperatur snabbare än någon annan bränslegas - anledningen till att den förblir standard för svetsning, hårdlödning och skärning av tjock plåt där hålhastigheten spelar roll. Avvägningen är kostnaden per kubikfot och strängare krav på cylinderförvaring. A djupare jämförelse av acetylen mot propan för skärning bryter ner exakt var den kostnadsavvägningen lönar sig och var den inte gör det.
Propan and naturgas bränn märkbart svalare, närmare 5 200°F, och sprid värmen över en bredare låga snarare än acetylens täta kon. Den bredare lågan är faktiskt en fördel för att värma upp stora ytor eller förvärma tjock plåt under ytan. Det som lockar de flesta butiker till propan är dock inte prestanda - det är ekonomi. Propan kostar mindre att fylla, och dess lagringsregler är mindre restriktiva än acetylens, vilket är anledningen till att skrotgårdar och butiker som driver en fackla i timmar i sträck ofta inte använder det.
MAPP gas (en blandning av metylacetylen och propadien) sitter emellan, och producerar en hetare låga än propan vid cirka 2 976°C med en värmeavgivning närmare acetylenens i den primära könen. Den kan också köras med högre tryck än acetylen utan samma risk att dissociera till explosiva komponenter, vilket gör den till ett fungerande alternativ för skärning under vatten på djupt vatten - en nisch men verklig fördel som de andra bränslegaserna inte delar.
Propylen , en flytande petroleumgasprodukt, landar nära MAPP i flamtemperatur men delar propanens höga krav på syre-till-bränsleförhållande, vilket innebär att den behöver proportionellt mer syreflöde för att brinna effektivt. Det är ett mindre vanligt val men dyker upp i butiker som optimerar för en specifik balans mellan värme och kostnad som acetylen och propan inte riktigt når.
Ingen av dessa bränslegaser är ett universellt bästa val. Den rätta beror på plåttjockleken, hur ofta brännaren går och om verkstaden också svetsar — inte bara skär — med samma gastillförsel.

Varför syrerenhet förändrar allt
Bränslegas får mest uppmärksamhet, men den skärande syreströmmen är det som faktiskt avgör skärkvalitet och hastighet. En syrerenhet under 99,5 % har en överdriven effekt: ett renhetsfall på bara 1 % saktar vanligtvis skärhastigheten med ungefär 25 % och ökar gasförbrukningen med en liknande marginal, eftersom föroreningar späder ut oxidationsreaktionen som gör själva skärningen.
Munstycket och munstyckets design spelar roll även här, eftersom en dåligt designad spets låter omgivande luft blandas in i syreströmmen innan den når metallen, vilket effektivt sänker renheten vid den punkt som betyder mest. Detta är en av anledningarna till att brännarspetsar inte är en komponent som passar alla – passagegeometrin inuti en väldesignad spets skyddar syreströmmen från den typen av utspädning.
Matcha tips, regulatorer och säkerhetsutrustning till din gas
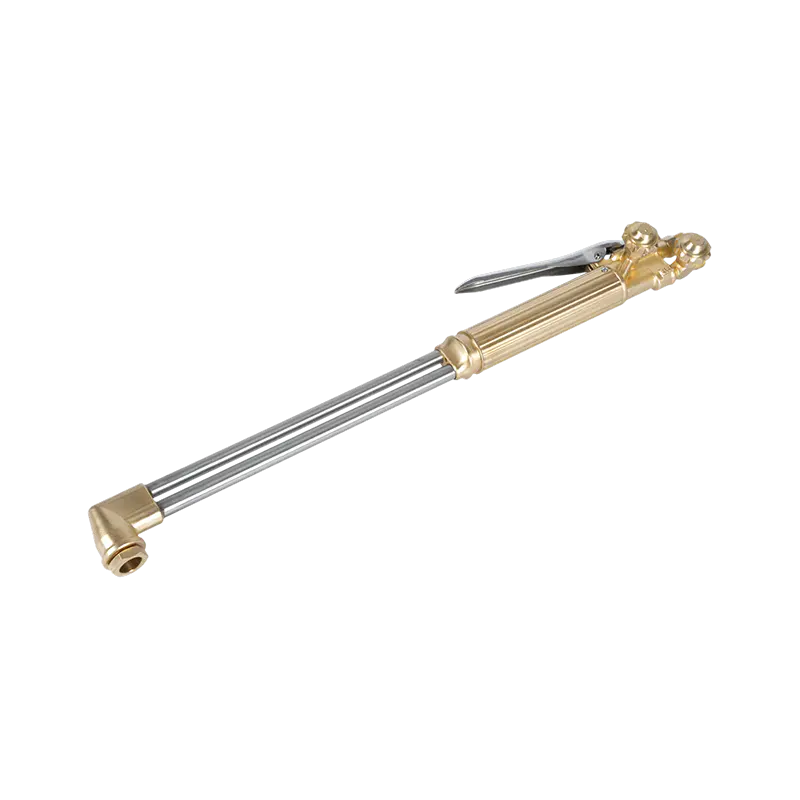
Varje del av nedströmsutrustning på en skärbrännare är byggd kring den specifika gasen som strömmar genom den, och att byta bränslegaser utan att byta den matchade utrustningen är där de flesta installationsproblemen börjar.
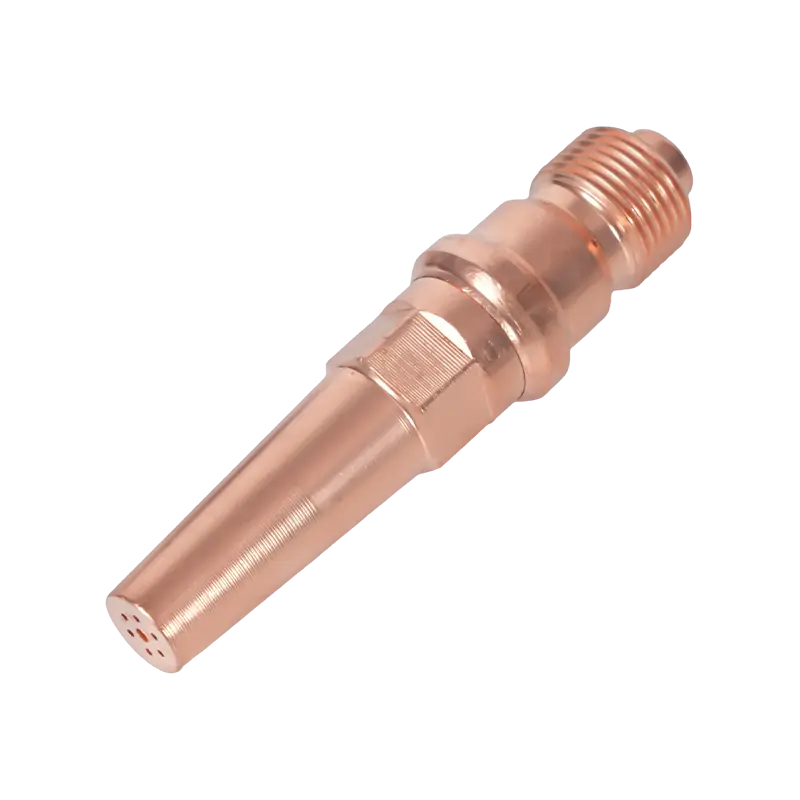
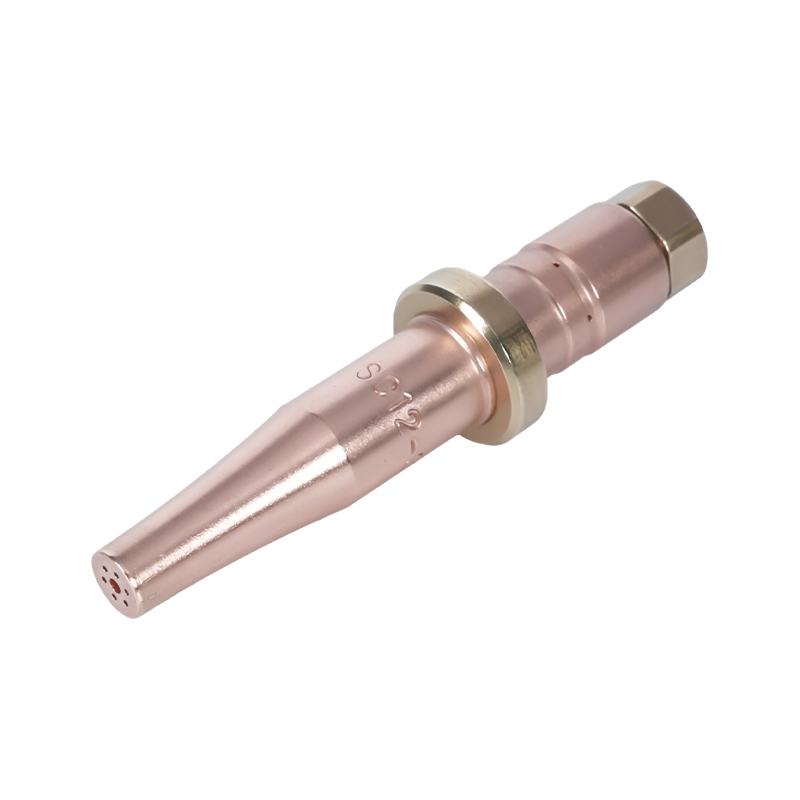
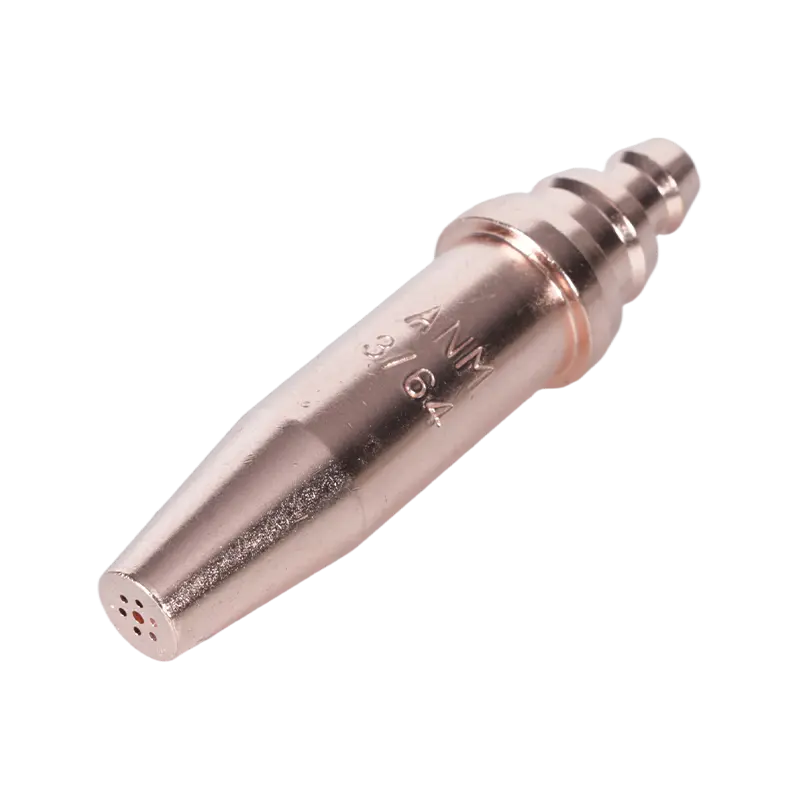
Fackelspetsar är det tydligaste exemplet. Acetylenspetsar använder en premix-design, blandar bränsle och syre inuti spetsen innan lågan går ut genom tätt åtskilda öppningar. Propan- och naturgasspetsar använder istället en postmix-design och blandar gaserna precis utanför spetsytan genom ett bredare säte, eftersom dessa gaser behöver mer syrevolym i förhållande till bränsle och extra blandningsavstånd för att stabiliseras. Acetylen cutting torch tips engineered for premix flame delivery and propanskärbrännarspetsar byggda för efterblandningsliknande flamblandning reflektera den strukturella skillnaden snarare än att vara utbytbara varianter av samma del.
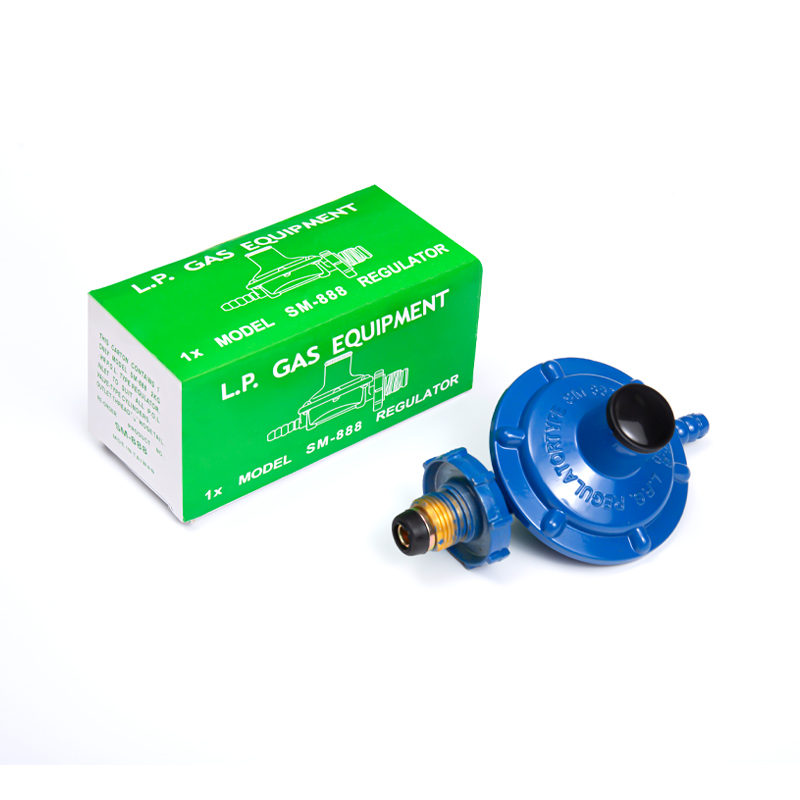
Regulatorer bär samma gasspecifika logik. Var och en är kalibrerad till en viss gass tryckområde och passningsstandard, och att köra fel gas genom en felaktig regulator riskerar att leverera tryck som nedströmsutrustningen aldrig var klassad för. Gastrycksregulatorer anpassade till specifika bränslegastyper ta hänsyn till dessa skillnader från monteringen.
Flashback-avledare följer samma regel. Eftersom bränslegaser skiljer sig i antändbarhetsområde och hur snabbt en flamfront kan färdas bakåt genom en slang, tillbakaslagsavledare klassade för den gas som faktiskt används måste sitta vid både regulatorn och brännarens ändar av linjen. En närmare titt på flamtemperatur och förbränningsegenskaper för varje bränslegas visar hur olika dessa gaser beter sig när de antänds, vilket är exakt varför utrustningen som är byggd runt dem inte är utbytbar. Den federal oxy-fuel svets- och skärsäkerhetsstandard ställer grundkraven för cylinderförvaring och slangspecifikationer som gäller oavsett vilken gas en butik driver.
Att välja rätt gaskombination för din butik
Det finns inget entydigt korrekt svar på vilken skärgas en butik ska köra - beslutet beror på en handfull praktiska faktorer som uppväger lågtemperaturen på egen hand.
- Plåttjocklek och hålhastighet : Tjock platta och produktionsskärning gynnar acetylens koncentrerade värme och snabbare håltagningstider.
- Arbetscykel : Butiker som kör en ficklampa för längre sträckor tycker ofta att propan eller naturgas är billigare att underhålla under ett helt skift.
- Befintlig infrastruktur : En butik med gasledningar lutar redan åt naturgas helt enkelt för att undvika cylinderlogistik.
- Användning med dubbla ändamål : Butiker som både svetsar och skär brukar ha acetylen till hands, eftersom propan och naturgas inte kan ersätta oxy-fuel svetsning.
Många butiker kör mer än en bränslegasinstallation och byter baserat på jobbet. Det som är viktigare än att välja en enda vinnare är att se till att varje spets, regulator och tillbakaslagsdämpare på ficklampan matchar vilken gas som faktiskt är ansluten — felaktig utrustning är där lågkvalitetsproblem och säkerhetsrisker båda börjar.