Vad en oxy-acetylen svetsbrännare faktiskt gör
En facklaslåga som brinner acetylen i rent syre når ungefär 6 000°F , tillräckligt varm för att smälta stål, gjutjärn och de flesta icke-järnlegeringar på några sekunder. Värmen kommer från en tvåstegsförbränningsprocess: den inre könen brinner som varmast där syre och bränsle blandas i spetsen, medan det yttre höljet avslutar förbränningen i omgivande luft. Den inre könen är där själva svetsningen sker - tillsatsstaven smälter till en gemensam smältbassäng när operatören flyttar brännaren längs fogen.
Till skillnad från bågprocesser är det ingen elektrisk krets inblandad. Det är just därför utrustningen förblir relevant på arbetsplatser utan strömtillgång, i mobila reparationstruckar och i butiker som löder eller bearbetar metall där flamkontroll är viktigare än avsättningshastighet. Avvägningen är värmepåverkad zonstorlek - oxyacetylen går varmare och långsammare än en MIG- eller TIG-båge, så den passar tunnare sektioner och reparationsarbete bättre än svetsning i högvolym.
Facklans anatomi: handtag, tips och tillbehör
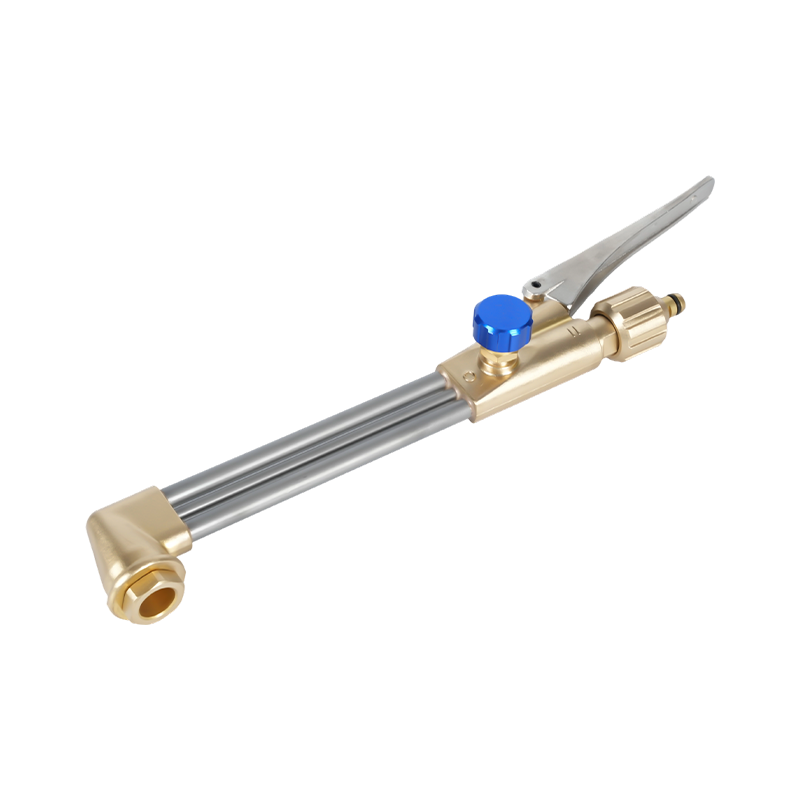
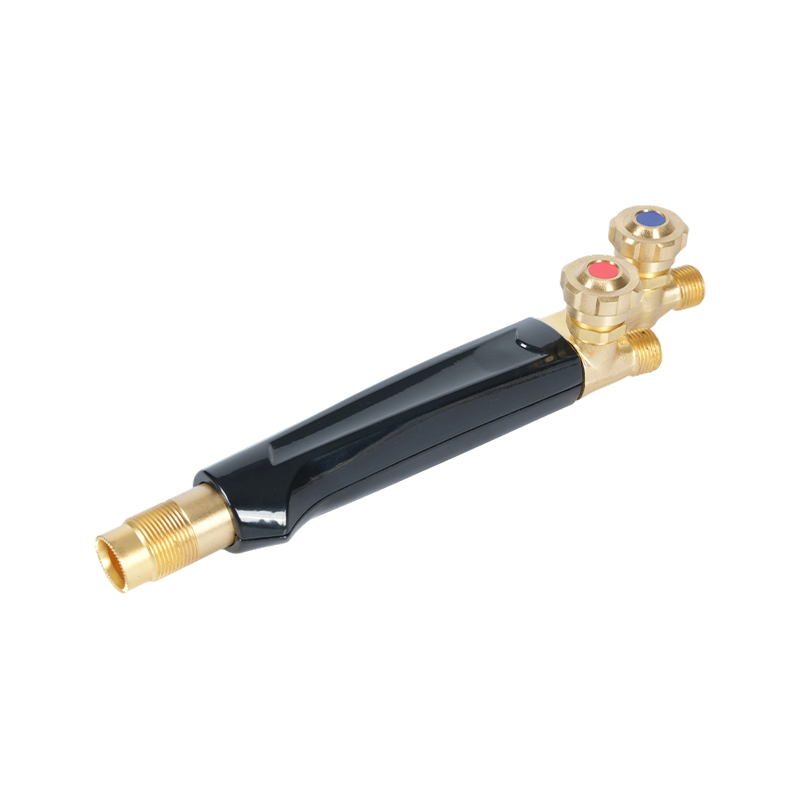
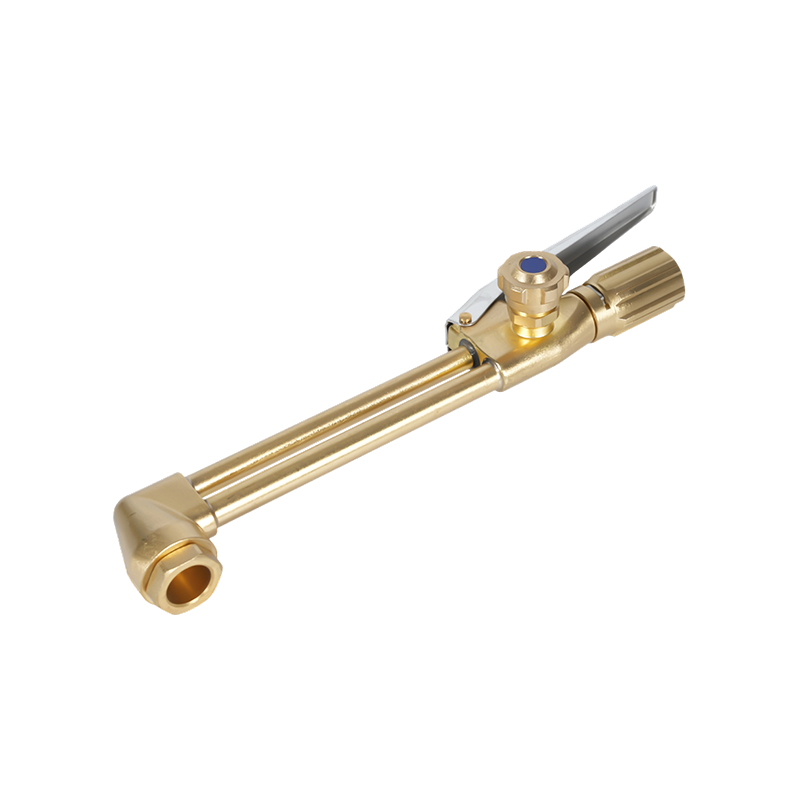
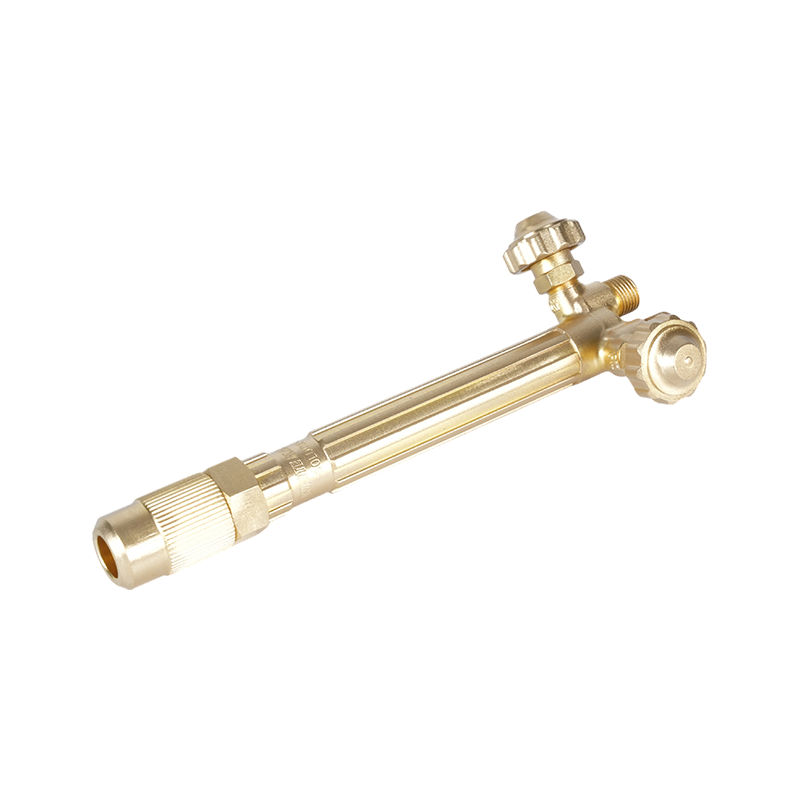
Varje installation börjar med ficklampans handtag, kroppen som blandar syre och acetylen innan de når spetsen. Handtagen finns i lätta, medelstora och kraftiga klassificeringar, och betyget bör matcha tjockleksintervallet du faktiskt skär eller svetsar - ett underdimensionerat handtag stryper gasflödet på tjockt material, medan ett överdimensionerat slösar bränsle på fint arbete. Mässingskonstruktion är standard eftersom den motstår den frätande effekten av acetylen bättre än de flesta alternativ, och den leder bort värme från operatörens hand under långvarig användning.
För butiker som kör flera fogstorlekar genom samma installation, svetsbrännare i mässing byggda för kontinuerlig användning av acetylen håller bättre under upprepade tändningscykler än lättare alternativ, eftersom ventilsätena slits mindre över tiden.
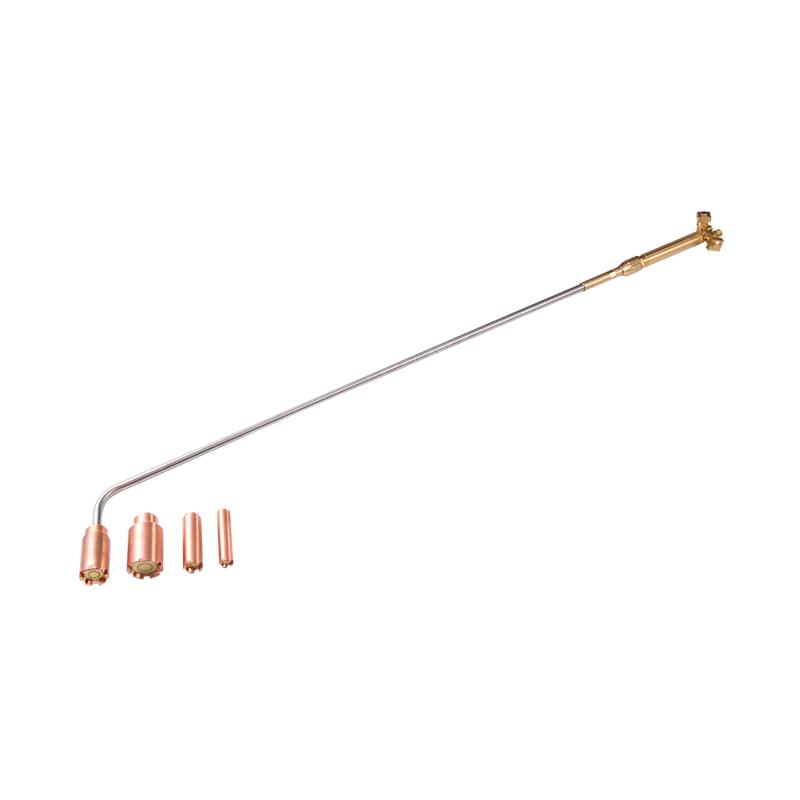
Tillbehör byts på handtaget för att ändra funktion: en svetsspets för smältarbete, ett skärtillbehör med en syrgassprängare eller en rosenknoppsspets för att värma ett brett område. Varje tillbehör träs på samma handtagskropp, så ett handtag kan täcka svets-, skär- och uppvärmningsjobb med byte av delar snarare än byte av utrustning.
Att välja rätt ficklampsspets för jobbet
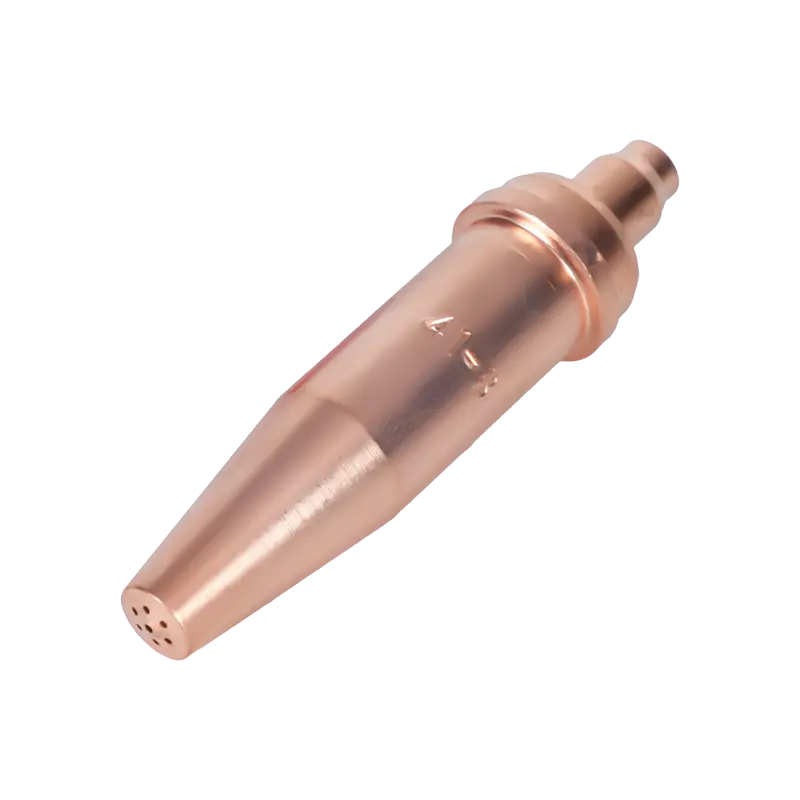
Spetsstorleken bestämmer gasflödet och gasflödet bestämmer hur mycket värme som når arbetsstycket. Det finns inget enskilt branschomfattande numreringssystem mellan tillverkare, så spetsstorlekar matchas vanligtvis av metalltjocklek snarare än ett universellt nummer - en leverantörs diagram omvandlar tjockleken till rätt öppningsstorlek för den specifika spetsfamiljen. Att köra en spets för liten för materialet svälter svetsen på värme och ger dålig smältning; Att köra en för stor överhettar tunt lager och bränner igenom.
- Tunn plåt (under 1/16"): minsta tillgängliga spets, lägre arbetstryck
- Mellanstor platta (1/16" till 1/4"): medelstor spets, måttligt tryck på båda gaserna
- Tung platta (över 1/4"): största spets klassad för handtaget, högre syreflöde
Spetsmaterial och öppningsdesign påverkar också flamstabiliteten. kraftiga svetsbrännarspetsar konstruerade för stabil flamkontroll motstå den knäppning och bakslag som underdimensionerade eller slitna spetsar är benägna att, särskilt vid längre svetskörningar där lågans konsistens är viktigast.
För lödning, förvärmning av rostade fästelement eller bockningsmaterial överträffar en dedikerad värmebrännare en standardsvetsspets eftersom den är byggd för en bredare låga med lägre hastighet snarare än en koncentrerad skär- eller smältstråle. A kompakt värmebrännare lämpad för hårdlödnings- och förvärmningsuppgifter ger en jämnare värmefördelning över ett större område än att återanvända en svetsspets för samma jobb.
Säker uppställning och tändning av facklan
Innan något ansluts till brännaren, knäck varje cylinderventil kort för att blåsa ut damm ur utloppet. Fäst regulatorer med en skiftnyckel, aldrig en tång, och kontrollera att slanganslutningarna sitter ordentligt - syrgaskopplingar och acetylenkopplingar använder olika gängriktningar specifikt för att förhindra korskoppling.
Regulatortrycket ska ställas in på spetstillverkarens diagram, inte gissningsvis. Arbetstrycket blir lägre för oxy-acetylen än vad de flesta operatörer förväntar sig, och acetylen bör aldrig överstiga 15 psig under några omständigheter - eftersom det pressar det högre riskerar sönderdelning inuti själva cylindern. En stabil tvåstegsregulator håller denna inställning genom tryckfall när cylindern töms, vilket betyder mer vid långa jobb än de flesta operatörer inser. tvåstegsregulatorer byggda för stabil oxi-acetylentryckkontroll minska tryckkrypningen som gör att flamkaraktären driver mitt i svetsen.
För att tända facklan: öppna acetylenventilen något, tänd med en tändare (aldrig en tändare eller tändstickor som hålls nära spetsen), öppna sedan långsamt syrgasventilen medan du justerar acetylenflödet tills lågan slutar släpa svart rök. En korrekt avstämd neutral låga visar en skarp, väldefinierad inre kon utan fjäder vid kanten - det är lågan du svetsar med för de flesta stålarbeten.
Backfire vs Flashback: Vet skillnaden
Dessa två termer används omväxlande på arbetsplatser, men de beskriver olika misslyckanden med olika konsekvenser. A slå tillbaka är ett tillfälligt knäpp i spetsen — lågan slocknar eller tänds omedelbart, vanligtvis orsakad av att spetsen vidrör arbetsstycket, en delvis blockerad öppning eller felaktigt tryck. Det är uppseendeväckande men i allmänhet inte farligt om lågan återuppstår normalt.
A tillbakablick är mycket allvarligare: lågan går bakåt in i ficklampans kropp, slang eller regulator, och producerar ofta en hög vissling eller ett väsande ljud. Detta händer när den inre gashastigheten sjunker under lågans brinnhastighet, vilket låter förbränningen fortplanta sig uppströms. Om den inte är markerad kan en flashback antända slangen eller nå själva cylindern. Återslagsavledare är det primära försvaret - backventiler ensamma stoppar omvänd gasflöde men stoppar inte en flamfront, så båda enheterna tjänar olika syften i en kompatibel installation.
tillbakablick arrestors that block reverse flame travel into the hose bör sitta i regulatoränden av både syrgas- och bränsle-gasledningar, inte bara vid brännarens handtag, för fullt skydd längs hela slangens längd.
Acetylentryckgränser och krav på skyddsutrustning för syrebränslesystem anges i federala bestämmelser för svetsning och skärning av syre-bränslegas , som butiker bör betrakta som baslinjen för installation och utbildning, inte en valfri referens.
Underhåll som förlänger ficklampans livslängd
De flesta problem med ficklampan går tillbaka till en smutsig eller skadad spets. Stänk och kolansamlingar smalnar av öppningen och förvränger lågans form långt innan en spets misslyckas helt, så att rengöra den med ett spetsrengöringsmedel av rätt storlek – inte en borr, som förstorar och rundar öppningen – bör ske regelbundet, inte bara när lågan ser uppenbart fel ut.
Bortom själva spetsen, tre vanor håller en ficklampa igång tillförlitligt i åratal:
- Rensa slangarna från restgas före och efter varje användning för att förhindra förorening
- Inspektera slangar för sprickor eller mjuka fläckar, särskilt nära kopplingarna där böjande koncentrat slits
- Förvara brännaren och regulatorerna i ett torrt utrymme med stängda ventiler och tryckavlastade, inte bara avstängda
En ficklampa som har vårdats på detta sätt håller sin kalibrering mycket längre, vilket spelar roll eftersom en drivande låga ofta misstas för ett tryckproblem när det faktiskt är ett slitet säte eller en delvis igensatt spets.
Oxy-acetylen vs andra svetsmetoder
Oxy-acetylen får sin plats där bärbarhet och flamkontroll betyder mer än hastighet. Den kräver ingen elektrisk kraft, hanterar reparationsarbeten med tunna mått med mer förlåtelse än ljusbågsprocesser och fungerar även som ett uppvärmnings- och hårdlödningsverktyg utan att byta utrustning. För gårdsreparationer, mobil tillverkning och allmänt verkstadsarbete är denna mångsidighet svår att matcha.
Där det kommer till kort är produktionshastighet och metalltyp. Aluminium och rostfritt stål svarar inte så bra på en oxy-fuel låga som de gör på TIG eller plasma, eftersom båda oxiderar innan lågan ordentligt kan smälta samman fogen. På plattor över ungefär två tum ger plasma- och laserskärning renare kanter vid högre hastighet, och MIG-svetsning överträffar oxy-acetylen på alla jobb där volymen är viktigare än lågans precision.
Den praktiska regeln som de flesta butiker landar på: behåll en oxy-acetylen-installation för stålreparation, hårdlödning och uppvärmningsuppgifter, och sträck dig efter båge- eller plasmautrustning när jobbet kräver aluminium, rostfritt, tjock plåt eller högvolym.