En tillverkare som förbereder skärning av 25 mm stålplåt har en praktisk fråga: hur varm är en acetylenbrännare? Det användbara svaret är cirka 3 150 till 3 330 °C (5 700 till 6 030 °F) när acetylen brinner med syre i en korrekt justerad ficklampa. Det är den maximala lågtemperaturen, inte metallens temperatur eller medeltemperaturen för hela lågan. Den hetaste regionen är en liten zon precis framför den ljusa inre könen.
Acetylen som förbränns i luft är mycket svalare, ungefär 2 400 till 2 500°C. Det är fortfarande tillräckligt varmt för lödning och små uppvärmningsjobb, men det är inte lågan som används för seriös stålskärning. När syre väl tillsätts stiger lågans temperatur kraftigt, och brännaren kan skära, svetsa, hårdlöda eller värma metall snabbt. Antalet rör sig med gasförhållande, spetsstorlek, syrerenhet och arbetstryck, så behandla varje enskild figur som ett arbetsområde snarare än en laboratoriekonstant.
Det korta svaret: Hur varm är en acetylenfackla?
I en neutral oxi-acetylenlåga anges den maximala temperaturen vanligtvis till 3 150°C. Andra tillförlitliga referenser placerar toppen närmare 3 300°C. Skillnaden kommer från mätmetod, syrerenhet, spetsdesign och den exakta punkten där temperaturen tas. För butiksplanering är ett intervall på 3 150 till 3 330°C praktiskt och ärligt.
Lågan har två huvudzoner. Den inre könen är där acetylen och syre börjar reagera. Det yttre höljet är där de återstående gaserna brinner med omgivande luft. Den högsta temperaturen är inte vid spetsmynningen och inte i den långa yttre fjädern. Den sitter strax bortom den inre könen, där den primära förbränningen är som mest komplett. Det är därför en svetsare justerar lågan med ögat: längden och formen på den inre könen säger mer om värmekoncentrationen än bara en mätare.
Varför en oxy-acetylenflamma når så hög värme
Acetylen är C2H2, ett kompakt kolväte med hög förbränningsvärme. När den reagerar med rent syre frigör den primära reaktionen en stor mängd energi i en mycket liten volym. Lågan har också en hög flamhastighet, så reaktionen håller sig stabil vid spetsen och ger en koncentrerad värmekälla.
Propan, naturgas och MAPP-gas kan alla skära stål när de kombineras med syre, men deras lågtemperatur är lägre. Lägre temperatur är inte automatiskt en nackdel. Propan är ofta billigare och säkrare att lagra, och det ger ett bredare värmemönster som kan vara användbart för uppvärmning. För snabb förvärmning, smal skärv och högtemperatursvetsning eller lödning förblir acetylen riktmärket för bränslegas.
Flamtemperaturjämförelse för vanliga bränslegaser
| Bränslegas med syre | Typisk maximal lågtemperatur | Praktisk anmärkning |
|---|---|---|
| Acetylen | 3 150–3 330 °C (5 700–6 030 °F) | Högsta temperatur; snabb förvärmning och koncentrerad låga |
| Propan | 2 800–2 900 °C (5 070–5 250 °F) | Lägre temperatur; bra för uppvärmning och långsammare skärning |
| MAPP | 2 900–3 000°C (5 250–5 430 °F) | Mellanområde; används ofta där acetylenlagring är begränsad |
| Naturgas | 2 700–2 800 °C (4 890–5 070 °F) | Lägst i denna grupp; bekvämt där gasledning finns tillgänglig |
| Acetylen in air | 2 400–2 500 °C (4 350–4 530 °F) | Används inte för kraftig skärning; liten uppvärmning och lödning |
För skärning behöver lågan inte smälta stålet. Den måste få en liten fläck till tändningstemperaturen, ungefär 870°C för mjukt stål, varefter syreströmmen bränner järnet. En hetare acetylenlåga når den punkten snabbare och lägger mindre total värme i plattan, vilket hjälper till att kontrollera distorsion.
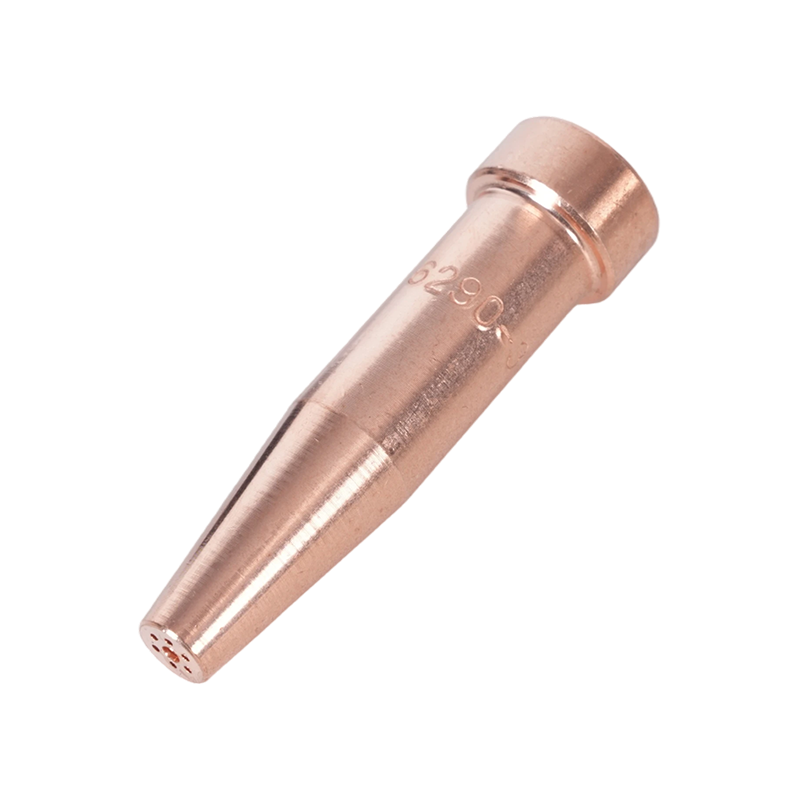
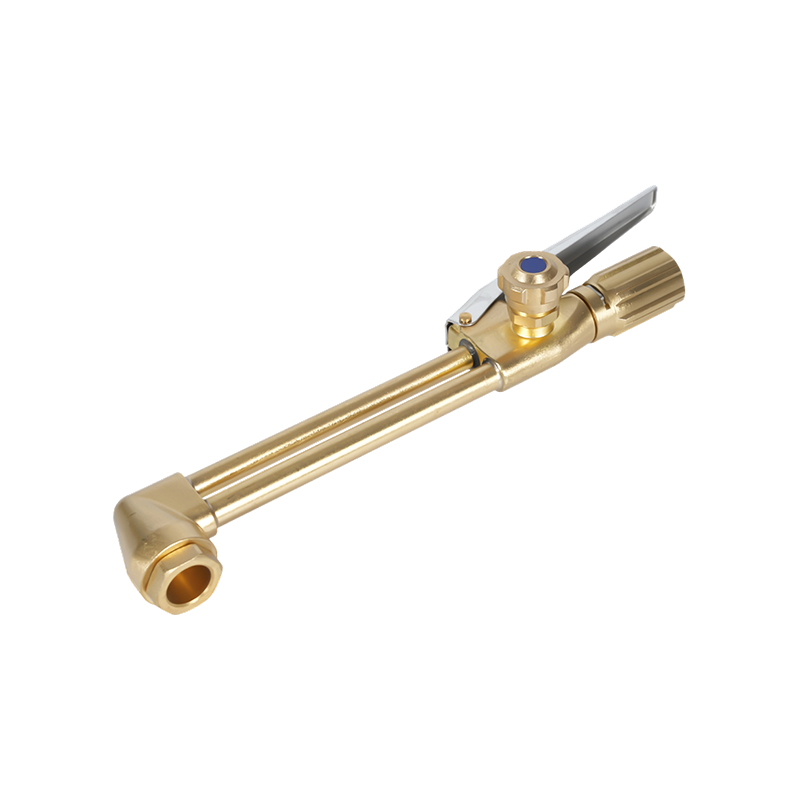
 1502-serien Acetylen-skärbrännare för metallskärning Acetylen cutting tip for professional metalworking, positioned where preheat efficiency and flame control affect cut quality and distortion. Visa produkt →
Vad förändrar den verkliga temperaturen vid spetsen
Flera variabler avgör om lågan beter sig som ett 3 150°C verktyg eller ett nedslående 2 800°C. Det är samma variabler som avgör skärkvalitet, gasförbrukning och säkerhet.
- Syrgasrenhet: 99,5 % syre ger en skarpare, hetare låga än syre med lägre renhet eller förorenat tillförsel.
- Gasförhållande: En neutral låga har en klar, rundad innerkon. En oxiderande låga är kortare och starkare; en uppkolande låga har ett fjäderlikt acetylenöverskott. Endast den neutrala eller svagt oxiderande lågan används för de flesta skärningar.
- Spetsstorlek och skick: En sliten, förstorad eller blockerad öppning ändrar gashastighet och flamform. En spets klassad för plåttjockleken håller värmen koncentrerad.
- Regulatortryck och flöde: För lite flöde ger en mjuk låga. För mycket flöde kan lyfta lågan eller spillgasen utan att tillföra nyttig värme.
- Spetsrengöring och stänk: Smuts, slagg och olja stör gasblandningen. Rena spetsar skär snabbare och säkrare.
- Teknik: Reshastighet, standoff och förvärmningstid avgör hur mycket av lågans värme som når metallen.
En brännare som är korrekt anpassad till jobbet ger en stabil innerkon och en stadig skärande syreström. Om lågan ändrar form när skärspaken trycks ned är spets- eller tryckinställningen fel, och den effektiva värmen vid snittet sjunker.
Hur varmt är tillräckligt varmt för skärning, svetsning och uppvärmning?
Skärning
För skärning av oxiacetylen förvärmer lågan stålet till dess antändningstemperatur, vanligtvis runt 870°C (1 600°F) för mjukt stål. Då reagerar syrestrålen med järn och blåser ut smält oxid ur snittet. Flamtemperaturen på 3 000°C eller mer ger en stor marginal, så skärhastigheten beror mer på förvärmningseffektivitet och syreflöde än på rå lågtemperatur.
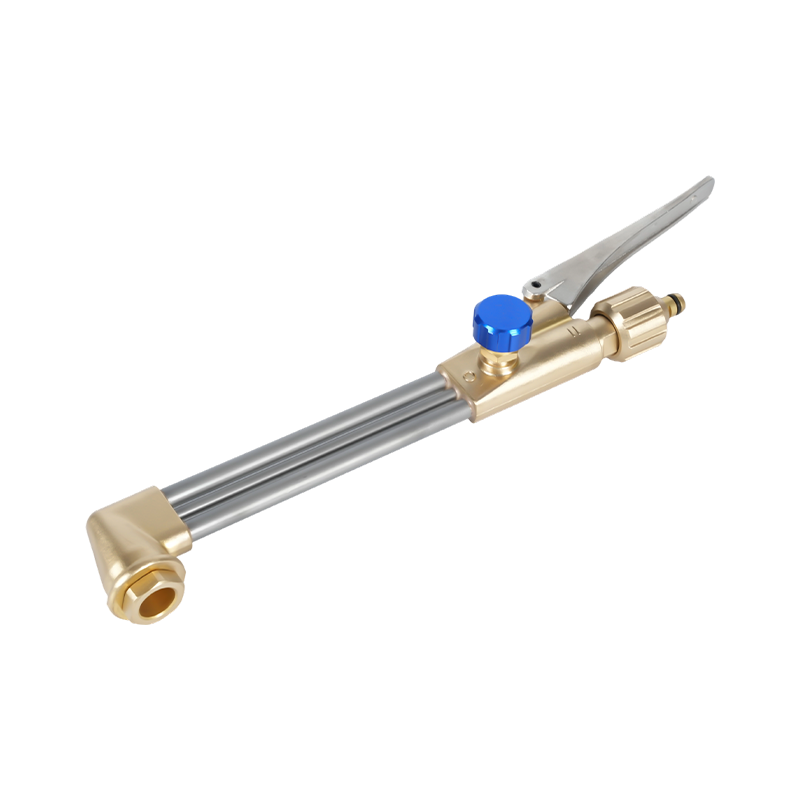
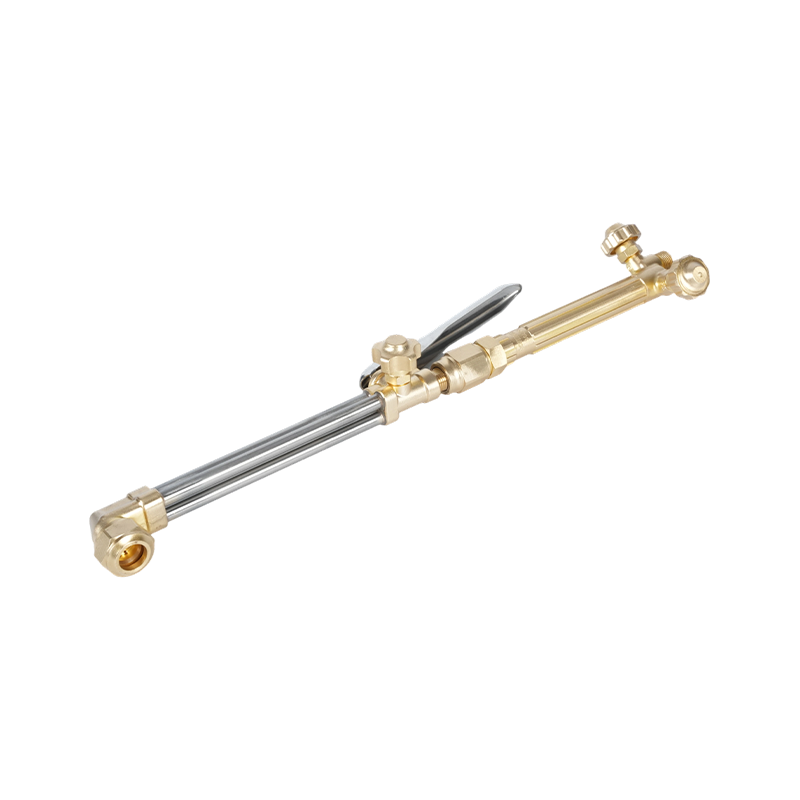
 E250 Heavy-Duty handhållen acetylenbrännare för professionell skärning Kraftig handhållen ficklampa för acetylen- eller propanskärning, med handtag i rostfritt stål, nålventiler och upp till 250 mm kapacitet. Visa produkt →
Svetsning och lödning
Stål smälter vid ungefär 1 370 till 1 530°C, beroende på legering. En oxi-acetylenlåga överträffar lätt det, vilket är anledningen till att den kan svetsa stål, löda kopparlegeringar och silver-lödfogar. Risken är överhettning. En låga som är för varm för fyllmedlet och basmetallen kan bränna legeringselement, skapa porositet eller skeva tunna delar.
Uppvärmning
Uppvärmning jobs often need a softer, broader flame. A large heating tip or rosebud spreads heat over a wider area, but it still uses the same acetylene-oxygen chemistry. If the flame is set too oxidizing, the metal may scale heavily before it reaches temperature.
Säkerhet och utrustningsval som påverkar temperaturen
Temperatur är också ett energilagringsproblem. En facklaslåga över 3 000°C kan antända material i närheten, skada slangar och förvandla en liten bakbrand till en tillbakablick. Återslagsspärrar, backventiler och korrekta regulatorinställningar sänker inte flamtemperaturen, men de hindrar lågan från att gå tillbaka in i slangen eller cylindern.
Använd tillbakaslagsskydd på både syrgas- och bränslegasledningarna. Håll slangarna borta från het metall och slagg. Kontrollera efter läckor med tvålvatten, aldrig en låga. Rensa ledningarna enligt brännartillverkarens procedur. Om lågan slår till, gnisslar eller ändrar färg medan du arbetar, stäng av ficklampan och hitta orsaken innan du fortsätter. Dessa vanor betyder mer än någon enskild temperaturvärdering.
 C588 Series Acetylen Torch Flashback Arrestor Återslagsskydd i mässing för acetylensvetsning och -skärning, stödjer säker gasleverans och skydd mot omvänd strömning vid tillverkning, konstruktion och underhållsarbete. Visa produkt →
För en djupare checklista, se den här guiden till säkerhetsåtgärder vid användning av en skärbrännare .
Praktiska köpöverväganden för acetylenfackla
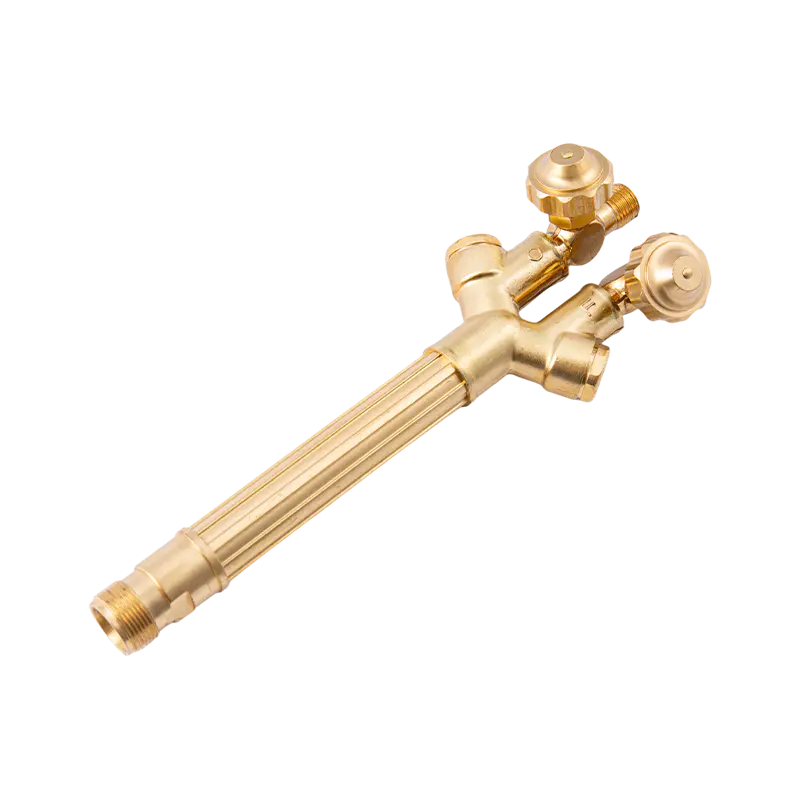
När du jämför acetylenfickor och spetsar, köp inte bara på den angivna topptemperaturen. Titta på gastjänsten, tjänsteklassificeringen och hur spetsen är bearbetad. Ett kraftigt handtag med mässingskropp klarar upprepad uppvärmning och motstår trådslitage bättre än ett lätt handtag. En skärspets med en ren öppning av rätt storlek ger en stabil låga och en smal skärf.
Matcha spetsen till plåttjockleken och bränslegasen. Acetylen-spetsar är inte utbytbara med propan-spetsar eftersom öppnings- och flödesegenskaperna skiljer sig åt. Regionala standarder spelar också roll: amerikanska, australiensiska, brittiska och japanska brännaranslutningar använder olika gängor och sitsvinklar. Om du byter ut en brännare på ett befintligt grenrör, bekräfta anslutningssättet innan du beställer.
För tillverkare och stora tillverkare är konsekvens en fråga i leveranskedjan. En leverantör som smider sina egna handtag och maskinspetsar internt kan hålla öppningstoleranser och legeringskvalitet från batch till batch. Om brännaren måste passa en befintlig ritning eller gaspanel, skicka ritning, gastyp och arbetstryck till leverantören före produktion. Du kan kontakta tillverkaren för att bekräfta kompatibilitet och ledtid.
För att sammanfatta: en acetylenfackla med syre når cirka 3 150 till 3 330°C vid sin hetaste punkt, och den värmen koncentreras precis utanför den inre könen. Det exakta antalet i din butik beror på syrerenhet, gasförhållande, spetskondition och tryckinställningar. Sätt en neutral låga, använd rätt spets och behandla säkerhetsanordningar som en del av temperaturkontrollsystemet. Gör det så kommer lågan att skära, svetsa eller värma på ett förutsägbart sätt snarare än att bara brinna hett.