En korrekt justerad oxi-acetylenbrännare producerar en neutral låga på cirka 3 300 °C (6 000 °F) vid spetsen av den inre könen, och normala arbetsvärden stannar inom intervallet 3 100–3 300 °C (5 600–6 000 °F). Det gör den till den hetaste praktiska gaslågan inom metallbearbetning, klart före syre-propan- eller oxygen-MAPP-lågor.
Denna värme är anledningen till att oxy-acetylenutrustning fortfarande är standard för gassvetsning, skärning, hårdlödning och lokal uppvärmning efter mer än ett sekel av industriell användning. Avsnitten nedan förklarar var temperaturen kommer ifrån, hur den fördelas över lågan och vad det betyder när du väljer, ställer in eller använder en ficklampa.
Exakt vad vi mäter när vi pratar om lågtemperatur
En "acetylenfackla" på butiksspråk är en oxi-acetylenfackla: acetylenbränsle blandat med syre istället för atmosfärisk luft. Lågan är inte ett enhetligt värmeblock. Den har tre zoner med väldigt olika temperaturer och att veta vilken zon som mäts är viktigt för varje jobb.
| Flamzon | Ungefärlig temperatur | Roll i jobbet |
|---|---|---|
| Inre kon (primär låga) | 3 100–3 300 °C (5 600–6 000 °F) | Hetaste zonen; används för svetsning och för skärning av förvärmning |
| Mellersta kuvert (sekundär låga) | 1 800–2 800 °C (3 300–5 100 °F) | Mjukare uppvärmningsyta för lödning och förvärmning |
| Lågans ytterkant | 500–1 200 °C (900–2 200 °F) | Avskärmning; sprider värme över ett större område |
För de flesta skär- och svetsoperationer är siffran som spelar roll temperaturen på den inre konen, eftersom det är den punkt du siktar på metallen. Det svalare ytterhöljet är fortfarande tillräckligt varmt för att förvärma arbetsstycken och löda. De tre låginställningarna ändrar bilden:
- Neutral låga — balanserat syre och acetylen. levererar högsta rena arbetsvärme och är den korrekta inställningen för praktiskt taget all skärning och svetsning.
- Förkolande låga — överskott av acetylen; går svalare, producerar sot och tillför kol. Använd den endast för speciella fall såsom flamhärdning.
- Oxiderande låga — överskott av syre; brinner med ett skarpare sus och kan vara något varmare, men det oxiderar svetsmetallen och är reserverat för några bronsjobb.
Så när någon citerar temperaturen på en acetylenfackla menar de den neutrala lågans inre kon. Eftersom den neutrala lågan är referenspunkten, använder resten av denna artikel den om inte annat anges.
Varför acetylen producerar den hetaste gaslågan
Acetylen (C2H2) avger en stor mängd värme per enhet gas vid förbränning, men det är inte bara därför det vinner. Den avgörande egenskapen är flamhastighet. Acetylen-syrereaktionen fortplantar sig mycket snabbare än propan- eller MAPP-reaktioner, så den frigjorda energin koncentreras i en liten, intensiv zon istället för att spridas ut. Propan levererar mer total energi per kilogram bränsle, men dess låga är bredare och kallare eftersom reaktionen är långsammare.
| Bränslegas | Ungefärlig maxtemperatur med syre |
|---|---|
| Acetylen (C2H2) | 3 100–3 300 °C (5 600–6 000 °F) |
| MAPP gas | 2 900–3 000 °C (5 300–5 400 °F) |
| Propan (C3H8) | cirka 2 800°C (5 100°F) |
| Naturgas (metan) | cirka 2 700°C (4 900°F) |
Om du kör acetylen med vanlig luft, sjunker temperaturen till ungefär 2 400 °C (4 400 °F), vilket är anledningen till att butikslufttillförsel inte används för att skära stål. Den höga temperaturen, i kombination med koncentrerad värmeavgivning, är också anledningen till att acetylen förblir den föredragna gasen för smältsvetsning av stål snarare än bara för uppvärmning.
Vad 3 300°C (6 000°F) betyder i praktiken
Hela lågtemperaturen är inte det som smälter stål vid skärning. Oxy-fuel skärning fungerar genom att kolstål bringas till sin antändningstemperatur i en syreström, ungefär 870–980°C (1 600–1 800°F) beroende på legering. Facklans låga utför förvärmningen; syrgasspaken bränner sedan det varma järnet och blåser bort det. Det är därför en tjock platta behöver en längre förvärmning men snittet går sedan med jämn hastighet.
- Skärning — förvärm kanten till klarröd, starta sedan syrgasstrålen; den inre kontemperaturen lämnar gott om marginal även i kalla verkstäder.
- Fusionssvetsning — den inre könen smälter basmetallen tillräckligt snabbt för att fyllnadsstaven och basmetallen smälter samman i en pöl utan att det omgivande området överhettas.
- Lödning och silverlödning — den kontrollerbara yttre lågan värmer ihop passande delar snabbt samtidigt som tillsatsmetallen hålls under sitt smältområde tills du behöver den.
- Uppvärmning, bockning och uträtning — Det breda flamhöljet hjälper till med att krympa och räta ut skaft och plattor där långsam, jämn uppvärmning är viktigare än topptemperaturen.
Kort sagt, den höga topptemperaturen ger dig snabbhet och kontroll. En låga med lägre temperatur som propan kan fortfarande skära stål om operatören har tålamod, men produktionsbutiker väljer oxy-acetylen eftersom värmen kommer snabbt och kan riktas exakt.
Varför den riktiga lågan går hetare eller svalare än bokvärdet
Tillverkare citerar idealiska flamtemperaturer mätta i ett labb. På en riktig bänk drar flera saker bort arbetsvärdet från det numret:
- Gasförhållande — Att driva från den neutrala inställningen ändrar lågans karaktär; en uppkolande låga kyler zonen och belägger arbetet med sot.
- Spetsstorlek — en spets vald för tunnplåt producerar en liten låga som svälter tjock platta av värme; en spets för stor för jobbet skapar buller och slöseri.
- Spets skick — Kolansamling, stänk eller ett skadat säte förvränger flamkonen och minskar den effektiva värmeöverföringen kraftigt.
- Arbetsavstånd — den inre könen ska sväva ungefär 2–4 mm från verket; för långt tillbaka och det mesta av värmen försvinner till luften.
- Kvaliteten på gasförsörjningen — fukt, läckor eller felaktiga tryckinställningar gör att flamman spricker och kyler zonen ojämnt.
Inget av dessa problem innebär att brännaren inte kan nå den nominella temperaturen. De betyder att utrustningens inställning och skick avgör vad du faktiskt får vid arbetsstycket.
Att välja en spets och ficklampa som ger värmen
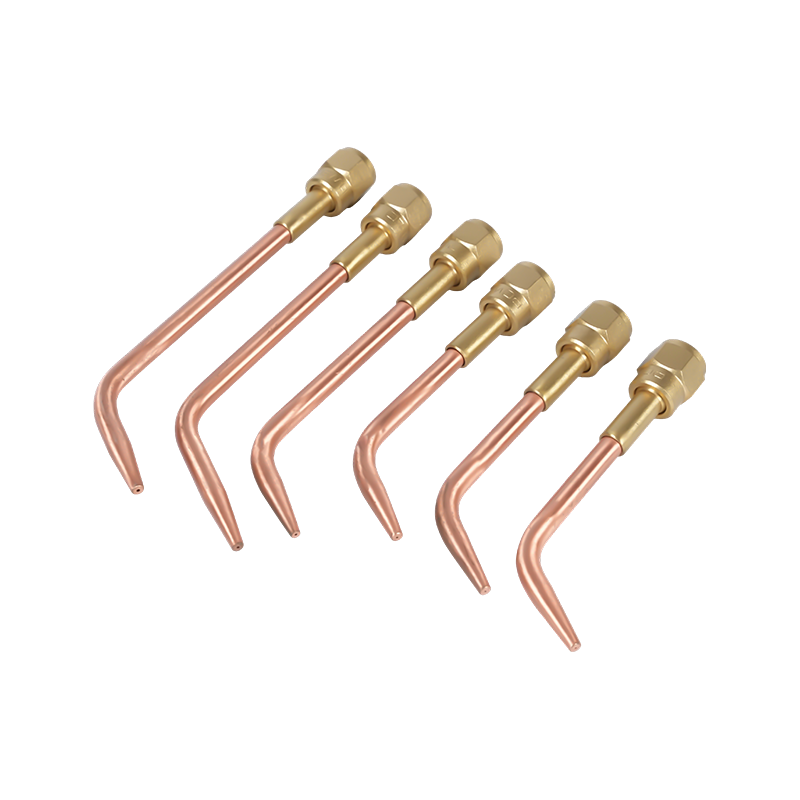
Det enklaste sättet att förlora det mesta av den teoretiska temperaturfördelen med acetylen är att använda fel munstycke. Acetylenskärspetsar har mindre gaspassager än propanspetsar, och de kan inte bytas mellan bränsletyper. För alla jobb, matcha tre saker: spetsserien till brännaren, spetsstorleken till plåttjockleken och skärtillbehöret till handtagsklassen (lätt, medium eller tung). I vår egen produktion ser vi att ett omatchat set nästan alltid är anledningen till att en butik rapporterar att sin ficklampa "inte blir tillräckligt varm."
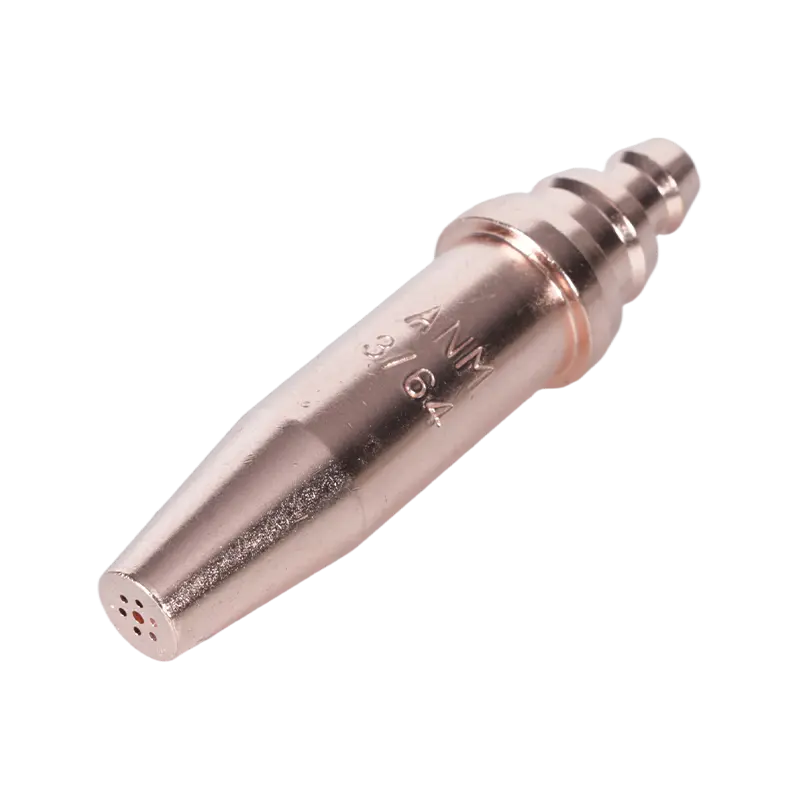
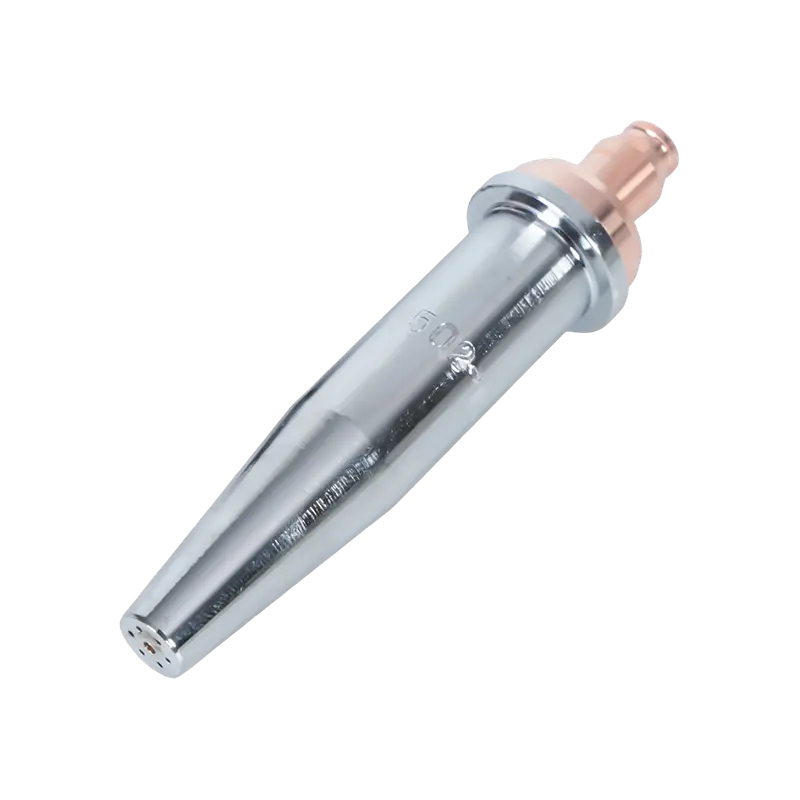
Acetylenspetsar tillverkas i många numrerade serier för att passa olika brännarmärken och regionala standarder. Om du sätter upp en station är det värt att läsa val och underhållsvägledning för skärbrännarspetsar och munstycken så att du beställer rätt sitsstorlek och gasborrning första gången.
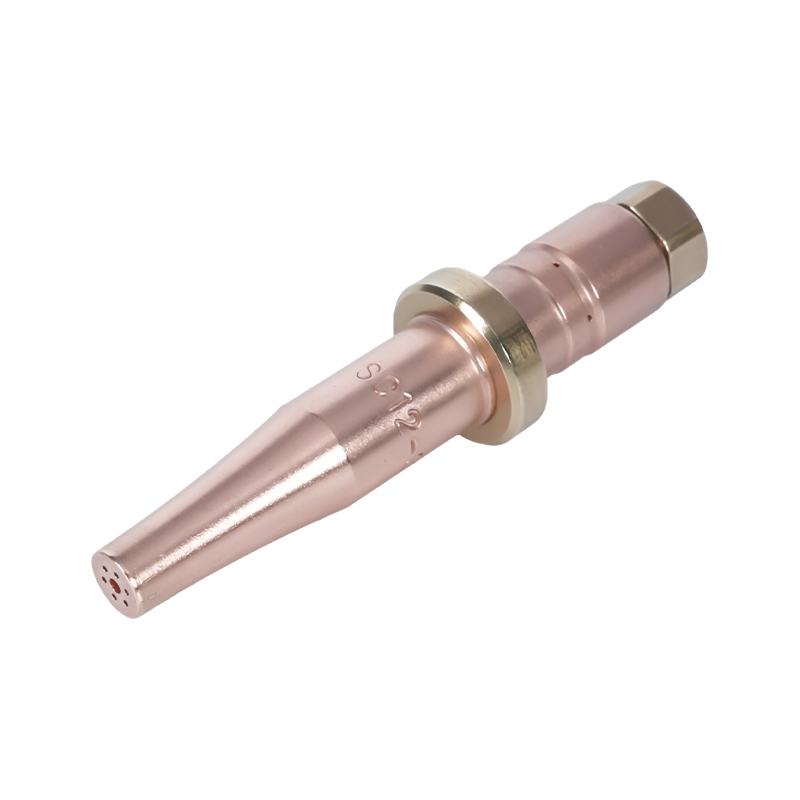
 1-101 serien Acetylen skärbrännare Dessa standardiserade 76 mm acetylenspetsar passar flera ficklampsmodeller och hanterar stål från 5 till 200 mm, vilket gör dem till ett praktiskt val när du väljer rätt spetsstorlek för din station. Visa produkt →
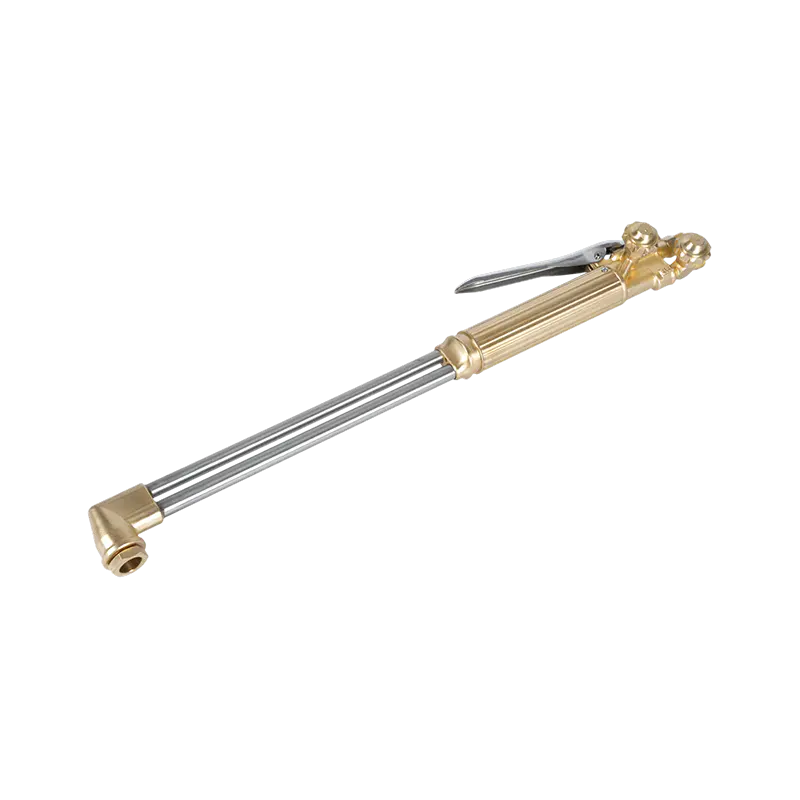
På brännarsidan är en kraftig skärbrännare den rätta basen för daglig stålskärning: den håller fast fästet, ger ett jämnt gasflöde och klarar tjockare plåt med kortare förvärmningstider. För användare som arbetar med både oxy-acetylen och propan är en ficklampa utformad för att växla mellan de två gaserna praktiskt, förutsatt att fästet och spetsarna byts samtidigt.
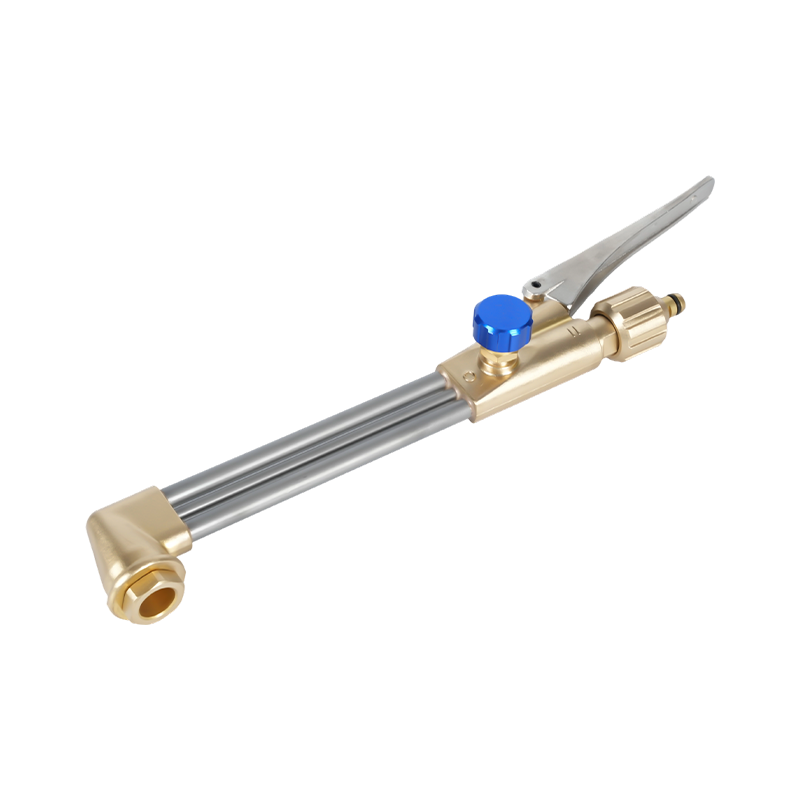
 A217 Heavy Duty Oxy Acetylen Propan Skärbrännare Kit Denna kraftiga sats kombinerar A212-tillbehöret med A211-handtaget, vilket ger smidig gasflödeskontroll för skärning, hårdlödning eller uppvärmning. Den passar användare som behöver en robust, mångsidig ficklampa. Visa produkt →
Kontrollera också den regionala stilen innan du köper komponenter: Facklor och spetsar i amerikansk stil, australisk stil, brittisk stil och japansk stil är inte utbytbara. Köp från en tillverkare som täcker din lokala standard, så att ersättningsspetsar förblir tillgängliga under ficklampans livslängd.
Arbeta säkert vid dessa temperaturer
Vid 3 300°C är den verkliga risken inte själva lågan utan allt runt omkring. Återflöde av lågan in i slangen eller mixern skapar en flashback, som kan spränga en linje eller skada brännaren på millisekunder. Standardskyddet är en tillbakaslagsdämpare monterad vid brännaren och vid regulatorn, plus en backventil där bestämmelser kräver en.
 B288 Series Oxy Acetylen Flashback Arrestor Designad för att förhindra tillbakablickar och omvänd gasflöde, ger denna avledare ett viktigt skydd till din ficklampa och regulator. Det hjälper till att hålla gasledningar säkra under högtemperaturskärningsarbete. Visa produkt →
- Acetylentryck — ställ aldrig acetylenregulatorn över 15 psi (cirka 1,0 bar); acetylen blir instabilt och kan sönderdelas vid högre tryck.
- Cylinderhantering — Håll acetylencylindrar upprätt, säkra dem och förvara dem på avstånd från värmekällor.
- Beslag och slangar — Håll syrgaskopplingar fria från olja och fett, och inspektera slangarna för sprickbildning före varje tungt jobb.
- Ventilation och personlig skyddsutrustning — arbeta i ett ventilerat utrymme och använd svetshandskar och skuggade ögonskydd som passar gasarbete.
Inget av detta är valfritt vid dessa temperaturer. En tillbakaslagsavledare kostar lite jämfört med ledningen den skyddar, och samma logik gäller för en ordentligt rengjord spets: varje komponent i gasbanan är en del av verktygets prestanda.
Om du sätter upp en station och vill ha ett tillförlitligt svar: den neutrala oxi-acetylenlågan når ungefär 3 100–3 300 °C (5 600–6 000 °F) vid den inre konen, och arbetstemperaturen beror på spetsstorlek, spetstillstånd och hur nära du håller lågan till metallen. Bränslet är inte den begränsande faktorn; matchningen av ficklampa, spets, tryck och säkerhetsutrustning är.
Om du köper brännarkroppar, skärtillbehör eller utbytestips, kontakta vårt team med plåttjockleken, bränslegasen och den regionala standarden du arbetar efter, och du kan få komponenter anpassade till den flamtemperatur ditt jobb faktiskt behöver.