Tänd en korrekt justerad oxy-acetylen-fackla och spetsen på den inre konen sitter någonstans mellan 5 600 °F och 6 300 °F (3 100–3 480 °C). Det gör acetylen, när det bränns med rent syre, till den hetaste av de vanliga bränslegaserna som används i handhållen svets- och skärutrustning. Dessa siffror är inte bara trivia. De berättar vilka metaller brännaren kan svetsa, hur snabbt den kan skära en plåt och varför tillbakaslagsskydd hör hemma i gasledningen.
Där den hetaste temperaturen faktiskt är
Lågan från en oxi-acetylenfackla är inte en enhetlig värmekula. Den har en vass inre kon, där acetylen och syre blandas och reagerar först, och ett större yttre hölje som är svalare. Temperaturen vid spetsen av den inre konen är den siffra som folk citerar när de säger att en acetylenfackla når cirka 5 600°F. Den koncentrerade zonen är där du placerar arbetet när du vill ha maximal värmetillförsel.
Tre vanliga flaminställningar ger något olika temperaturer:
- Neutral låga (ungefär lika syre och acetylen): cirka 5 600°F (3 100°C). Bäst för de flesta svetsning och lödning eftersom det varken tillför kol eller överskott av syre till svetsbadet.
- Förkolande låga (överskott av acetylen): cirka 5 000–5 400 °F. Lämnar en kolrik zon, användbar för hårdsvetsning men inte för rena stålsvetsar.
- Oxiderande låga (överskott av syre): kan nå den övre delen av området, upp till cirka 6 300°F. Det brinner varmare men tillför syre; den används främst för mässings- och bronsarbeten och vissa skäroperationer.
Ren acetylen som brinner i luft, utan syrgascylindern, når endast cirka 4 000 °F (2 200 °C). Syretillförseln är det som driver lågan förbi 5 000°F, vilket är anledningen till att en full oxy-acetylenrigg är standarden för seriös skärning och svetsning.
Hur acetylen jämförs med andra bränslegaser
Acetylen är inte det enda bränslet du kan lägga i en ficklampa, men det ger den högsta flamtemperaturen på en neutral inställning. Om du väger acetylen mot ett billigare bränsle som propan eller propen, förklarar temperaturgapet det mesta av prestandaskillnaden.
| Bränslegas | Oxy-bränsle lågtemperatur (ca.) | Typisk användning |
|---|---|---|
| Acetylen | 5 600–6 300 °F (3 100–3 480 °C) | Kapning, svetsning, lödning, uppvärmning |
| Propan | ~4 100°F (2 250°C) | Kapning, uppvärmning, lödning |
| Propylen | ~5 200 °F (2 870 °C) | Kapning, uppvärmning |
| MAPP gas | ~5 300 °F (2 930 °C) | Lödning, lödning, lätt skärning |
| Luft-acetylen | ~4 000°F (2 200 °C) | Lättlödning, lödning, VVS-arbete |
Propan ligger ungefär 1 500 ° F under acetylen när båda förbränns med syre. Du kan fortfarande skära plåtstål med propan, men förvärmningen tar längre tid, skärhastigheterna sjunker och du behöver propanspecifika tips. Acetylen ger också en mer koncentrerad värmezon, vilket är anledningen till att montörer återkommer till den när svetskvalitet och hastighet spelar roll.
Vad dessa temperaturer betyder för metallen
Flamtemperaturen sätter taket; vad som faktiskt händer beror på hur mycket av den värmen som når arbetsstycket. Här är ungefärliga smältpunkter jämfört med vad facklan kan leverera:
| Material | Smältpunkt (ca.) | Oxy-acetylen resultat |
|---|---|---|
| Aluminium | ~1 220°F (660°C) | Smälter lätt; brännare som används för lödning och tunnarbete |
| Mässing / brons | ~1 700–1 900 °F | Smälter; vanligen hårdlödd med en oxiderande låga |
| Koppar | ~1 980°F (1 084°C) | Smälter; brännare som används för lödning och uppvärmning |
| Gjutjärn | ~2 200 °F (1 200 °C) | Smälter; kan svetsas med gjutjärnsstänger |
| Kolstål | ~2 500–2 800 °F (1 370–1 540 °C) | Svetsar och skär lätt |
| Volfram | ~6 170°F (3 410°C) | Kan inte smältas med en handlampa |
Tabellen svarar också på en fråga som ofta dyker upp: om lågan når 6 300 °F och volfram smälter vid cirka 6 170 °F, varför kan en ficklampa inte smälta volfram? Eftersom arbetsstycket aldrig ser lågans topptemperatur. Den heta inre könen är liten, och värme förloras kontinuerligt till den omgivande luften, brännarens kropp och ledning genom själva metallen. Passera en 6 000°F låga över ett block av volfram och ytan blir väldigt varm, men den kan inte samla tillräckligt med energi för att nå sin smältpunkt innan värmen försvinner.
För att skära stål behöver du inte smälta hela plattan. Facklan förvärmer stålet till ungefär 1 600–1 800 °F tills det lyser klarrött, sedan blåser syrgasspaken rent syre på platsen. Stålet brinner, i betydelsen snabb oxidation, och den smälta oxiden blåser ut ur skäret. Det är därför en skärbrännare har en separat syrgasblåsning, och varför skärspetsens design har lika stor betydelse som flamtemperaturen.
Verkliga faktorer som förändrar värmen du levererar
Två identiska ficklampor kan bete sig väldigt olika baserat på förbrukningsvaror och gasinställningar. Om skärspetsen har fel storlek, sätet är hackat eller trycket är avstängt, kan lågan se normal ut medan arbetsstycket aldrig blir tillräckligt varmt.
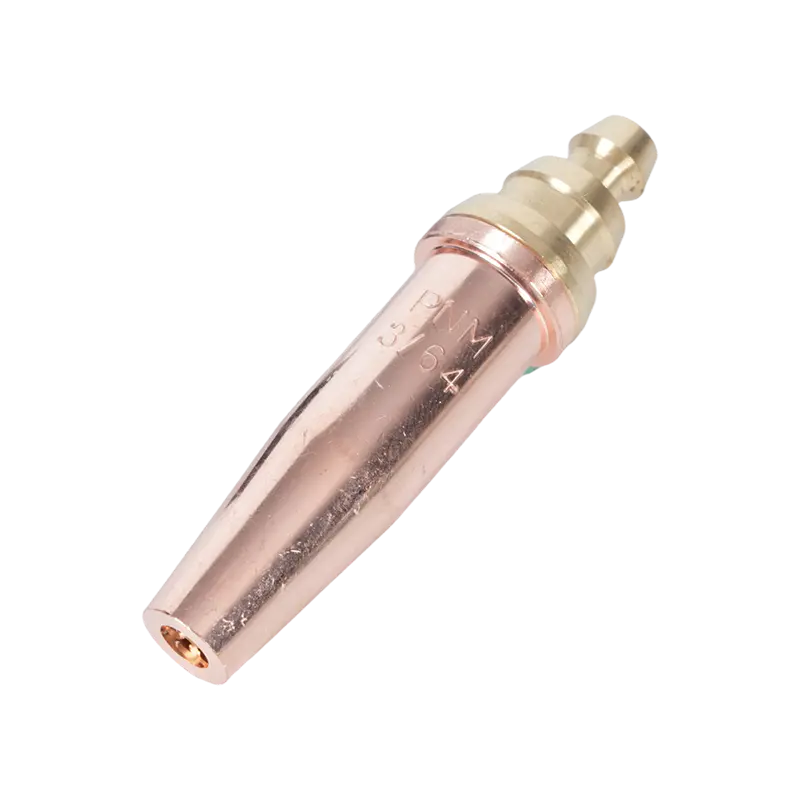
- Spets storlek och skick. En spets dimensionerad för tjock plåt har större portar och levererar mer värme. En sliten eller smutsig spets förvränger lågan och saktar ner skärningen.
- Gastryck. För låg och lågan hoppar eller går tillbaka; för högt och det lyfts av spetsen. Båda förhållandena minskar värmen som faktiskt överförs till metallen.
- Avstånd från arbetet. Den hetaste zonen ligger cirka 1/8 till 1/4 tum förbi den inre konspetsen. Att hålla facklan längre bort sänker temperaturen förvånansvärt snabbt.
- Arbetsstyckets massa. En tung gjutning drar bort värmen snabbare än tunn plåt. Du kompenserar med en större spets eller en längre förvärmning.
- Syrgas renhet. Syrehalten bör vara minst 99,5 %. Förorenad gas sänker flamtemperaturen och lämnar en grov skärkant.
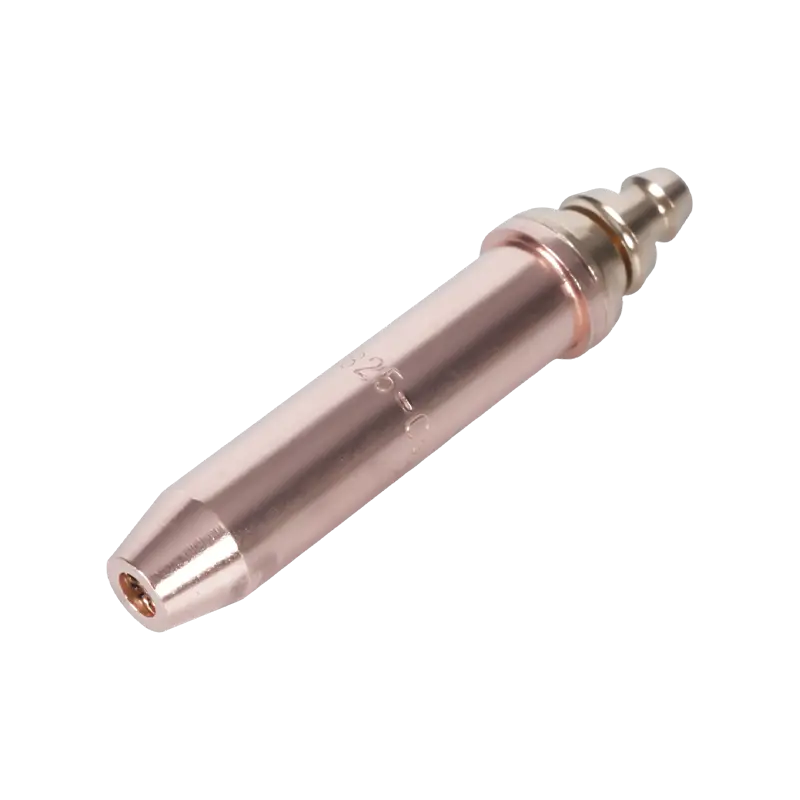
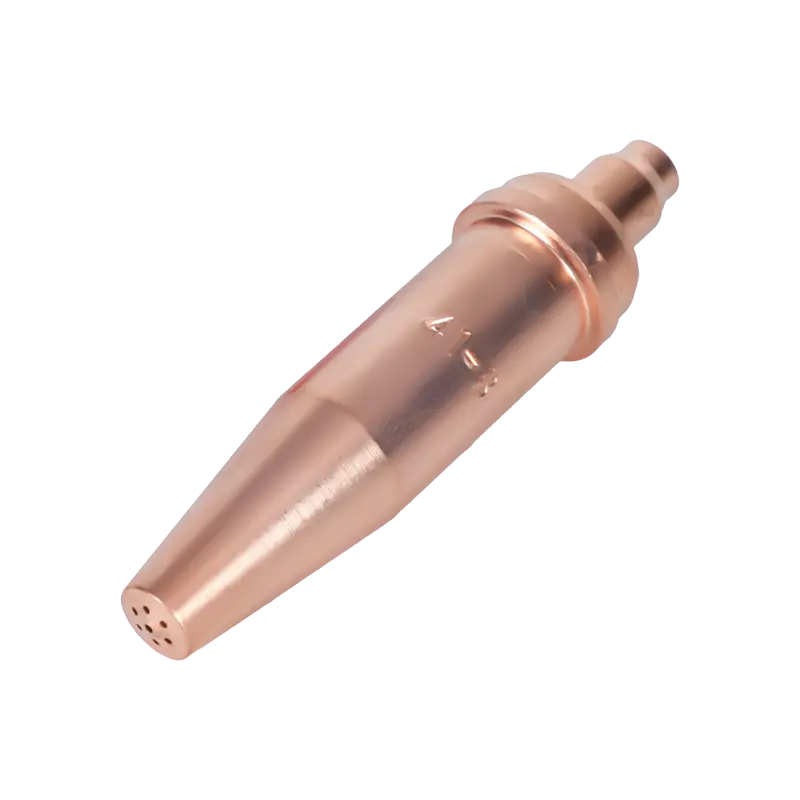
Dessa variabler är anledningen till att butiker har en rad spetsstorlekar i lådan. För ett tungt snitt på rent stål levererar en acetylenspets av rätt storlek i amerikansk standard, såsom 6290-serien, den förvärmning och skärstrålar som jobbet behöver.
 6290-serien Acetylen-skärspetsmunstycke för brännare i amerikansk stil Denna acetylenspets täcker skärtjocklekar från 1 mm till 300 mm och passar A735- och A623-brännare, vilket gör den till ett mångsidigt val för butiker som behöver ett munstycke för olika stålarbeten. Visa produkt →
Att välja en ficklampa som håller lågan konsekvent
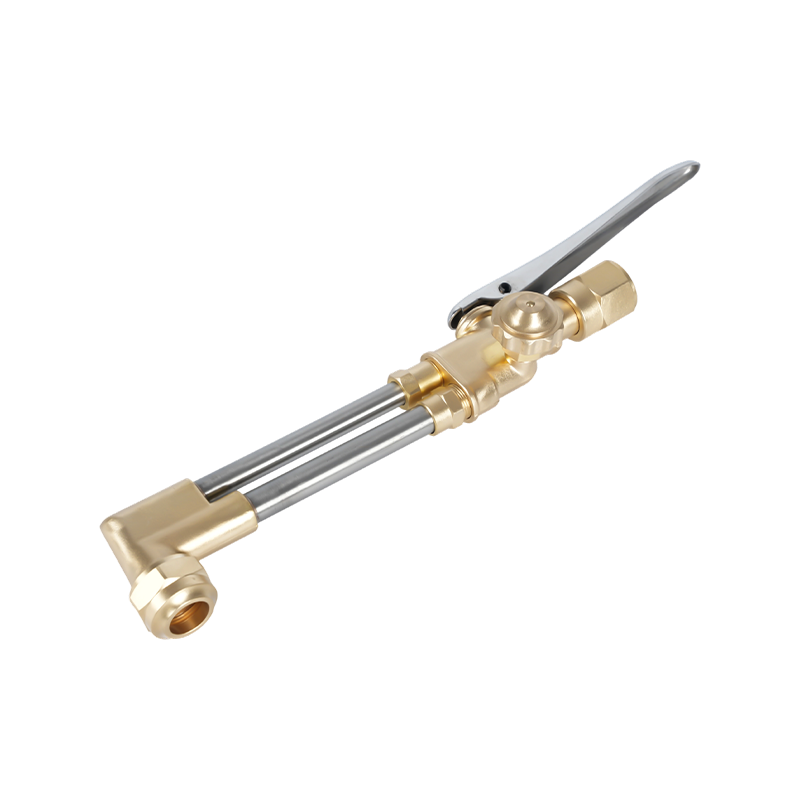
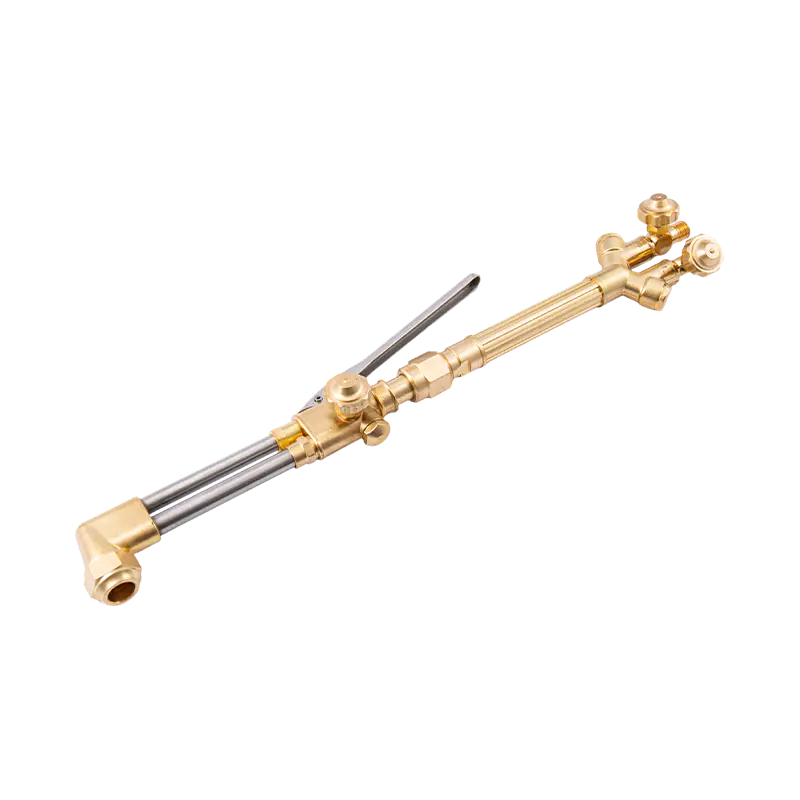
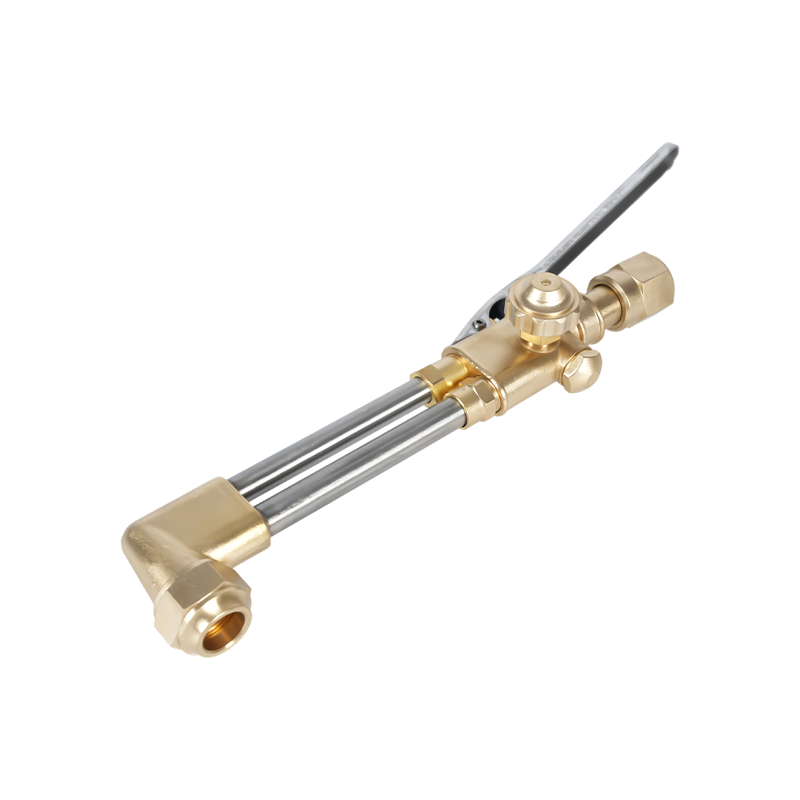
Facklans kropp och handtag är ansvariga för att blanda gaserna i rätt förhållande och hålla lågan stadig. En välbyggd handbrännare tätar ventilerna ordentligt, håller spetsen stadigt och fortsätter att leverera samma flamegenskaper i flera år. För handhållen skärning, reparationer och underhållsarbete ger en kraftig oxy-acetylen-handbrännare i B400-klassen dig en bekväm handtagslängd och det gasflöde som de flesta butiker behöver.
 B400 Heavy-Duty Handhållen Oxy-Acetylen skärbrännare Ett smidd mässingshuvud och design med dubbla rör stödjer skärning av upp till 300 mm tjockt stål, med utbytbara acetylen- och propanmunstycken för flexibel, tung användning. Visa produkt →
Oavsett vilken ficklampa du väljer, håll förbrukningsvaror anpassade till jobbet. Ett skärtillbehör och en handbrännare kan acceptera samma spetsfamilj, men deras interna gaspassager skiljer sig, så använd tillverkarens spetstabell. Samma princip för val av spets och skötsel beskrivs mer i detalj i välja och underhålla skärbrännarspetsar .
Säkerhet för värme och tillbakablick
Temperaturer i intervallet 6 000°F skär inte bara stål. De antänder allt brandfarligt i närheten, och de gör flashback till en verklig risk. Flashback uppstår när lågan försvinner tillbaka in i spetsen och fortsätter att brinna inuti brännarens kropp eller slang, vilket kan förstöra utrustning och skada operatören på några sekunder. Det mest direkta skyddet är en tillbakaslagsskydd som är installerad mellan ficklampan och regulatorn. För arbete med oxy-acetylen stoppar en kvalitetsmodell som B288-serien det omvända flödet och släcker lågan innan den går uppför linjen.
 B288 Series Oxy-Acetylen Flashback Arrestor Installerad mellan brännaren och regulatorn förhindrar denna avledare flamrörelse och omkastat gasflöde, vilket ger väsentlig säkerhet för skärning och svetsning av oxy-acetylen. Visa produkt →
Behandla varje cylinder som en högtryckskälla: öppna acetylenventilen cirka tre fjärdedelar av ett varv, töm slangarna innan tändning och använd aldrig olja eller fett nära syrgaskopplingar. Om en ficklampa slår tillbaka upprepade gånger, stäng av allt och inspektera spetsen, sätet och slangarna innan du tänder igen. Följ standardsäkerhetsåtgärderna för skärbrännaren steg för steg och håll en brandsläckare inom räckhåll.
En acetylenbrännare blir tillräckligt varm, ungefär 5 600–6 300°F i kombination med syre, för att svetsa de flesta vanliga metaller, skära stålplåt och hantera hårdlödnings- och uppvärmningsarbeten som elverktyg inte lätt kan matcha. Den verkliga färdigheten är att omvandla den flamtemperaturen till nyttig värme vid arbetsstycket: rätt spets, rätt gasinställningar och en ficklampa och säkerhetslina som du kan lita på, med stöd av en tillverkare som bygger svets- och skärutrustning internt.