Varför rostfritt stål kräver ett annat tillvägagångssätt
Rostfritt stål motstår korrosion på grund av dess krominnehåll - vanligtvis 10% eller högre - som bildar ett passivt oxidskikt på ytan. Samma lager är det som gör det oförlåtande i svetsverkstaden. Värme är det centrala problemet: rostfritt stål leder värme ungefär en tredjedel så effektivt som mjukt stål, vilket innebär att energin från ljusbågen förblir koncentrerad nära svetszonen istället för att spridas. Resultatet är snabb värmeuppbyggnad, ökad risk för skevhet och - om temperaturen pressas för högt - ett fenomen som kallas sensibilisering, där kromkarbider fälls ut vid korngränserna och metallen förlorar sin korrosionsbeständighet precis där du behöver den som mest.
Kontaminering är den andra stora variabeln. En stålborste av kolstål, en slipskiva som tidigare berört mjukt stål, eller olja från bara händer på basmetallen kan alla införa främmande material i svetszonen, såporositet eller eventuell rost. Svetsning av rostfritt stål är en process där förberedelse står för det mesta av den slutliga svetskvaliteten – att få värme- och föroreningsvariablerna under kontroll innan ljusbågen startar är det som skiljer rena, korrosionsbeständiga svetsar från de som inte fungerar.
Den goda nyheten är att processen är lärbar. TIG-, MIG- och stavsvetsning fungerar alla på rostfritt, var och en lämpad för olika materialtjocklekar och applikationssammanhang. Att förstå vilken process som ska användas - och varför - är det första beslutet att göra rätt.
Att välja rätt svetsprocess
Tre processer dominerar svetsning av rostfritt stål i praktiken. Var och en har en definierad sweet spot.
TIG-svetsning (GTAW) är precisionsvalet. En icke förbrukningsbar volframelektrod producerar ljusbågen medan fyllnadsstaven matas manuellt, vilket ger svetsaren fullständig oberoende kontroll över värmetillförsel och fyllnadsavsättningshastighet. Kör på DCEN (negativ likströmselektrod) med 100 % argon-skärmning, producerar TIG de renaste svetsarna på rostfritt - praktiskt taget stänkfritt, utmärkt strängutseende och minimal värmepåverkad zon när tekniken är bra. Det är standarden för tunnplåt (under 3 mm), rörledningar, livsmedelsklassad utrustning och alla applikationer där den färdiga svetsen kommer att synas. Avvägningen är hastighet: TIG är långsam, och den manuella skicklighet som krävs kräver övning för att utvecklas.
MIG-svetsning (GMAW) passar tyngre sektioner och högre produktionsvolymer. Tråden matas kontinuerligt, vilket ökar avsättningshastigheten avsevärt jämfört med TIG. På rostfritt stål är trycktekniken standard - att hålla pistolen i ungefär 90 grader med en 5–15 graders rörelsevinkel - vilket bibehåller bättre gastäckning över pölen. Valet av skyddsgas är mer komplext än för kolstål: ren CO₂ är skadlig för rostfritt och ren argon ger en kall, trög båge. De vanligaste arbetsgaserna är en tri-mix av 90 % helium / 7,5 % argon / 2,5 % CO₂ för kortslutningsöverföring, eller en 98 % argon/2 % syreblandning för spraybågeöverföring. Att få fel gasblandning är en av de vanligaste orsakerna till dåliga rostfria MIG-resultat.
Sticksvetsning (SMAW) är den mest förlåtande av de tre när det gäller ytförberedelse, och den är lönsam för fältarbete eller tjockare sektioner där TIG- eller MIG-utrustning är opraktisk. Elektroderna (E308, E316 eller E309 för olika metallförband) innehåller flussmedel som genererar sin egen skärmning, vilket eliminerar behovet av extern gas. Värmetillförseln är högre och mindre kontrollerbar än TIG, vilket gör skevhet på tunna sektioner till en verklig risk. För strukturella reparationer och tung tillverkning är stick ett praktiskt och effektivt alternativ.
| Process | Bästa tjockleksintervall | Skyddsgas | Värmekontroll | Skicklighetsnivå |
|---|---|---|---|---|
| TIG (GTAW) | Tunn till medium (<3 mm idealisk) | 100% argon | Utmärkt (fotpedal/puls) | Hög |
| MIG (GMAW) | Medium till tjock (3 mm) | Tri-mix eller Ar/O₂-blandning | Bra (trådhastighet / spänning) | Måttlig |
| Stick (SMAW) | Tjocka sektioner / fältreparation | Ingen (flödesskärmad) | Begränsad | Måttlig |
Ytförberedelse och kontamineringskontroll
Förberedelserna för rostfri svetsning är strängare än för kolstål, och reglerna är värda att behandla som icke förhandlingsbara. Den första är verktygssegregering: ha en dedikerad uppsättning borstar, slipmaskiner och klämmor endast för rostfritt. När en stålborste eller slipskiva kommer i kontakt med kolstål, bär den på järnföroreningar som överförs till rostfritt vid kontakt, och bäddar in partiklar som korroderar och undergräver det passiva lagret. Märk verktygen och framtvinga separationen konsekvent.
Själva ytan måste vara ren från olja, fett, färg, bläckmärken och oxidation innan svetsning. Aceton eller ett dedikerat rostfritt avfettningsmedel på en ren trasa hanterar organisk kontaminering. För oxidation eller fräsavlagringar på skurna kanter, använd ett järnfritt slipmedel eller en klaffskiva klassad för rostfritt - aldrig en skiva som har vidrört kolstål. Skärningsmetoden spelar också roll: plasmaskärning och laserskärning föredras framför oxy-acetylenskärning för rostfritt eftersom de undviker kolkontamination vid skärkanten. Om oxy-acetylenskärning är oundviklig måste eggen slipas tillbaka innan svetsning.
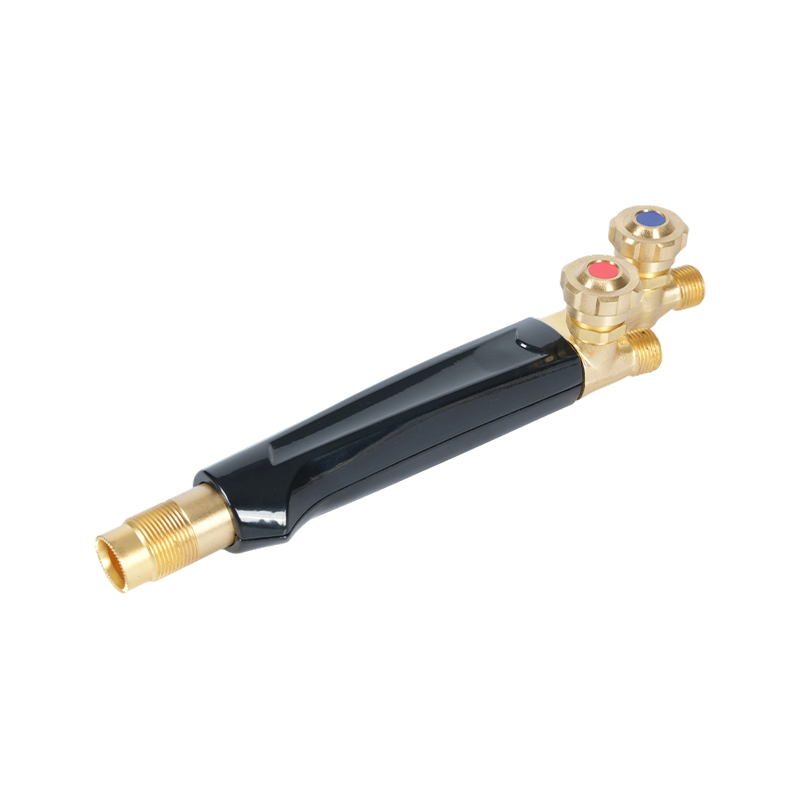
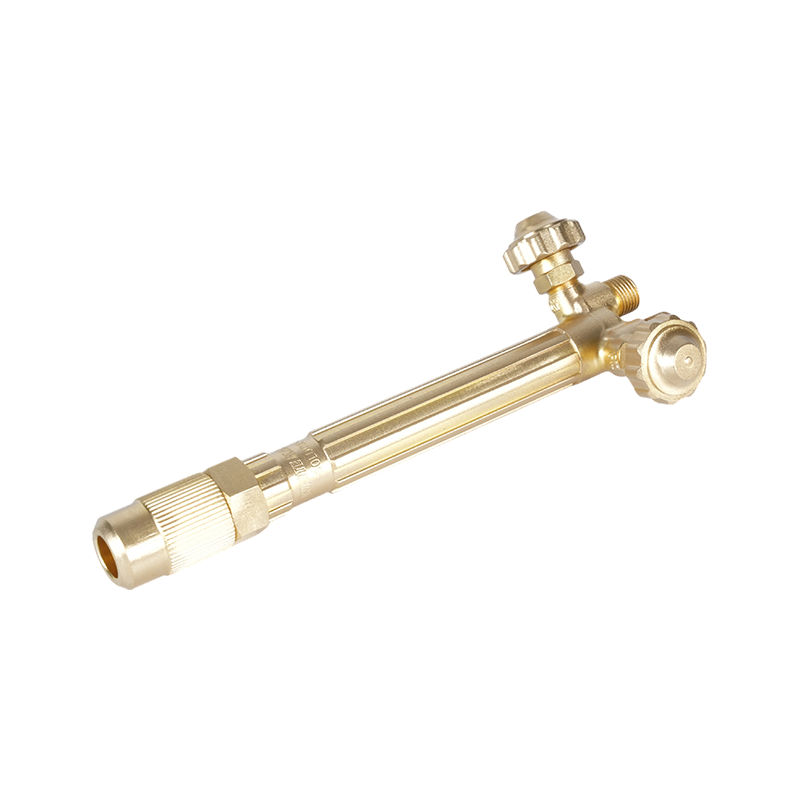
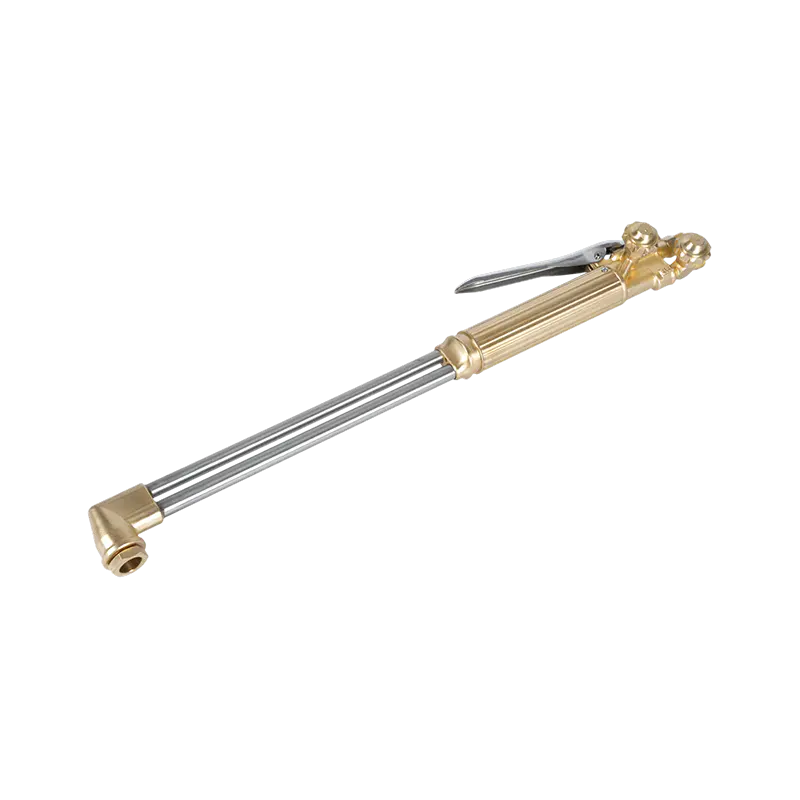
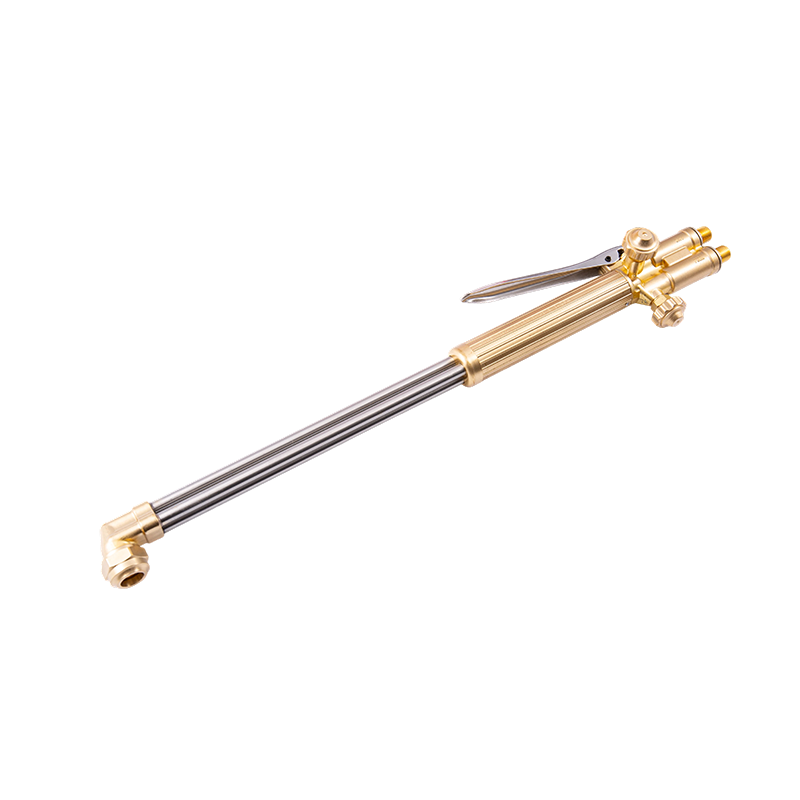
Ledpassningen ska vara tät. Rotspalter som överstiger 1,5 mm ökar risken för genombränning och inkonsekvent rotpenetrering, särskilt på tunt material. Häftsvetsar med intervaller på 50 mm eller mindre håller fogen på plats och minskar distorsion under huvudsvetskörningen. A skärtillbehör och brännarhandtagssystem klassat för precisionsgaskontroll är det lämpliga verktyget för allt syrebränsleskärning eller förvärmningsarbete som föregår rostfri svetsning, vilket säkerställer konsekvent flamleverans utan att förorena skärzonen.
Heat Control: The Core Technical Challenge
Värmehantering vid svetsning av rostfritt stål handlar om två mål: att uppnå full sammansmältning utan att överhetta basmetallen, och att fördela värmen jämnt för att förhindra distorsion. Båda kräver medveten teknik snarare än att förlita sig på maskinen för att kompensera.
Interpasstemperatur är den viktigaste kontrollvariabeln på flerpassage-svetsar. Den maximala interpasstemperaturen för austenitiska rostfria stål (de vanligast förekommande 304- och 316-kvaliteterna) hålls i allmänhet till 150°C (300°F). Om detta överskrids riskerar man karbidutfällning och sensibilisering. På TIG reducerar en pulsinställning den genomsnittliga värmetillförseln utan att offra penetrationen - toppströmmen uppnår smältning medan bakgrundsströmmen låter metallen svalna något mellan pulserna. På MIG uppnår trådmatningshastighet och spänningsjusteringar en liknande effekt; en smalare tråddiameter minskar också erforderlig ström för ett givet inträngningsdjup.
För längre svetskörningar, hoppsvetsning (flytta till en annan sektion av fogen periodiskt istället för att svetsa kontinuerligt i en riktning) fördelar värmen jämnare och minskar den termiska gradienten som orsakar skevhet. Bakstegssvetsning - svetsning av korta steg i motsatt riktning mot den totala svetsförloppet - är en annan effektiv teknik för att hantera värmeuppbyggnad i begränsade sektioner. Kylstavar, kopparstödplåtar och kylflänsar placerade i anslutning till svetszonen absorberar också överskottsenergi och håller mellantemperaturerna inom intervallet.
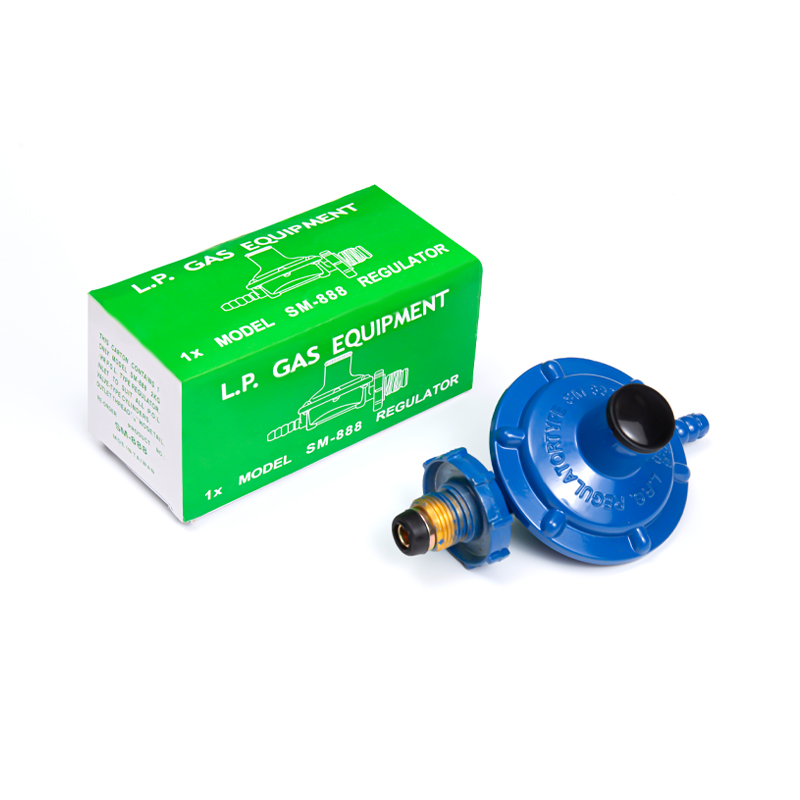
Noggrant gastryck vid regulatorn är lika viktigt som själva svetstekniken. Otillräckligt skyddsgasflöde lämnar svetsbadet oskyddat, vilket orsakar oxidation och porositet. Överdrivet flöde skapar turbulens som drar in atmosfärisk luft in i skölden. En kalibrerad gastrycksregulator anpassad till svetsprocessen och kraven på flödeshastighet är baslinjekontrollen för att bibehålla konsekvent gastäckning genom hela svetsen.
Utrustning Essentials: Ficklampor, tips och säkerhet
Facklan och dess förbrukningsmaterial är där teknik och utrustning korsas. För syrebränslearbete i anslutning till rostfri tillverkning – förvärmning av ferritiska eller martensitiska kvaliteter, eftersvetsavlastning eller skäroperationer på arbetsstycket före svetsning – påverkar brännarens kvalitet och underhåll direkt resultatet. En välskött värmebrännare designad för exakt flamkontroll i metallbearbetningsapplikationer levererar den kontrollerade, konsekventa värmetillförseln som rostfritt kräver, utan överspänningar eller bakslag som förorenar arbetsområdet eller skadar basmetallen.
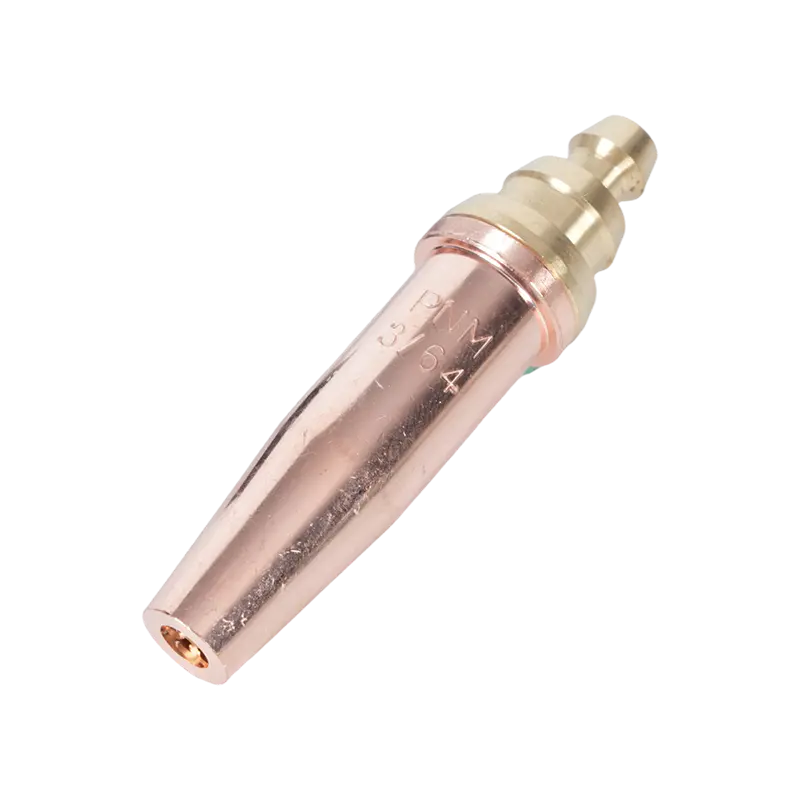
Fackelspetsar bestämmer lågans egenskaper. Rätt spetsstorlek för materialtjocklek och gastyp påverkar både uppvärmningseffektiviteten och kvaliteten på skärkanten om skärning är inblandad. Skärbrännarspetsar och munstycken valda för den specifika gas- och materialkombinationen säkerställ en ren, oxidationsfri kant som kräver minimal omarbetning innan svetsning. Att använda en underdimensionerad spets för tjockt lager orsakar ofullständig skärning; en överdimensionerad spets introducerar överdriven värme som förvränger det omgivande materialet.
Flashback - tillståndet där lågan sprider sig tillbaka in i brännarens kropp eller slang - är en allvarlig säkerhetsrisk i alla oxy-fuel-installationer, och rostfria tillverkningsmiljöer är inget undantag. Återslagsskydd installerade vid brännaren och regulatoranslutningarna avbryt den omvända lågans rörelse innan den når slangen eller gastillförseln. Dessa enheter är en obligatorisk säkerhetskomponent i professionella svetsmiljöer, inte en valfri uppgradering. Regulatoriska riktlinjer från organ inklusive American Welding Society förstärker deras användning som standardpraxis på alla oxy-fuel-brännare. För en omfattande översikt över val av svetsprocess och kompatibilitet med tillsatsmetall för rostfria applikationer, NS ARC:s kompletta svetsguide som täcker skyddsgas, val av tråd och bästa praxis för rostfritt stål är en användbar referenspunkt för specificerare och tillverkare.