

Två saker går under namnet "kabelsvetsning" i branschen, och att förvirra dem slösar tid. Den första är själva svetskabeln - den tunga, flexibla ledaren som leder ström från en svetsmaskin till elektroden och tillbaka. Den andra är processen att svetsa eller löda ihop kablar, en uppgift som dyker upp inom elektrisk infrastruktur, skeppsbyggnad och tungt industriellt underhåll. Båda spelar roll, och båda får verkliga konsekvenser när de hanteras felaktigt.
Den här guiden täcker konstruktion, val och säker användning av svetskablar, tillsammans med var gassvetsutrustning kommer in i bilden för sammanfogning av kabelavslutningar och ledare.
Vad kabelsvetsning egentligen betyder
I de flesta tekniska och kommersiella sammanhang avser "svetskabel" de sekundära kretsledare som används i bågsvetssystem. Dessa är de flexibla ledningarna som ansluter svetsströmkällan till elektrodhållaren i ena änden och till arbetsstyckets jordklämma i den andra. Utan dem flyter ingen ström, ingen båge bildas och ingen svetsning sker.
Den andra betydelsen är mer bokstavlig: svetsning eller lödning av kablars ändar eller kablar - sammanfogning av kopparledare, ändstift på tunga kablar eller värmeskarvning av isolerade kabelbuntar. Detta förekommer ofta i kraftinfrastrukturarbete, gruvdrift, marinkonstruktion och överallt där stora ledare behöver en permanent anslutning med lågt motstånd snarare än en mekanisk anslutning.
Båda applikationerna delar samma grundläggande utmaning: hög ström, hög värme och krävande fysiska miljöer som straffar dåligt vald eller dåligt underhållen utrustning.
Hur svetskablar är konstruerade
En svetskabel är inte en vanlig elektrisk kabel som pressas i drift. Den är konstruerad från grunden för upprepad böjning, värmeexponering, svetsstänk och grov hantering på arbetsplatser där ingenting förblir rent eller stillastående länge.
Konduktören är alltid finsträngad koppar. Där en standard byggnadstråd kan använda en handfull tjocka trådar, använder en svetskabel hundratals hårtunna koppartrådar hopbuntade. Det är detta som ger kabeln dess karakteristiska flexibilitet – den böjs utan att böjas, rullas upp utan att spricka och rullas upp utan minne. De två vanligaste strängklasserna är Klass K (30 AWG-strängar, industristandarden för manuell svetsning och allmän bärbar kraft) och Klass M (34 AWG-strängar, det mer flexibla alternativet som används i robotsvetsarmar, installationer med trånga utrymmen och rörledningsarbete).
Isoleringsjackan är härdplast, inte termoplast. EPDM (etylen propylen dien monomer) och neopren är de dominerande materialen. Båda motstår svetsstänk, nötning, fukt och UV-exponering. EPDM hanterar extrema temperaturer bättre och bibehåller flexibiliteten i kalla förhållanden. Neopren ger starkare motståndskraft mot oljor och petroleumbaserade vätskor. Ingen av dem fungerar bra i långvarig kontakt med bensin eller liknande kolväten - en viktig faktor på arbetsplatser där bränsle och svetsutrustning delar samma utrymme.
De flesta svetskablar är klassade till 600 volt, men 100-volts klassade kablar finns också för specifika lågspänningstillämpningar. Drifttemperaturen är vanligtvis 90°C eller 105°C beroende på vilken isoleringsmassa som används.
Att välja rätt svetskabel för jobbet
Tre variabler val av drivkabel: ampacitet, total kretslängd och isoleringstyp. Att få någon av dem fel resulterar i spänningsfall, överhettning, accelererad kabelförsämring eller direkt fel under belastning.
Ampacity är den maximala ström som en kabel kan bära utan att överskrida dess nominella temperaturökning. En 2/0 AWG-kabel klarar cirka 200 ampere vid en total kretslängd på 50 fot. En 4/0 AWG-kabel klarar ungefär 300 ampere vid samma längd. Dessa är inga stela maximivärden – arbetscykeln har betydelse. En kabel som är klassad för 200 ampere vid 60 % arbetscykel kommer att överhettas om den körs kontinuerligt med den strömmen.
Kabellängd förvärrar problemet. Motståndet ökar med längden, vilket innebär att spänningsfallet ökar och den effektiva effekten vid bågen minskar. Den praktiska regeln är att öka kabelbredden med minst en AWG för varje 50 extra fot av den totala kretslängden bortom baslinjen. En 300-amps svetsare med 100 fot total kabel behöver 3/0 AWG, inte 2/0 AWG som skulle räcka vid 50 fot. Om du är osäker, storleksanpassa - en större kabel går svalare, håller längre och bibehåller bågkvaliteten.
Typ av isolering handlar om miljön. EPDM är det rätta valet för de flesta svetsoperationer, speciellt utomhusarbete eller kallklimatapplikationer. Neopren är det bättre alternativet där kabelkontakt med oljor, skärvätskor eller smörjning är sannolikt. I miljöer där både gasskärningsutrustning och bågsvetssystem arbetar i närheten - en vanlig installation i tillverkningsbutiker och varv - välj isolering som kan hantera oavsiktlig värmeexponering från brännararbeten samt svetsstänk.
| Kabel AWG | Ca. Ampacity | Typisk tillämpning |
|---|---|---|
| 2 AWG | Upp till 150A | Lätt-duty MIG, hobbybågsvetsning |
| 1/0 AWG | Upp till 200A | Medium-duty MIG/TIG, allmän tillverkning |
| 2/0 AWG | Upp till 250A | Kraftig stavsvetsning, konstruktionsstål |
| 3/0 AWG | Upp till 300A | Industriell bågsvetsning, långa kabeldragningar |
| 4/0 AWG | Upp till 400A | Högeffektsvetsning, pipeline, skeppsbyggnad |
Där gassvetsutrustning passar in
Utrustning för bågsvetsning och oxy-fuel gas fungerar ofta sida vid sida, och det finns specifika uppgifter där gasutrustning tar ledningen - särskilt vid kabelavslutningar och lödarbeten.
Att fästa kopparöglor på svetskablar med stor tjocklek kräver kontrollerad, koncentrerad värme för att löda eller hårdlöda tillsatsmetallen in i klackcylindern och trådbunten utan att bränna tillbaka isoleringen eller oxidera kopparn. En motståndspressning hanterar detta mekaniskt, men för permanenta fogar med hög ledningsförmåga - speciellt i gruv-, sjöfarts- och tungindustrimiljöer - ger en gasuppvärmd lödfog lägre motstånd och bättre långsiktig tillförlitlighet än en krimpad anslutning under upprepad termisk cykling.
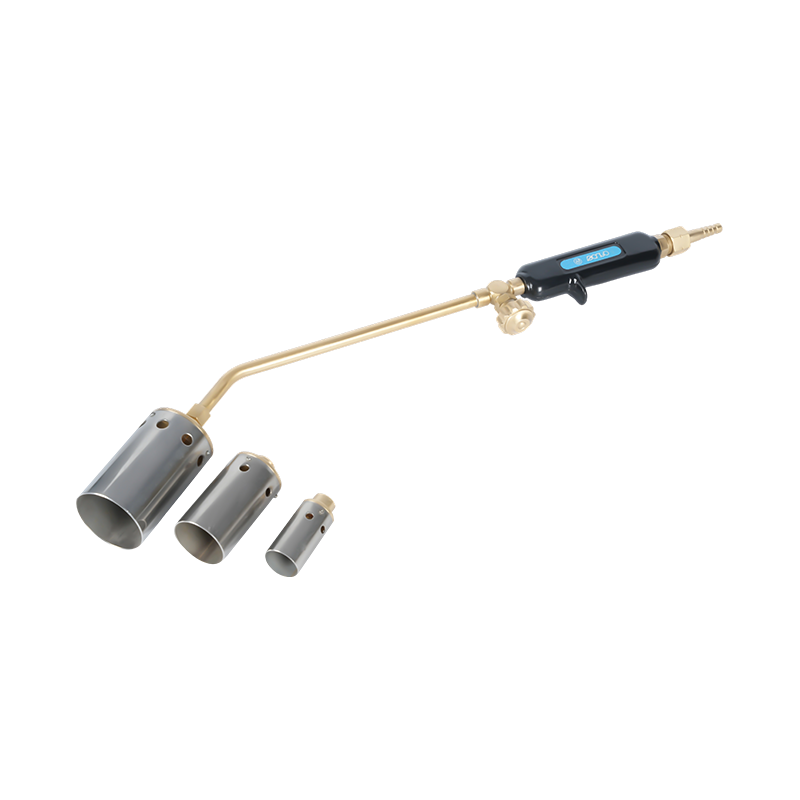
Oxy-acetylen värmebrännare byggda för exakt kabellödning och sammanfogningsarbete ge den lokaliserade, justerbara värmeeffekten som behövs för denna process. Möjligheten att ställa in lågans storlek och värmeintensitet innebär att fogområdet når hårdlödningstemperatur utan att överhetta intilliggande isolering - en balans som är svår att uppnå med större skär- eller svetslågor. För fältarbete där portabilitet är viktigt, a bärbar gassvets- och värmebrännare för fältarbete ger samma precision i ett kompakt format som lämpar sig för trånga utrymmen och avlägsna platser.
Utrustning för gasuppvärmning används också för att förvärma kabelavslutningsområden före förtenning, för att ta bort korroderade eller fastnade kabelskor på åldrande utrustning och för att mjuka upp och omforma yttre isoleringsmantlar under kabelreparationer där fullständigt utbyte är opraktiskt.
Kabelsvetssäkerhet: Vad OSHA kräver
Svetskablar leder hög ström i krävande miljöer, och regulatoriska krav finns av en anledning. Under OSHA:s byggnadsindustris bågsvetsstandard (29 CFR 1926.351) , måste alla bågsvets- och skärkablar vara helt isolerade, flexibla och klassade för den maximala strömstyrkan för det pågående arbetet. Standarden anger också att kabeln måste vara fri från reparation eller skarvning minst tio fot från elektrodhållarens ände. När kablar ansluts måste kontakterna vara isolerade och klassade till minst samma kapacitet som själva kabeln.
Kablar med skadad isolering, blottade ledare eller komprometterade skarvar måste tas ur drift. OSHA:s allmänna industristandard går längre - den kräver utbyte snarare än reparation för skadade svetsledningar i de flesta fall. Att försöka tejpa över ett snitt eller skavsår i isoleringen och fortsätta använda kabeln är både en överträdelse av överensstämmelse och en verklig risk för elektrisk stöt.
Ytterligare säkerhetskrav som är specifika för kabelsvetsmiljöer inkluderar:
- Svetsare får inte linda eller ögla elektrodkablar runt någon del av sin kropp under svetsning
- Jordkablar måste ha en strömförande kapacitet lika med eller större än den totala effekten av svetsenheterna de betjänar
- Alla ramar för bågsvetsmaskin måste jordas genom kretskabeln eller en separat jordledare
- Kablar måste hållas fria från värmekällor, vassa kanter och klämpunkter som kan skada isoleringen
När gasutrustning arbetar i samma utrymme som svetskablar och elektriska svetssystem krävs ytterligare ett säkerhetslager. Oxy-bränsleledningar och elektriska ledningar måste dras separat för att förhindra att gasslangar skadas av ljusbågsstänk eller kabelisolering från att försämras av gasläckor. Återslagsavledare som skyddar gasledningar i högströmssvetsmiljöer är viktig utrustning överallt där gasbrännare och ljusbågssystem delar arbetsytan — en flashback-händelse nära en oskyddad gasledning är mycket farligare än var och en för sig. För en fullständig översikt över säkerhetskraven på brännarens sida, guiden på Säkerhetsföreskrifter för skärbrännare som varje operatör bör följa täcker hela protokollet.
Inspektion och underhåll av svetskablar
Svetskablar misslyckas gradvis, sedan plötsligt. Den gradvisa fasen - sprickisolering, utmattning av kopparsträngar, lossande av kopplingar - är helt uppfångbar med en disciplinerad inspektion före användning. Den plötsliga fasen involverar vanligtvis en kortslutning, en ljusbåge eller ett utrustningsfel som stoppar produktionen och kan skada personal.
Inspektera hela längden av både elektrodkabeln och arbetsledningen före varje skift för isoleringssprickor, skärsår eller nötningsskador. Var särskilt uppmärksam på kabeländar nära kontakter och hållare, där mekanisk belastning koncentreras. Kontrollera alla anslutningar för täthet och korrosion - en lös klack eller en grönfärgad kopparanslutning introducerar motstånd som genererar värme och försämrar ljusbågens kvalitet.
Isoleringen på EPDM- och neoprenkablar är fjädrande men inte oförstörbar. Vanliga skadekällor inkluderar rullande utrustning som löper över kablar, kablar draperade över vassa strukturella kanter och långvarig kontakt med slipgnistor eller skärbrännarvärme. Att dra kablar genom skyddshylsor i områden med hög trafik och hålla dem borta från golvet där det är möjligt förlänger livslängden avsevärt.
Byt ut kablar enligt schemat, inte bara vid fel. En kabel som har varit i tung daglig drift i två eller fler år har samlat på sig betydande ledartrådströtthet även om yttermanteln ser intakt ut. Motståndet hos en utmattad kabel är mätbart högre än en ny kabel av samma storlek, och försämringen av bågprestanda är reell innan någon synlig skada uppstår. Att ha reservkablar på plats innebär att ett kabelbyte tar minuter snarare än att stänga av en hel svetsstation.

