Det korta svaret – och varför det inte är enkelt
Ja, rostfritt stål kan svetsas till mjukt stål. Förbandet är uppnåeligt, strukturellt stabilt när det utförs på rätt sätt och visas i verkligt tillverkningsarbete över branscher – avgassystem, livsmedelsutrustning, konstruktionsstöd, marina beslag och arkitektoniskt metallarbete kombinerar regelbundet dessa två material. Det korta svaret är inte ifrågasatt.
Det som gör svaret komplicerat är allt som följer efter det. Rostfritt stål och mjukt stål skiljer sig åt i termisk expansionshastighet, värmeledningsförmåga, kemisk sammansättning och korrosionsbeteende. Var och en av dessa skillnader introducerar ett felläge som en standardsvets av samma material inte möter. Svetsa fogen med fel fyllmedel och den värmepåverkade zonen blir spröd. Hantera värmen på ett felaktigt sätt och det rostfria tränger sig medan det mjuka stålet drar åt motsatt håll. Lämna fogen oförseglad och galvanisk korrosion angriper sidan av mjukt stål inom månader efter exponering utomhus. För att få det korta svaret rätt kräver att du förstår alla dessa variabler innan bågen slås.
Den metallurgiska utmaningen: värme, expansion och utspädning
Kärnsvårigheten är att rostfritt stål och mjukt stål reagerar på värme olika på tre sätt.
Först, termisk expansion . Austenitiska rostfria stål (kvaliteterna 304 och 316 som vanligast förekommer vid tillverkning) expanderar ungefär 50 % mer än mjukt stål per grad av temperaturökning. När du svetsar ihop dem och båda sidorna värmer ojämnt, växer den rostfria sidan mer än den mjuka stålsidan under svetsningen och drar ihop sig mer under kylningen. Den differentiella rörelsen skapar kvarvarande spänningar vid fogen – spänning som, om svetsavsättningen inte är tillräckligt seg för att absorbera den, resulterar i sprickbildning när enheten svalnar.
För det andra, värmeledningsförmåga . Milt stål leder bort värme från svetszonen ungefär tre gånger snabbare än rostfritt stål. Detta innebär att värmen koncentreras till den rostfria sidan av fogen, vilket gör att den förblir varmare längre medan den milda stålsidan svalnar snabbt. Resultatet är ojämn värmefördelning, ojämn distorsion och en tendens för den rostfria sidan att överhettas om svetsaren inte aktivt hanterar värmetillförseln.
För det tredje, utspädning av svetspool . När de två basmetallerna smälter in i svetsbadet blandas deras kemi. Om tillsatsmetallens kemi inte väljs för att ta emot denna utspädning - absorberar kol från det mjuka stålet och balanserar krom-nickelhalten från det rostfria - kan den resulterande svetsavlagringen innehålla spröda martensit- eller sigma-fasstrukturer som äventyrar både styrka och duktilitet. Det är därför valet av spackel är det enskilt viktigaste tekniska beslutet i denna typ av fogar.
Val av fyllnadsmetall: ER309L som standardval
Tillsatsmetallen överbryggar två kemiskt inkompatibla basmaterial. Den måste formuleras för att ge en svetsavlagring som är kompatibel med båda sidorna av fogen efter utspädning har skett – inte bara den rostfria sidan eller sidan av mjukt stål oberoende av varandra.
ER309L är industristandardspackel för austenitiska fogar av rostfritt till mildt stål. Kvaliteten 309L innehåller högre krom- (23–25 %) och nickel- (12–14 %) innehåll än vanliga rostfria fyllmedel, speciellt för att ta hänsyn till utspädning med kolstål. När det mjuka stålet blandas in i svetsbadet och minskar legeringsinnehållet, kompenserar den förhöjda startkemin hos 309L-avsättningen, vilket ger en slutlig svetssammansättning som förblir austenitisk, seg och korrosionsbeständig. "L"-beteckningen indikerar låg kolhalt — en viktig faktor som minskar risken för sensibilisering (karbidutfällning vid korngränser) i den värmepåverkade zonen på den rostfria sidan. För detaljerad vägledning för val av tillsatsmetall för olika rostfria kvaliteter Hobart Brothers tekniska guide för svetsning av rostfritt stål med rekommenderat val av tillsatsmetall efter applikation ger kvalitetsspecifika rekommendationer som tar hänsyn till både mekaniska och korrosionsprestandakrav.
ER312 är det sekundära valet för fogar som involverar okänd sammansättning av mjukt stål eller högre kolhalt. 312-kvaliteten har ännu högre ferrithalt än 309L, vilket ger den större motståndskraft mot hetsprickbildning i scenarier med hög utspädning. Den är dyrare och mindre i lager än 309L, vilket gör den till det rätta valet när grundmaterialets kemi är osäker snarare än det rutinmässiga första valet.
Vad du inte får använda: fyllmedel av mjukt stål (ER70S-6 tråd eller motsvarande). Mjukt stålspackel på en fog av rostfritt till mildt stål ger en svetsavlagring som kommer att rosta vid foglinjen. Den rostfria sidan är fin; själva svetsen korroderar. Standard rostfritt fyllmedel (ER308L, fyllmedel av samma material för 304 rostfritt till 304 rostfritt) är också olämpligt – det saknar det förhöjda legeringsinnehållet som behövs för att överleva utspädning med kolstålet och kan producera en svets med otillräcklig korrosionsbeständighet på den rostfria sidan.
Svetsprocesser: TIG-, MIG- och Oxy-Acetylen-alternativ
Tre processer används vanligtvis för fogar av rostfritt till mildt stål, var och en med en distinkt fördelprofil.
TIG (GTAW) är den föredragna processen för precisionsarbete, material med tunn sektion (under 3 mm) och applikationer där svetsens utseende spelar roll - matserviceutrustning, arkitektoniska paneler och synliga konstruktionsfogar. TIG ger operatören den största kontrollen över värmetillförsel, pölstorlek och fyllnadstillsats. Argonskyddsgasen (100 % argon för rostfritt arbete) ger en ren svets med minimalt stänk och ingen slagg. Avvägningen är hastighet och skicklighetskrav: TIG kräver samtidig kontroll av strömstyrka, brännarvinkel, färdhastighet och fyllnadstillsats, vilket gör den olämplig för högproduktionsmiljöer och operatörer som inte har utvecklat färdigheter i processen.
MIG (GMAW) med ER309L tråd är produktionsvalet för strukturella och tunga tillverkningsarbeten. MIG är snabbare än TIG, lättare att lära sig och kan hantera tjockare materialsektioner effektivt. Skyddsgasen för MIG-arbeten av rostfritt till mildt stål är vanligtvis en högargonblandning (98 % Ar / 2 % CO₂ eller en trimix av argon, helium och CO₂); standardskyddsgaser av mjukt stål med hög CO₂-halt oxiderar den rostfria sidan och försämrar korrosionsbeständigheten i svetszonen.
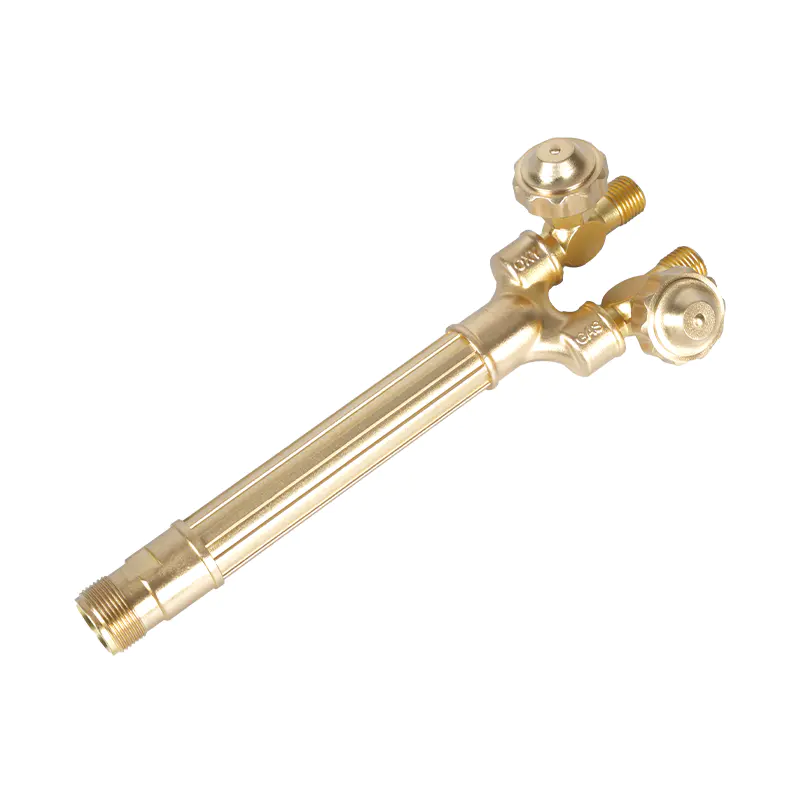
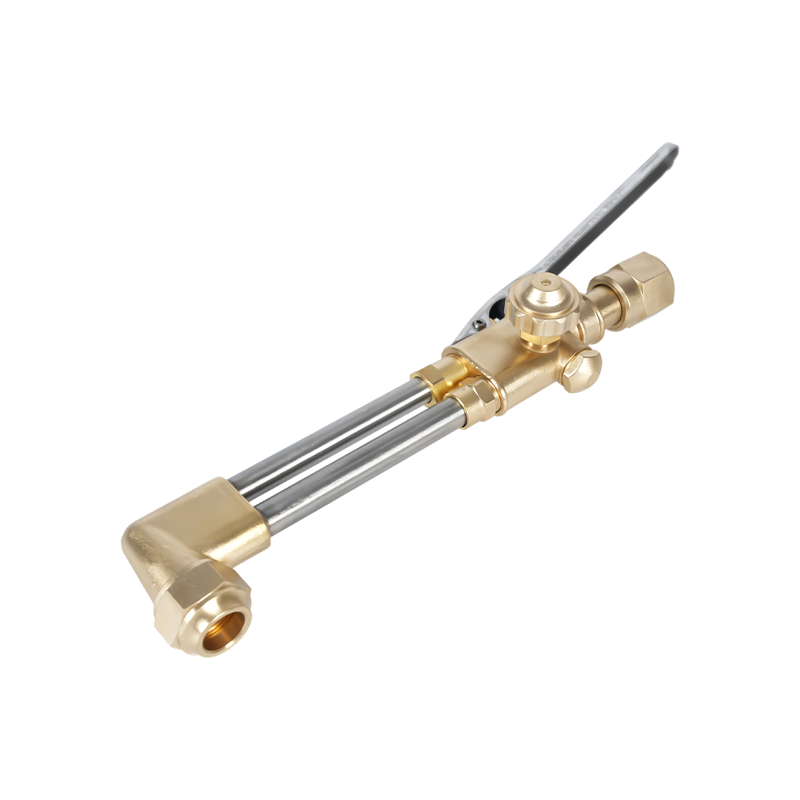
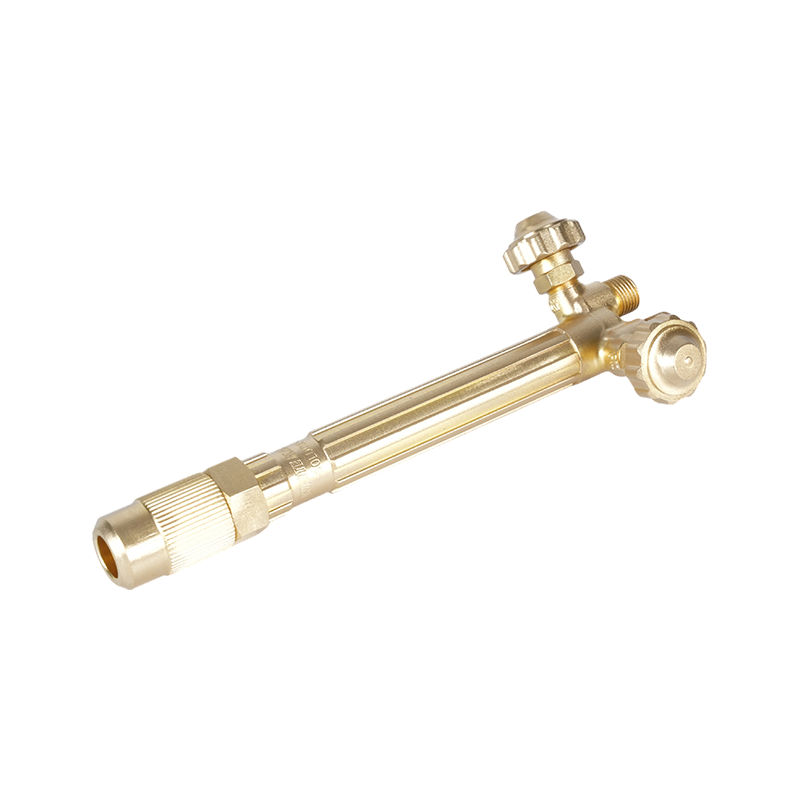
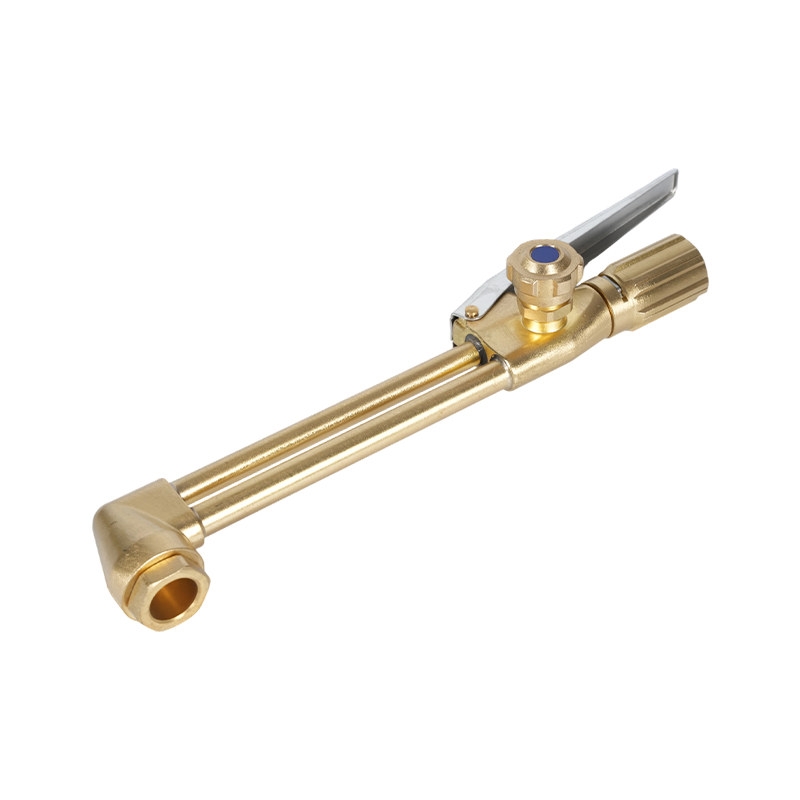
Oxy-acetylensvetsning är lönsamt för tunnplåts- och småsektionsarbeten där TIG-utrustning inte är tillgänglig. Processen kräver noggrann värmehantering eftersom den öppna lågan levererar värme mindre exakt än en ljusbåge, vilket gör det lättare att överhetta den rostfria sidan. En neutral låga - syre-till-acetylen-förhållande på ungefär 1:1 - är obligatorisk; en oxiderande låga angriper kromoxidskiktet på det rostfria och introducerar porositet. A liten oxy-acetylen svets- och värmebrännare för precisionsarbete ger operatören den fina flamkontroll som behövs för tunna olikmetallfogar, medan bärbar gassvets- och värmebrännare för användning på plats utökar denna förmåga till fältreparation och tillverkning på plats där ljusbågsutrustning inte är tillgänglig. För själva svetsspetsarna, kraftiga oxy-acetylen svetsbrännare hantera tyngre sektionsarbete, medan lätta oxy-acetylen svetsbrännare passar applikationer med tunnare plåt där värmereglering är prioritet.
| Process | Bäst för | Filler | Skicklighetsnivå | Värmekontroll |
|---|---|---|---|---|
| TIG (GTAW) | Tunn plåt, precision, synliga fogar | ER309L spö | Avancerat | Utmärkt |
| MIG (GMAW) | Strukturell, tung tillverkning, produktion | ER309L tråd | Mellanliggande | Bra |
| Oxy-acetylen | Tunn plåt, fältreparation, strömlösa platser | 309L spö | Mellanliggande | Måttlig |
Värmekontroll och distorsionshantering
Värmehantering vid svetsning av rostfritt till mildt stål är mer krävande än svetsning av samma material eftersom de två sidorna reagerar på värme i olika hastigheter. Målet är att leverera tillräckligt med värme för att uppnå sammansmältning utan att låta den rostfria sidan uppehålla sig vid hög temperatur tillräckligt länge för att sensibilisering eller överdriven distorsion ska uppstå.
Flera tekniker löser detta direkt. Bakstegssvetsning —att köra korta svetssegment i motsatt riktning mot den totala förflyttningen — fördelar värmen jämnare längs fogen än kontinuerlig framåtsvetsning, vilket minskar värmekoncentrationen som gör att rostfritt stål varp sig. Intermittent uppvärmning , särskilt relevant för arbete med oxi-acetylen, innebär att man applicerar värme, pausar för att låta den rostfria sidan sjunka en del av sin temperatur och sedan återupptas. Detta förhindrar det rostfria från att ackumulera värme över dess distorsionströskel.
Klämning och fixering är inte valfritt för längre skarvar. Eftersom den rostfria sidan expanderar mer och svalnar långsammare, kommer en ofixerad fog att dra och vrida sig allt eftersom svetsningen fortskrider. Slagning med jämna mellanrum innan du kör fulla pärlor, och fäst enheten till en platt fixturplatta eller stark rygg, håller fogen i linje genom termisk cykling. Använd rostfritt specifika stålborstar på den rostfria sidan och dedikerade mjukt stålborstar på den andra - korskontamination av kolstålpartiklar i den rostfria ytan skapar rostfläckar som utvecklas till korrosionsgropar med tiden.
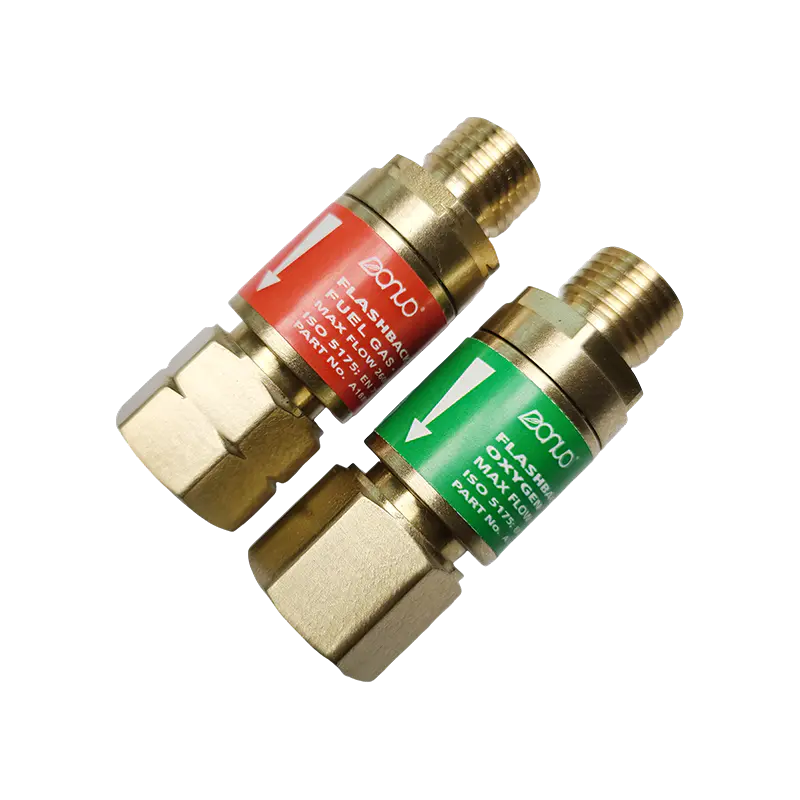
När du kör flera svetsningar, låt fogen svalna mellan svetsningarna. Att stapla varmpass på varmpass på en fog av rostfritt till mildt stål förenar värmetillförseln och riskerar att driva både sensibilisering på den rostfria och överdriven korntillväxt i den värmepåverkade zonen av mildt stål. Den Acetylen tillbakaslagsskydd för svetssäkerhet bör monteras vid brännarens inlopp på alla oxy-acetylen-uppsättningar som används för långvariga svetsoperationer, där upprepade uppvärmningscykler kan skapa tryckfluktuationer som utlöser flashback-händelser.
Eftersvetsbehandling: Skyddar leden på lång sikt
En strukturellt sund svets av rostfritt till mildt stål är bara hälften av jobbet. Om den inte behandlas, kommer fogen att misslyckas från korrosion långt innan den misslyckas mekaniskt - eftersom de två metallerna i elektrisk kontakt med fukt som finns skapar en galvanisk cell som accelererar rost på mjukstålssidan.
Galvanisk korrosion beror på att rostfritt stål är mer elektrokemiskt ädelt än mjukt stål. I närvaro av en elektrolyt (fukt, fukt, saltvatten) fungerar det mjuka stålet som offeranod och korroderar snabbare än det skulle göra isolerat. Ju mer aggressiv miljön är, desto snabbare går denna process. För torra inomhusapplikationer är galvaniska effekter minimala. För utomhus-, marin- eller miljöer med hög luftfuktighet behöver fogen aktivt skydd.
På den rostfria sidan, passivering —behandling med salpeter- eller citronsyra enligt ASTM A967—återställer kromoxidskiktet som störts av svetsvärme, vilket återställer den rostfria ytan till dess designade korrosionsbeständighetsnivå. Det här steget är standardpraxis inom livsmedelsservice, farmaceutisk och marin rostfri tillverkning och bör inte hoppas över varhelst den rostfria ytan kommer att utsättas för frätande ämnen.
På den milda stålsidan, tätning och beläggning är det primära försvaret. Färg, epoxiprimer eller zinkrik grundfärg som appliceras på sidan av mjukt stål avbryter fuktvägen som driver galvanisk korrosion. För nedsänkning eller marina applikationer ger en zinkofferanod bunden till sidan av mjukt stål elektrokemiskt skydd genom att företrädesvis korrodera istället för stålet. Att täta svetstån med ett lämpligt tätningsmedel förhindrar att fukt tränger in i själva foglinjen - ofta den mest sårbara punkten där spaltkorrosion kan börja även när de omgivande ytorna är belagda.
Utförd med rätt tillsatsmetall, kontrollerad värmetillförsel och korrekt eftersvetsbehandling, kommer en fog av rostfritt till mildt stål att matcha livslängden för den omgivande strukturen. Att hoppa över något av dessa steg förkortar livet mätbart – vilket är anledningen till att det korta svaret ("ja, du kan") bara är användbart när det kommer med hela processen bakom sig.