Vad skiljer Oxy-Acetylen-tips från andra bränsletips
Alla skärbrännarspetsar är inte utbytbara, och skillnaden börjar med bränslegasen. Syre-acetylen-spetsar är konstruerade kring acetylens unika förbränningsegenskaper: den brinner varmare än någon annan kommersiellt tillgänglig bränslegas och når en lågtemperatur på cirka 3 500 °C (6 332 °F) vid den inre könen. Den värmeeffekten tillåter acetylen att förvärma metall till antändningspunkten för syreskärning snabbare än propan, naturgas eller propen - vilket är anledningen till att oxi-acetylen förblir det dominerande valet för skärning av konstruktionsstål och precisionsmetalltillverkning trots konkurrens från alternativa bränslesystem.
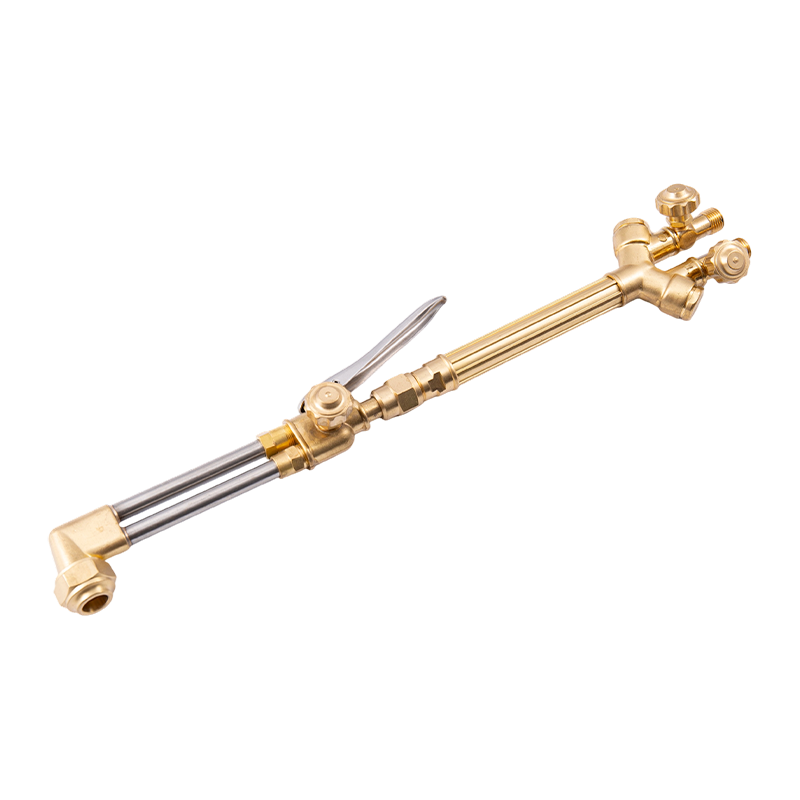
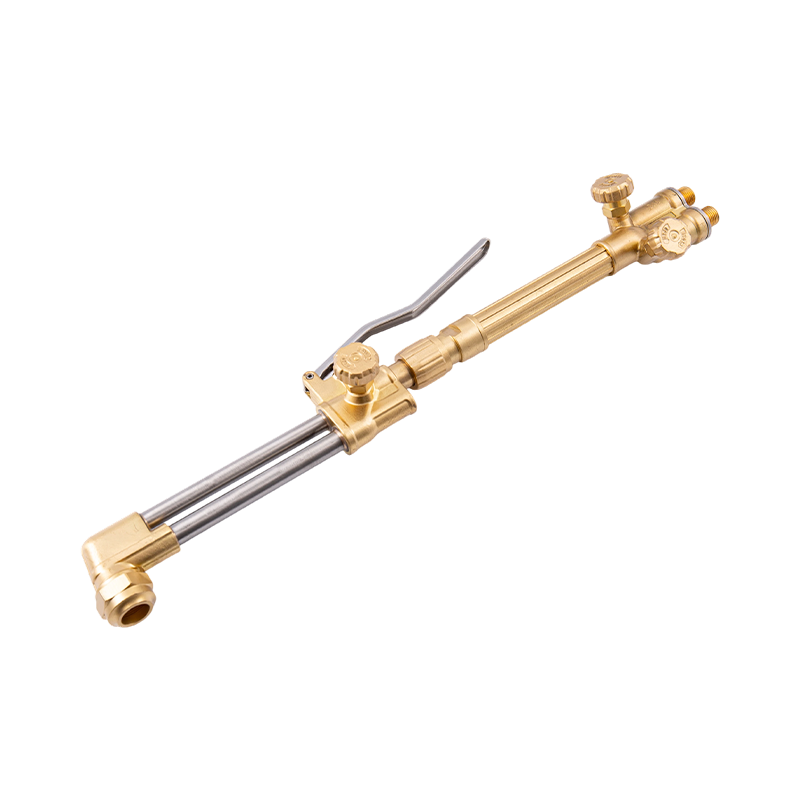
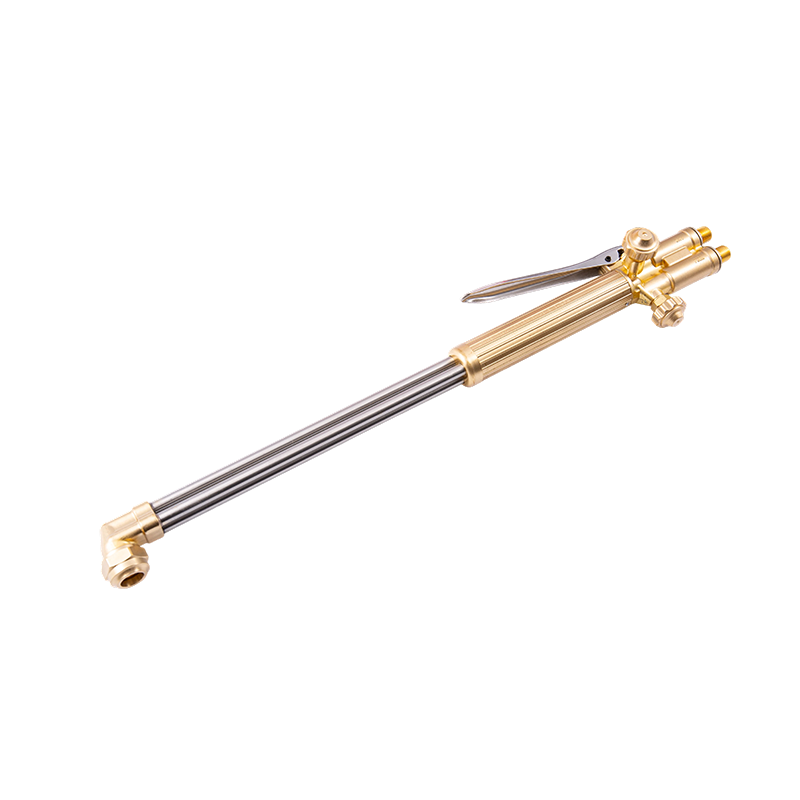
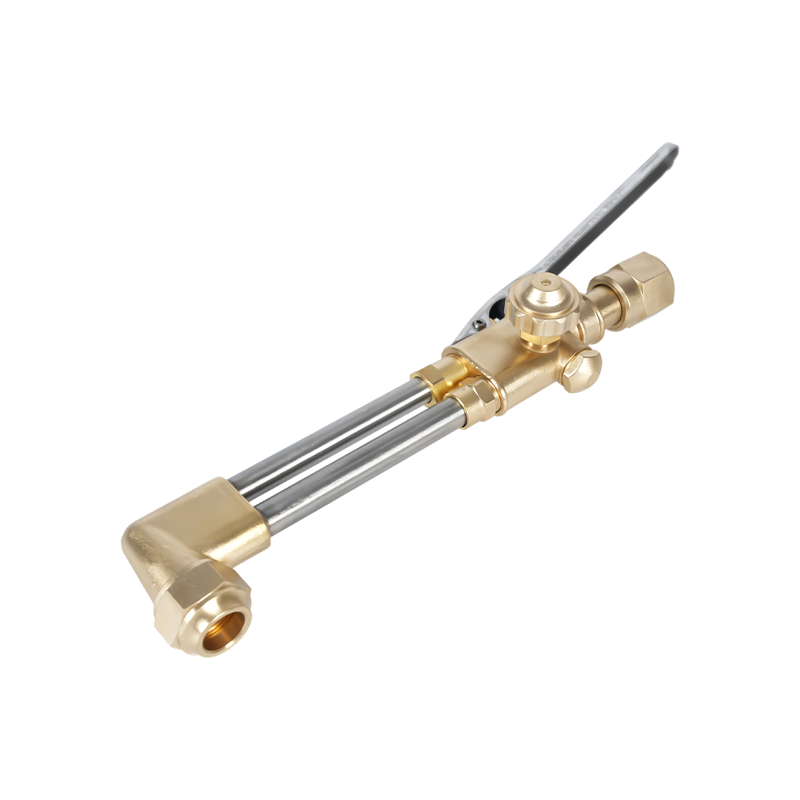
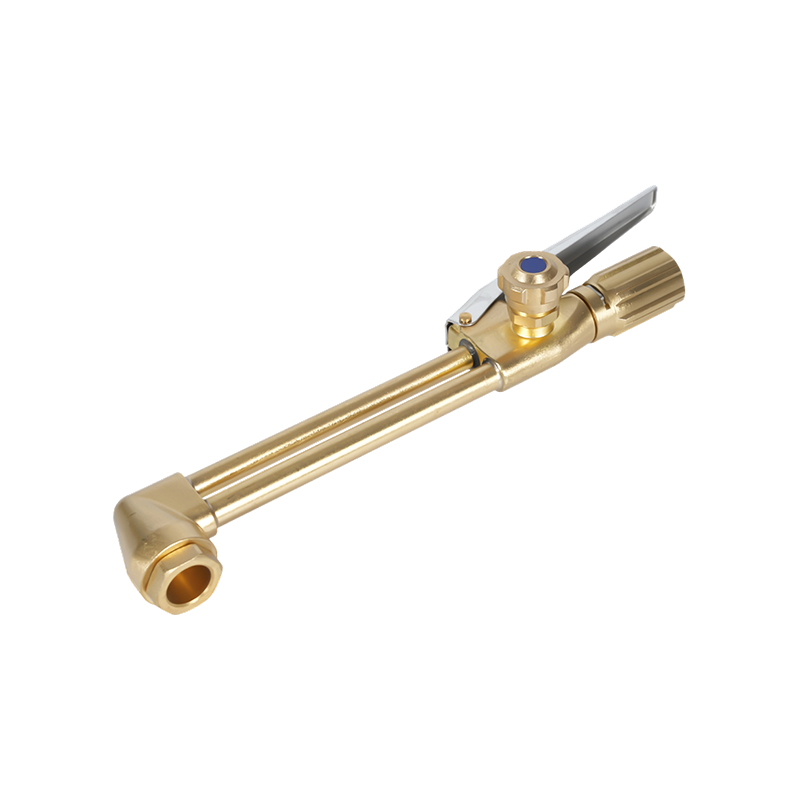
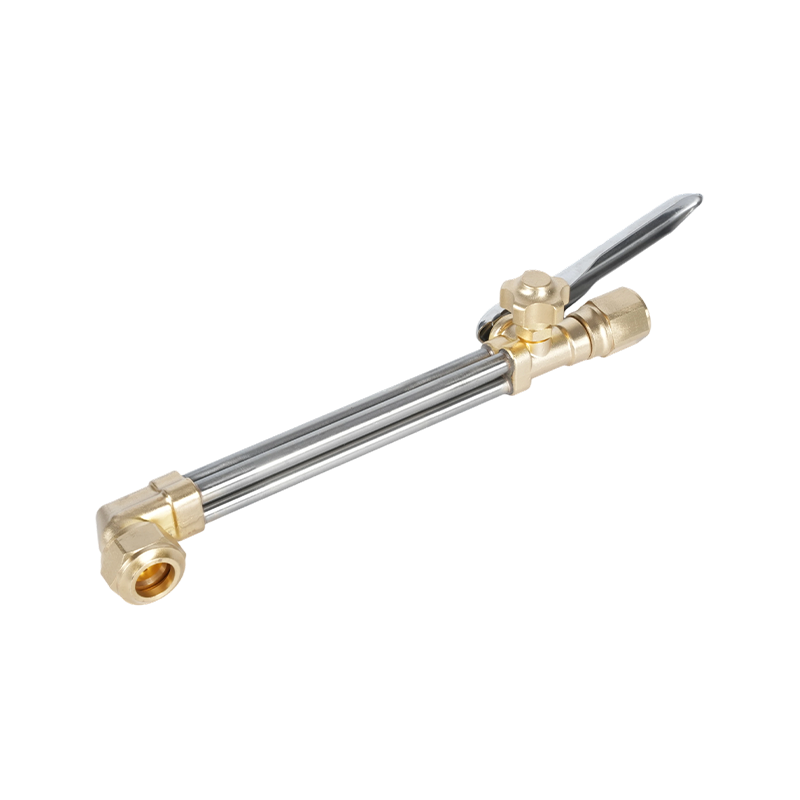
Spetsens design återspeglar detta: acetylenspetsar använder vanligtvis en skärstråle med en öppning omgiven av flera förvärmningsportar, alla integrerade i en kopparkropp. Förvärmningsportarna och skärsyrekanalen är kalibrerade specifikt för acetylens brännhastighet och tryckkurva. Att använda en acetylenspets med ett långsammare brinnande bränsle som propan ger en obalanserad låga, kolansamling och oförutsägbar skärprestanda. Omvänt kan en propan-spets på en acetylenuppsättning inte leverera den förvärmningsintensitet som bränslet kan. Matchande spets till bränsle är inte valfritt. För en besiktad komplett utbud av acetylenskärbrännare När det gäller standardprofiler, tunga och specialiserade profiler, bör urvalet alltid jämföras med ditt ficklampshandtags tillverkare för att säkerställa en gastät sits och nominell tryckkompatibilitet.
Ytterligare en faktor unik för acetylen: 1/7-regeln. Acetylenflaskor får aldrig dras med en hastighet som överstiger en sjundedel av flaskans totala innehåll per timme. Högflödesspetsar på stora skärjobb kan pressa uttagshastigheten förbi denna tröskel, vilket gör att aceton (stabilisatorn) kommer in i gasströmmen - en allvarlig säkerhets- och utrustningsrisk. Val av spetsstorlek är därför också ett beslut om cylinderhantering vid högeffektsarbete.
One-Piece vs Two-Piece Tips Design: Vilket behöver du
Gå igenom vilken industrisvetsleverantör som helst och du hittar två distinkta spetskonstruktioner på hyllan. Att förstå vad som skiljer dem avgör vilken som hör hemma på din ficklampa.
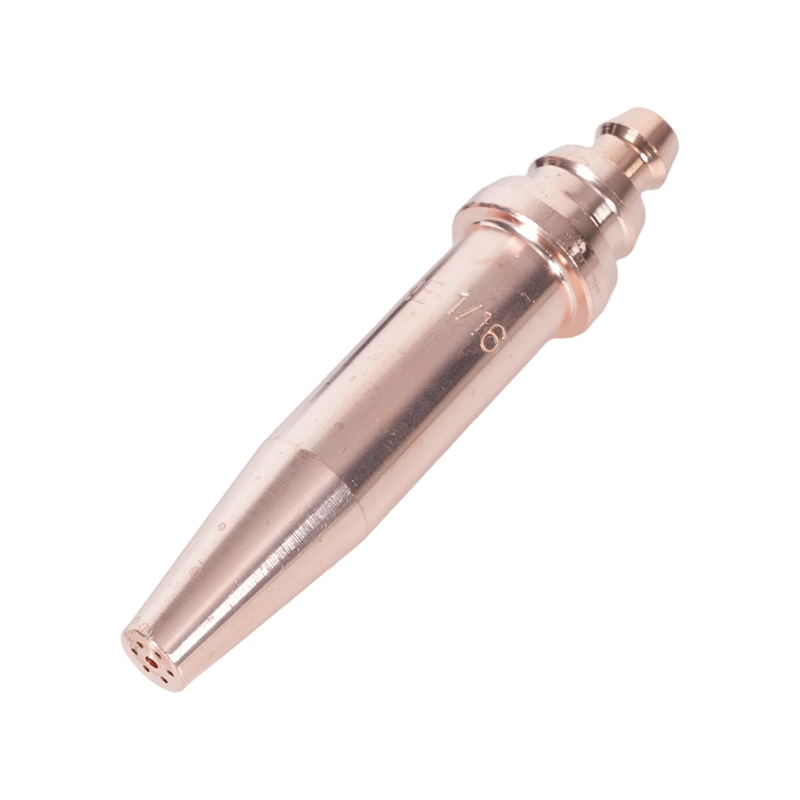
A spets i ett stycke är bearbetad från ett enda kopparämne. Den skärande syrekanalen löper genom mitten; förvärmningsportarna omger den, alla gjutna i samma kropp. Denna konstruktion ger spetsen snäva dimensionstoleranser - gaspassagerna är exakta och konsekventa från tillverkningsögonblicket. Spetsar i ett stycke är standarden för oxi-acetylenarbete eftersom acetylens höga flamtemperatur och relativt höga tryck är väl anpassade till värmeledningsförmågan hos fast koppar. Spetsen avleder värme effektivt, motstår bakslag och håller sin kalibrering under många arbetstimmar när den underhålls på rätt sätt.
A tvådelad spets består av ett yttre kopparhölje och en separat inre del, vilket skapar en serie förvärmda flamspår mellan de två komponenterna. Denna design har utvecklats specifikt för långsammare brinnande bränslen – propan, naturgas, propen och MAPP – som kräver en längre förvärmningsflambana och längre blandningstid innan gasen lämnar spetsen. Den räfflade designen ökar kontaktytan mellan gas och förblandat syre, och kompenserar för den lägre flamtemperaturen hos dessa bränslen genom att förlänga förbränningszonen. Tvådelade spetsar på acetylen ger överdriven baktändning eftersom bränslet brinner innan blandningen behövs; spetsar i ett stycke på propan svälter lågan av den blandningsgeometri som den kräver.
Den praktiska regeln: om din installation bränner acetylen, använd spetsar i ett stycke. Om du kör propan, naturgas eller propen genom ett syrebränslesystem, använd tvådelade spetsar avsedda för det bränslet. Anta aldrig att spetsarna är korskompatibla mellan olika bränsletyper, även om gängan och sätet verkar passa brännarens kropp.
Spetsstorlek och öppning: Matchande till metalltjocklek
Spetsdimensionering för skärning med oxi-acetylen styrs av en primär variabel: tjockleken på metallen som skärs. Storleksnumret - från 000 som minst till 8 som störst i de flesta tillverkarsystem - motsvarar diametern på skärsyreöppningen i spetsens centrum. Detta är hålet som levererar högtryckssyrestrålen som faktiskt utför skärningen; förvärmningsportarna som omger den bringar bara stålet till antändningstemperatur. Spetsstorleken väljs alltid baserat på skärsyreöppningens diameter, inte storleken på förvärmningshålet.
| Spetsstorlek | Metalltjocklek | Skär O₂ (PSI) | Acetylen (PSI) | Reshastighet (IPM) |
|---|---|---|---|---|
| 000 | Upp till 1/8" | 20–25 | 3–5 | 28–32 |
| 00 | 1/4" | 20–25 | 3–5 | 27–30 |
| 0 | 3/8"–1/2" | 20–35 | 3–5 | 20–28 |
| 1 | 3/4" | 30–35 | 3–5 | 17–21 |
| 2 | 1"–1-1/2" | 35–45 | 3–7 | 13–19 |
| 3 | 2"–2-1/2" | 40–50 | 4–10 | 10–15 |
| 4 | 3" | 40–50 | 5–10 | 9–12 |
| 5 | 4"–12" | 45–80 | 5–15 | Varierar |
En kritisk punkt som operatörer ofta förbiser: spetsstorlek är inte standardiserad mellan tillverkare . En spets storlek 2 från ett märke kan ha en annan öppningsdiameter än en storlek 2 från ett annat. Korsreferera alltid din ficklampstillverkares tipstabell istället för att anta numerisk likvärdighet mellan märken. För tunga strukturella applikationer som kräver konsekventa skärningar med hög effekt Kraftig handfacketspets av acetylen för krävande skärningar är designad med öppningsgeometri och kopparkvalitet för att upprätthålla högtryckssyreflöde utan för tidig erosion av skärkanalen.
Ett storleksfel att undvika: att välja en överdimensionerad spets för att "få mer värme". En spets som är för stor för materialet som skärs ger mer förvärmning än nödvändigt, oxiderar skärkanterna, ökar bränsleförbrukningen och ökar risken för bakslag när den reducerade gashastigheten sjunker under lågans utbredningshastighet. Rätt dimensionering av spetsen till materialet är effektivare och ger en renare, smalare skärp.
Skärning, gjutning och uppvärmning: Tre spetstyper förklaras
Spetstyp – skild från spetsstorleken – avgör vad ficklampan faktiskt gör med metallen. Oxy-acetylensystem använder tre funktionellt distinkta spetskonfigurationer, och förväxlande av dem ger dåliga resultat och potentiella säkerhetsrisker.
Skärtips är standardkonfigurationen: en central skärande syrgasstråle omgiven av fyra till sex förvärmningsportar anordnade symmetriskt runt den. Förvärmningsflamman bringar stålytan till sin antändningstemperatur (cirka 870°C / 1 600°F för mjukt stål), vid vilken punkt öppning av skärsyrespaken riktar en högtrycksström som oxiderar och skjuter ut den smälta metallen nedåt genom skäret. Dessa spetsar är designade för rena, genomskärningar i mjukt stål och låglegerade stål. De är inte lämpliga för rostfritt stål, aluminium eller gjutjärn med den vanliga skärprocessen med syrebränsle – dessa material kräver alternativa processer.
Skötningstips använda en fundamentalt annorlunda öppningsgeometri. Istället för en smal cirkulär skärstråle, producerar mejslingsspetsen en bred, solfjäderformad eller långsträckt syreström utformad för att avlägsna material från ytan istället för att skära igenom den. Detta skapar ett U-format spår i basmetallen – användbart för att ta bort svetsdefekter, förbereda fogar för omsvetsning och skära av plåtkanterna. Den oxy-acetylen mejslingsspetsar för materialborttagningsarbete är byggda med den långsträckta portgeometrin som krävs för att upprätthålla en stabil, kontrollerbar skåra vid förarens körhastighet. Att använda en skärspets för mejsling ger ett grovt, inkonsekvent spår och skadar spetsytan snabbt.
Uppvärmningstips eliminera skärsyrekanalen helt. De levererar endast en förvärmningslåga med stora volymer – ingen skärstråle – vilket gör dem till det rätta verktyget för att avlasta, böja, räta ut, löda och förvärma tjocka svetsar före bågsvetsning. Den oxy-acetylen och propan brännare värmespetsar finns tillgängliga i flera portkonfigurationer för att matcha den värmespridning som krävs för olika uppvärmningstillämpningar - från smal koncentrerad uppvärmning för bockningsoperationer till bredarea uppvärmning för spänningsavlastning på stora tillverkningar.
Tryckinställningar efter spetsstorlek
Att ställa in gastrycket korrekt är lika viktigt som att välja rätt spets – en underdimensionerad tryckinställning ger ett svagt, oxiderande snitt; en överdimensionerad inställning slösar gas, vidgar snittet och kan orsaka turbulens i skärströmmen som gör snittytan ruggig.
Det allmänna ramverket: syrgastrycket skalar med spetsstorlek och materialtjocklek, medan acetylentrycket håller sig inom ett smalt område oavsett spetsstorlek. Acetylentrycket bör aldrig överstiga 15 PSI vid regulatorn – över den tröskeln blir gasen instabil och explosionsrisken ökar avsevärt. De flesta produktionsskärningsarbeten kör acetylen mellan 3 och 10 PSI beroende på spetsstorlek, med de större spetsstorlekarna mot den övre änden.
Oxygen verkar över ett mycket bredare område. Spetsar av tunna material (000–0) kör vanligtvis 20–35 PSI skärsyre; mid-range tips (1–2) använder vanligtvis 30–45 PSI; spetsar med stor diameter för plåtarbete (3–5) kan kräva 40–60 PSI eller mer. Förvärm syrgas – där brännarens design separerar förvärmning och skärsyretillförsel – ställs in lägre än skärsyre, vanligtvis 3–17 PSI beroende på spetsstorlek. För den auktoritativa tryckreferensen uppdelad efter spetsstorlek, öppningsdiameter och skärhastighet, Harris skärbrännarspetsdiagram som täcker val av spetsstorlek, tryckinställningar och skärkvalitetsreferens tillhandahåller tillverkarkvalitetsdata som är tillämpliga för de flesta standardspetsserier.
Ställ alltid in tryck med brännarventilerna öppna och gas flödande - inte med ventilerna stängda. Statiska tryckavläsningar är meningslösa för att ställa in arbetstryck; regulatorns leveranstryck sjunker under flöde, och det arbetstrycket är det som avgör flamkvaliteten vid spetsen.
Spetsunderhåll, rengöring och när du ska byta ut
En förorenad eller skadad spets är den vanligaste orsaken till dålig skärkvalitet som operatörer felaktigt tillskriver gastryck eller teknik. Underhåll av spetsar är enkelt men kräver rätt verktyg och konsekvent övning.
Kolansamling i förvärmningsportarna är det vanligaste problemet. Stänk från skärprocessen, i kombination med lätt bränslerika flaminställningar, avsätter kol inuti portarna och på spetsytan. Detta begränsar gasflödet, förvränger förvärmningsflammmönstret och gör att lågan lyfts eller släcks oförutsägbart. Rengör förvärmningsportarna med en spetsrengörare som är anpassad till portens diameter – inte med en borr, som tar bort koppar och förstorar öppningen. Skärsyrekanalen ska rengöras med en slät tråd som passar utan att tvinga; varje förstoring av skäröppningen ändrar flödesegenskaperna som spetsen kalibrerades för.
Spets ansiktsskick spelar lika stor roll. Sittytan på spetsen – där den möter brännarhuvudet – måste vara ren och oskadad för en gastät tätning. En spets som läcker vid sätet orsakar oregelbundet flambeteende och utgör en brandrisk. Om spetsytan visar erosion, gropbildning eller återbränningsskada från en flashback-händelse, bör spetsen bytas ut istället för att slipas om. Omslipning ändrar förvärmningsportens geometri och rekommenderas inte för precisionsskärningsarbete.
Flashback – där lågan går bakåt in i ficklampans kropp – är den allvarligaste spetsrelaterade säkerhetshändelsen. Den producerar ett väsande eller tjutande ljud, synlig låga vid ficklampans huvud och snabb överhettning av handtaget. Om ett tillbakaslag inträffar, stäng båda brännarventilerna omedelbart och sedan cylinderventilerna. Inspektera spetsen, brännarkroppen och slangarna innan du tänder igen. En rätt monterad oxy-acetylen tillbakaslagsskydd för ficklampsskydd installerad vid brännarens inlopp innehåller och släcker en flashback innan den når slangarna eller cylindrarna – en viktig säkerhetskomponent på alla oxy-acetylen-installationer som fungerar nära dess designgränser.