Temperaturen som en skärbrännare producerar är en av de mest citerade - och oftast missförstådda - siffrorna vid skärning av syrebränsle. Folk frågar hur varm en skärbrännare blir, får ett tal i tusentals grader och antar att högre alltid är bättre. Verkligheten är mer nyanserad: flamtemperaturen är en faktor för skärprestanda, men inte den enda och inte alltid den viktigaste. Att förstå vad temperatursiffrorna faktiskt betyder hjälper dig att välja rätt gas, rätt spets och rätt inställning för det aktuella arbetet.
Hur varm blir en skärbrännare?
Förvärmningslågan hos en skärbrännare – ringen av lågor som omger skärspetsen innan skärsyrespaken kopplas in – når temperaturer mellan 4 400°F och 6 000°F (ungefär 2 400°C till 3 300°C), beroende på bränslegasen som används och förhållandet mellan syre och bränsle. Det här sortimentet täcker alla vanliga oxy-fuel skärningsinställningar, från propan i den nedre änden till oxy-acetylen i den övre änden.
Förvärmningslågan tjänar ett specifikt syfte: att höja basmetallen till dess antändningstemperatur, som för mjukt kolstål är cirka 1 600 °F (870 °C). Vid denna temperatur når stålet en klar orange färg och börjar visa gnistor vid ytkanten. Först vid denna tidpunkt är metallen redo för skärning. När operatören öppnar skärsyrespaken införs en högtrycksström av rent syre till det förvärmda området - och själva skärningen börjar.
Viktigt, den skärande syreströmmen i sig tillför inte någon signifikant flamtemperatur . Vad den gör är att initiera och upprätthålla en kemisk reaktion mellan syret och järnet i stålet. Den reaktionen - inte facklans låga - gör själva arbetet med att skära.
Varför skärbrännares temperatur bara är en del av historien
Skillnaden mellan flamtemperatur och värmeeffekt är en som erfarna skäroperatörer förstår men som nybörjare ofta missar. Temperaturen mäter hur varm lågan är i dess kärna. Värmeeffekt - mätt i BTU per kubikfot förbrukad gas - mäter hur mycket värmeenergi flamman överför till arbetsstycket över tiden. Dessa är relaterade men inte identiska, och att optimera för den ena optimerar inte automatiskt för den andra.
Acetylen producerar den hetaste oxy-fuel lågan av alla vanliga gaser, men dess totala värmeeffekt (BTU-innehåll) är lägre än propen och propan eftersom den brinner i snabbare takt med mindre bränslevolym. En propylenlåga brinner något kallare än acetylen, men dess yttre flamkon levererar betydligt mer BTU-innehåll - vilket innebär att den kan värma en större massa stål mer effektivt för vissa applikationer, även om topptemperaturen är lägre.
Själva skärprocessen är också i grunden kemisk snarare än termisk. När stålet når tändningstemperaturen oxiderar den skärande syreströmmen järnet - i huvudsak bränner det - i en exoterm reaktion som genererar sin egen värme. Brännarens förvärmningslåga upprätthåller denna reaktion när brännaren rör sig längs snittet, men energin som driver snittet är till stor del självförsörjande när den väl har etablerats. Det är därför en skärbrännare inte bara smälter genom stål som en svetsare kan förvänta sig: den omvandlar kemiskt en smal bana av järn till flytande järnoxid (slagg), som blåses ut ur skäret av syretrycket.
Bränslegastemperaturjämförelse
Fyra gaser står för den stora majoriteten av syrebränsleskärningstillämpningar. Deras temperatur- och värmeeffektsegenskaper skiljer sig åt på ett sätt som gör var och en bättre lämpad för vissa uppgifter:
| Bränsle Gas | Flamtemp (med O₂) | Primär låga BTU/ft³ | Bästa applikationen |
|---|---|---|---|
| Acetylen | ~5 600°F (3 100°C) | ~507 BTU/ft³ | Snabb förvärmning, tunt till medium stål, precisionsskärning |
| Propylen | ~5 300 °F (2 930 °C) | ~440 BTU/ft³ (primär); hög sekundär | Tjockt stål, fasskärning, skrotskärning, kostnadseffektivitet |
| Propan | ~4 600 °F (2 540 °C) | ~255 BTU/ft³ (primär) | Tjock stålvärme, skärning med långsam hastighet, förvärmning av stora delar |
| MAPP / MAP-Pro | ~5 300 °F (2 930 °C) | Liknar propen | Uppvärmning av små delar, lödning, högtrycksskärning |
Observera att BTU-värden varierar beroende på källa och mätmetod. Siffrorna ovan återspeglar primär (inre kon) värmeavgivning, vilket är det mest relevanta värdet för förvärmningshastighet. Innehållet av sekundär låga (yttre kon) BTU är en ytterligare faktor — särskilt viktig för propen, som ger mer än dubbelt så mycket acetylens sekundära låga BTU-effekt.

Acetylen: Hetaste lågan, snabbaste förvärmning
Oxy-acetylen producerar den högsta flamtemperaturen av någon vanlig skärgas - cirka 5 600 ° F (3 100 ° C) med ett syre-till-bränsle-förhållande på 1:1. Detta leder direkt till de snabbaste förvärmningstiderna, vilket är viktigt i produktionsmiljöer där kapningstiden påverkar genomströmningen. För precisionsarbete på tunnare råmaterial, levererar acetylens koncentrerade innerkon riktad värme med minimal spridning, vilket minskar värmepåverkade zoner på delar där dimensionsnoggrannheten är avgörande.
Acetylen har två betydande begränsningar. För det första får den aldrig användas vid tryck som överstiger 15 PSI — över detta tröskelvärde blir gasen instabil och kan sönderdelas explosivt utan en antändningskälla. Detta trycktak begränsar den maximala flödeshastigheten som kan uppnås, vilket i sin tur begränsar skärhastigheten på mycket tjock plåt. För det andra betyder acetylens högre tillbakaslagstendens jämfört med alternativa gaser att tillbakaslagsavledare inte är valfria – de är ett säkerhetskrav för alla oxy-acetylen-installationer. Gasen finns också endast tillgänglig i cylindrar med en maximal kapacitet på cirka 400 kubikfot, vilket gör det dyrare att upprätthålla tillförseln för kapning med stora volymer.
Propan och Propen: Lägre temperatur, högre BTU
Propan brinner vid cirka 4 600 ° F (2 540 ° C) med syre - betydligt kallare än acetylen - men dess höga BTU-innehåll av sekundära lågor gör den effektiv för att värma upp stora massor av stål och skära tjock plåt med lägre hastigheter. Den längre förvärmningstiden som krävs är en accepterad kompromiss i applikationer där skärkvaliteten på tunga sektioner är viktigare än cykelhastigheten. Propan är allmänt tillgängligt, kan levereras i bulk eller via pipeline och är avsevärt billigare än acetylen per levererad värmeenhet.
Propylen upptar en mittposition: dess lågtemperatur på cirka 5 300 ° F (2 930 ° C) är nära acetylen, men dess totala BTU-innehåll - som kombinerar primär och sekundär låga - är ungefär dubbelt så hög som acetylen per kubikfot gas. Denna kombination gör propen till det föredragna valet för skärning av tjockt stål, fasskärning, skrotbearbetning och flamsprutning. Det är också cirka 50 % billigare än acetylen, 20 gånger mer stabilt (med en mycket låg tillbakaslagstendens), och en 100-punds cylinder av propen kan ersätta cirka fem stora acetylencylindrar vid typisk skäranvändning. För verksamheter som idag använder acetylen för allmän skärning och vill minska gaskostnaderna utan betydande prestandaförluster är propen det mest direkta alternativet.
Både propan och propen kräver injektorspetsar snarare än de lika tryckspetsar som används med acetylen. Om du använder fel spetstyp för gasen som används försämras skärkvaliteten och kan skapa säkerhetsrisker – valet av spetsar måste matcha bränslegasen.
Hur skärspetsen påverkar värmeleveransen
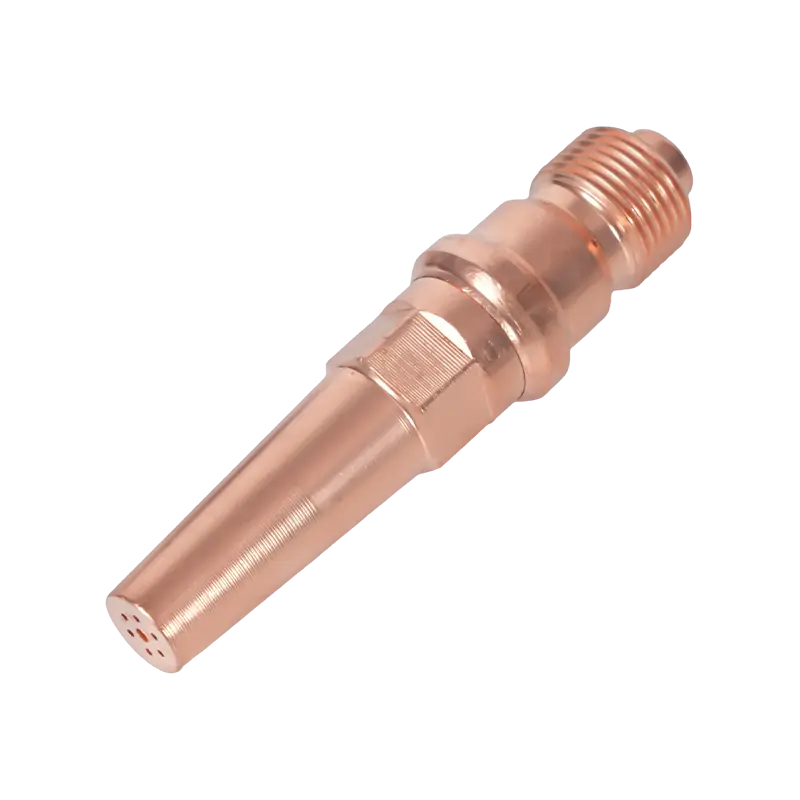
Skärspetsen är den komponent som omvandlar gastryck och flöde till en effektiv förvärmningslåga och skärande syreström. Dess design - antalet, storleken och vinkeln på förvärmningsöppningarna och diametern på det centrala skärsyrehålet - bestämmer hur flamtemperaturen levereras till arbetsstycket i praktiken, oavsett vad gasen i sig teoretiskt är kapabel till.
En spets som är för liten för applikationen begränsar syreflödet och förlänger förvärmningstiden utöver vad gasens temperatur bör kräva. En spets som är för stor för tunt material sprider värme över ett större område än vad som behövs, vilket ökar förvrängningen och minskar skärkvaliteten. Slitna eller skadade spetsar - med förstorade eller deformerade öppningar från upprepade värmecykler eller felaktig rengöring - producerar en oregelbunden låga som inte kan upprätthålla konsekvent tändningstemperatur över skärbanan, vilket leder till ojämna kanter och oskurna fläckar oavsett hur varm lågan teoretiskt sett brinner.
Spetsmaterial spelar också roll: spetsar tillverkade med exakta öppningstoleranser bibehåller konsekventa flödesegenskaper under sin livslängd, medan spetsar av lägre kvalitet kan ha dimensionsvariationer som ger inkonsekventa resultat från första användningen. Acetylenskärbrännarspetsar designade för skärning av syrebränsle vid hög temperatur är konstruerade med den öppningsgeometri och materialspecifikationer som oxy-acetylens tryck- och temperaturkrav kräver. För propan och alternativa bränsleinställningar, propanskärbrännarspetsar för alternativa bränsleinställningar med hög BTU använd den injektorliknande designen som alternativa gaser med lägre tryck behöver för att uppnå korrekt bränsle-syreblandning i spetsen.

Hantera temperatur för säkra och rena skärningar
Att använda en skärbrännare vid rätt temperaturområde är lika mycket en säkerhetsfråga som en prestandafråga. Överhettning av brännarens kropp – genom överdriven baktändning (en kort låga dyker upp i spetsen) eller tillbakaslag (lågan brinner tillbaka in i slangen eller regulatorn) – kan skada utrustningen och skapa allvarliga faror.
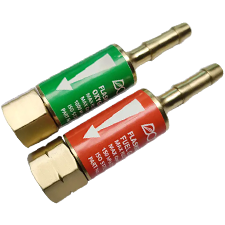
Återtändning beror vanligtvis på att spetsen vidrör arbetsstycket, felaktiga gastryck eller en smutsig eller skadad spetsöppning. Lågan släcks med ett skarpt knall och kan tändas igen. Flashback är allvarligare: lågan går tillbaka förbi spetsen in i brännarens kropp och slang, producerar ett väsande eller gnisslande ljud och kan eventuellt nå gastillförseln. Moderna brännaruppsättningar hanterar denna risk med tillbakaslagsskydd - enheter installerade mellan slangen och brännarens kropp (eller regulator) som innehåller en backventil och termisk avstängning för att stoppa omvänt gasflöde innan det kan nå cylindrarna. Återslagsspärrar för säker drift av skärbrännaren är en nödvändig säkerhetskomponent för alla syrgasbränslesystem – inte ett valfritt tillbehör – och bör inspekteras regelbundet för skador eller blockering.
Temperaturhantering under skärning innebär också att hålla rätt avstånd mellan brännaren och arbetet. För nära och stänk förorenar spetsöppningen och kan orsaka bakslag; för långt och förvärmningslågan förlorar effektivitet, vilket förlänger förvärmningstiden och försämrar skärkvaliteten. Det korrekta avståndet varierar beroende på spetsstorlek och gastyp och anges i spetstillverkarens data för varje spetsnummer.
Att välja rätt inställning för dina temperaturbehov
Den praktiska frågan är inte "vilken gas brinner hetast?" men "vilken gas- och spetskombination levererar rätt värme till mitt specifika material och applikation effektivt och säkert?" Svaret beror på ståltjocklek, önskad skärkvalitet, produktionsvolym och gastillgänglighet.
För tunt till medelstort stål (upp till ungefär 1 tum) där skärkvalitet och hastighet är prioriterade, är oxy-acetylen med en matchad acetylenspets standardvalet. För skärning av tjocka plåtar, skrotbearbetning eller stora volymer där gaskostnaden är en viktig faktor, ger propen med rätt injektorspets nästan acetylenprestanda till betydligt lägre driftskostnader. För tillfällig användning eller platser där acetylentillförseln är opraktisk, är propan ett pålitligt alternativ med tillräcklig prestanda för de flesta strukturella skäruppgifter.
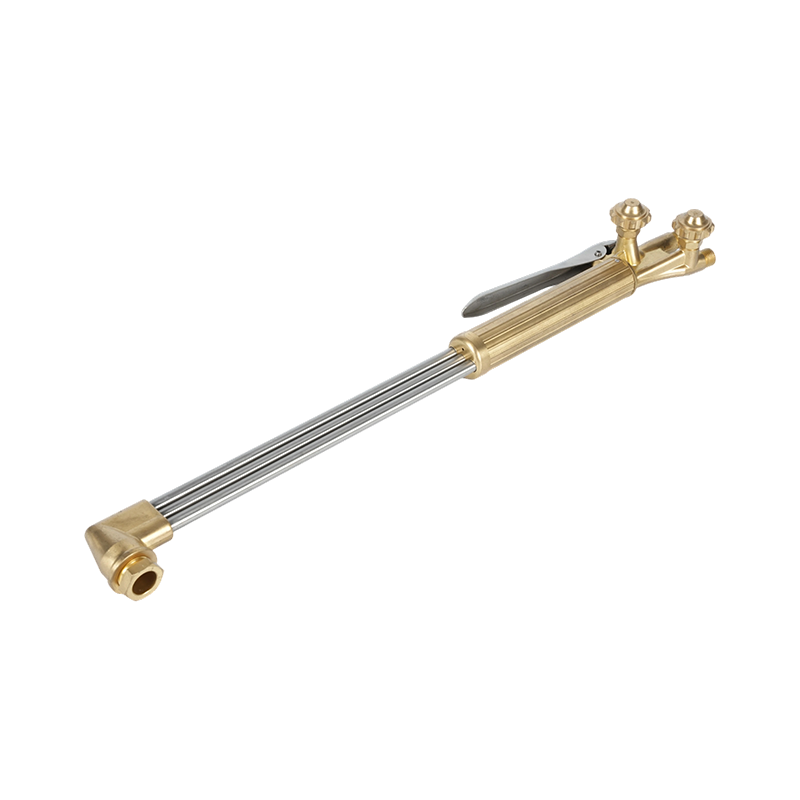
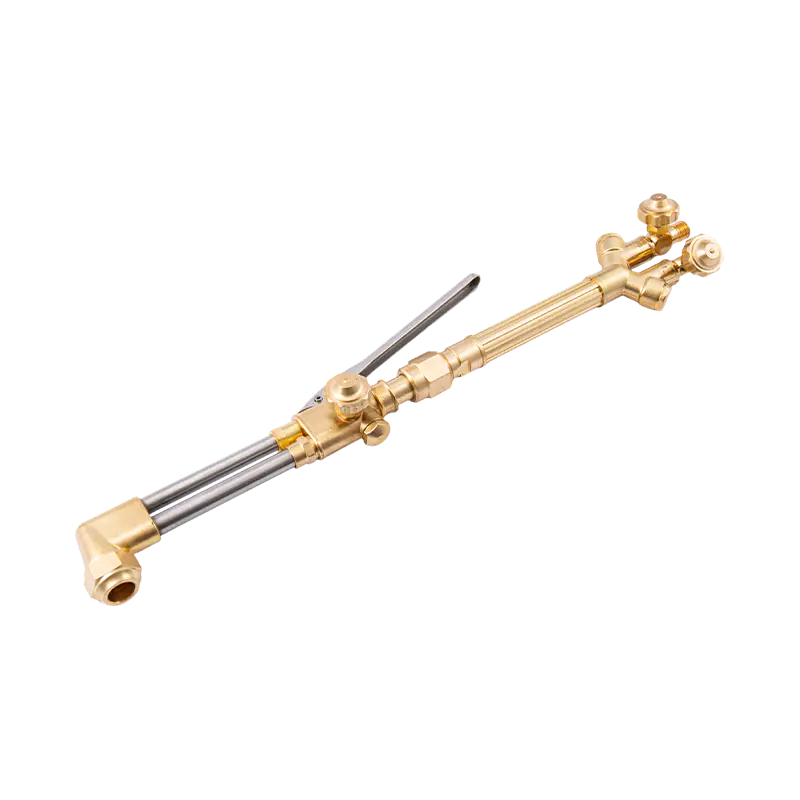
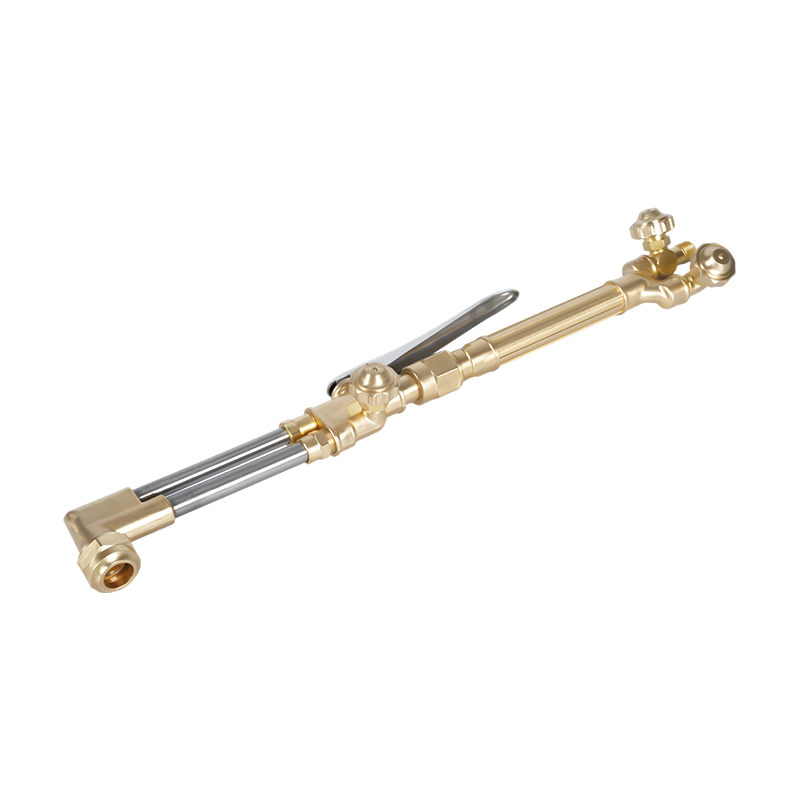
Oavsett vilken gas- och spetskombination som väljs, måste brännarhandtaget, skärtillbehöret och regulatorerna vara kompatibla med den gasen och klassade för de inblandade trycken. Kompletta skärbrännarsatser för skäruppsättningar med syrebränsle tillhandahålla matchade komponenter – handtag, fäste, spetsar och slangar – som är konstruerade för att fungera tillsammans vid rätt tryck och flödeshastigheter för en given gastyp. För operatörer som redan har ett brännarhandtag och behöver lägga till skärkapacitet, skärtillbehör som är kompatibla med vanliga brännarhandtagssystem tillåt skärfunktionen att läggas till utan att ersätta hela installationen — förutsatt att tillbehöret är klassat för den bränslegas som används.