Vad ett svetsmunstycke gör – och varför det är viktigt
Varje svets eller snitt börjar med en låga eller båge – men ingen av dem kan prestera tillförlitligt utan ett munstycke som styr vad som omger den. Munstycket är den sista punkten genom vilken skyddsgas, bränslegas eller syre lämnar brännarens kropp och når arbetszonen. Dess jobb låter enkelt. I praktiken avgör det allt från svetsporositet till skärkantskvalitet till hur ofta du stannar för att rensa bort stänk från din utrustning.
I gasskyddade bågsvetsprocesser som MIG/GMAW skapar munstycket ett skyddande hölje av skyddsgas runt svetsbadet, vilket blockerar atmosfäriskt syre och kväve från att förorena den smälta metallen. Utan tillräcklig gastäckning oxiderar svetsen, porositeten uppträder och de mekaniska egenskaperna sjunker. Vid skärning och svetsning av syrebränsle styr munstycket själva lågans geometri - bestämmer förhållandet mellan förvärmningsflamma och skärande syreström och spridningen av värme över arbetsstycket.
Ett slitet, igensatt eller felaktigt dimensionerat munstycke minskar inte bara kvaliteten – det multiplicerar förbrukningskostnaderna och stilleståndstiden. Ansamling av stänk begränsar gasflödet, vilket orsakar turbulens som undergräver skärmtäckningen. Ett munstyckshål som är för litet för applikationen höjer mottrycket, vilket stör lågan eller ljusbågen. Att förstå munstycket är i praktiken att förstå hälften av det som styr din processstabilitet.
Munstyckstyper efter svetsprocess
Munstycken är inte utbytbara över processer. Den korrekta utgångspunkten för val av munstycke är att identifiera den svets- eller skärprocess som används - var och en har olika munstycksgeometri, materialkrav och funktion.
MIG / GMAW munstycken är cylindriska eller formade förbrukningsvaror som fästs på framsidan av MIG-pistolen och omger kontaktspetsen. Deras primära funktion är att rikta skyddsgas - vanligtvis argonrika blandningar eller CO₂ - över svetsbadet. De finns i slip-on och gängade fäststilar. Slip-on munstycken monteras och tas bort snabbare, vilket är viktigt på högproduktionslinjer; gängade munstycken ger en säkrare gastätning och är mindre benägna att lossna under vibrationer. Båda modellerna finns tillgängliga i standard- och kraftiga konstruktioner, den senare med tjockare väggar och isolatorer som är klassade för 400–600 ampere.
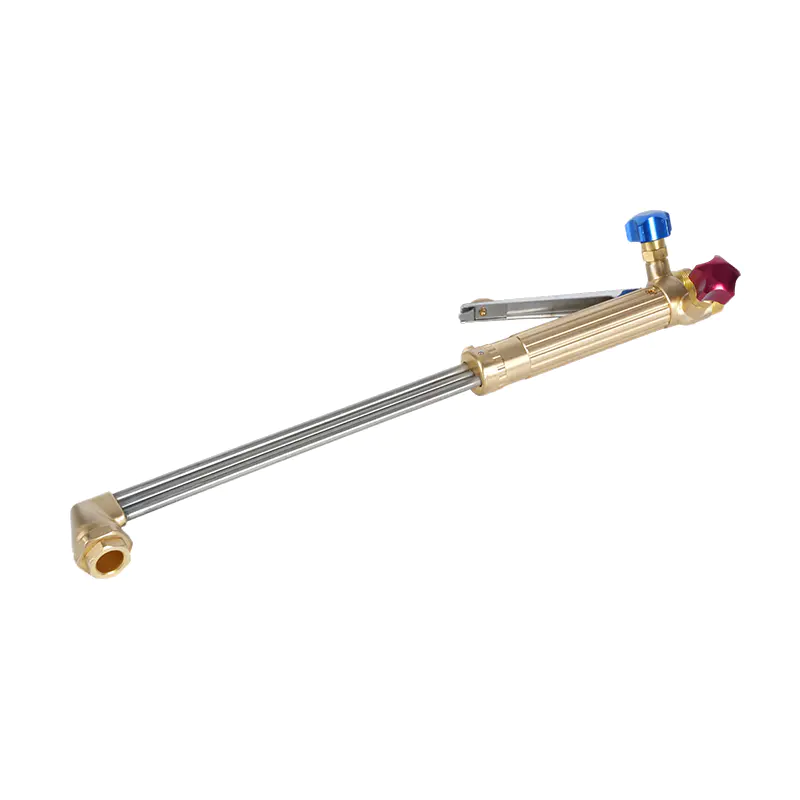
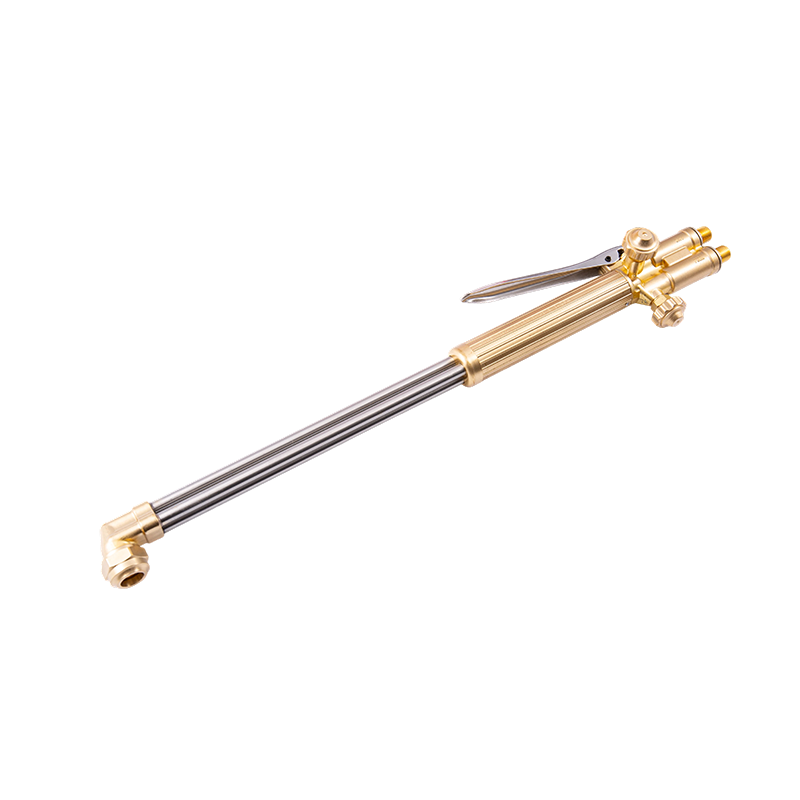
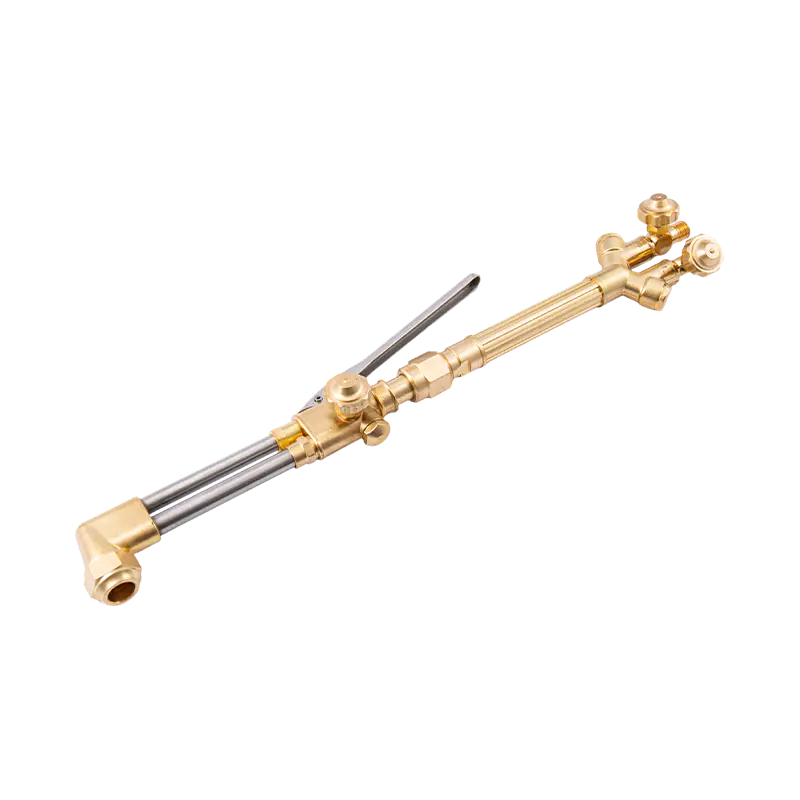
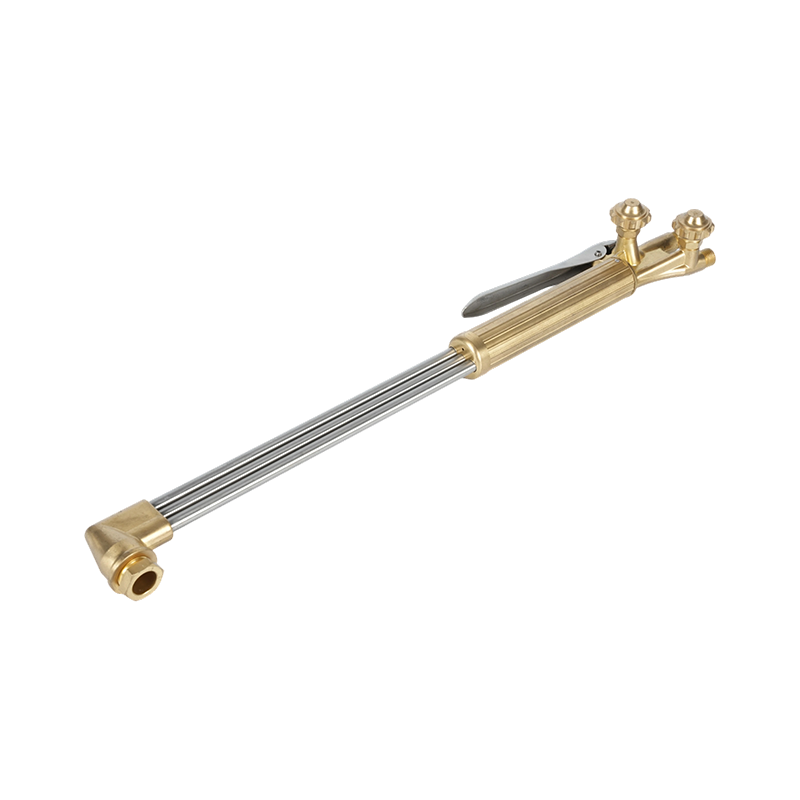
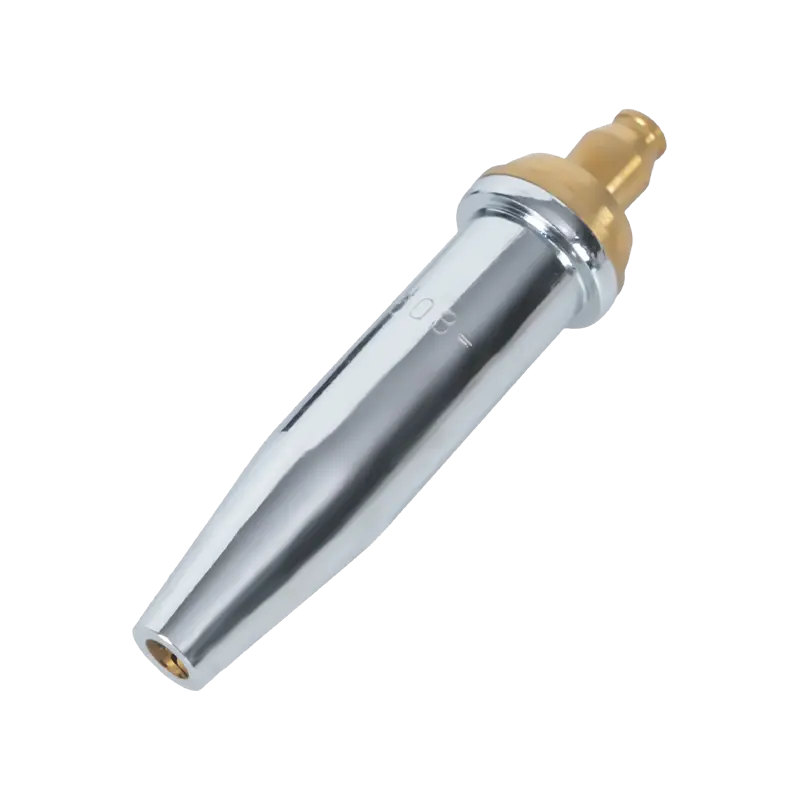
Oxy-bränsle skär- och svetsmunstycken — ofta kallade skärspetsar eller brännarspetsar — fungerar annorlunda. Istället för att skydda en svetsbassäng blandar de och riktar bränslegas (acetylen eller propan) och syre för att producera en exakt låga med hög temperatur. Skärspetsar har en central högtryckssyreöppning omgiven av förvärmningslågaportar; förvärmningslågan bringar stålet till antändningstemperatur, och den skärande syrgasstrålen oxiderar och stöter ut det smälta materialet. Acetylen-skärbrännare för applikationer med syrebränsle levererar den hetaste lågan av vanlig bränslegas (cirka 3 500°C), vilket gör dem till förstahandsvalet för skärning av tjockare stål och för applikationer som kräver snabb förvärmning. Propanskärbrännarspetsar designade för stabil flamavgivning arbeta vid en lägre flamtemperatur men erbjuder ett bredare, jämnare värmehölje - särskilt effektivt för uppvärmning, bockning och skärning av tunnare sektioner där en koncentrerad acetylenlåga skulle orsaka lokal distorsion. För applikationer som enbart fokuserar på värme snarare än skärning, värmespetsar för kontrollerad flamfördelning har flera förvärmningsportar arrangerade för att sprida värme jämnt över en bredare yta, utan den centrala skärsyrekanalen.
TIG / GTAW munstycken (även kallade gaskoppar eller spännhylsor) rikta argonskyddsgas runt volframelektroden. De är vanligtvis gjorda av aluminiumoxidkeramik, glas eller gaslinskonfigurationer. Till skillnad från MIG-munstycken kommer TIG-koppar inte i kontakt med verket och väljs i första hand baserat på volframdiameter, fogåtkomst och behovet av laminärt kontra diffust gasflöde. Gaslinsenheter – som använder en nätinsats för att skapa en mer laminär gaskolonn – är att föredra för precisionsarbete och svetsning utanför position där konsekvent skärmning är kritisk.

Munstycksformer och hålstorlekar förklaras
Inom varje processkategori har munstycksgeometrin en direkt effekt på gastäckning, fogtillgänglighet och stänkavstånd. För MIG-svetsning täcker fyra former de flesta applikationer:
- Cylindrisk (rak): Ett hål med konstant diameter från bas till spets. Erbjuder maximal gasflödesvolym och är standardvalet för plana eller horisontella svetsar utan åtkomstbegränsningar. Borrningsstorlekar sträcker sig från ⅜" till ⅞" (ungefär 10–22 mm), och som en allmän regel bör borrningsdiametern öka med strömstyrkan – större borrhål stödjer högre gasflödeshastigheter som behövs för att täcka bredare, varmare svetspooler.
- Flaskform (flaskhals): Steg ner till en mindre ytterdiameter nära arbetsänden. Den reducerade profilen förbättrar sikten och tillgången till trånga leder. Särskilt väl lämpad för automatiserad och robotsvetsning eftersom den smala spetsen rensar fixturer lättare och kan rengöras mer effektivt med brännarbrottningsstationer.
- Kort och lång avsmalning: En gradvis avsmalning från basen mot spetsen. Bra gemensam åtkomst med bättre gastäckning än flaskformen. Långa koner är att föredra för rörsvetsning och hörnfogar; korta avsmalningar balanserar tillgänglighet med gasflödeseffektivitet för allmän tillverkning.
- Konisk: En bredare utåtgående profil i spetsen. Maximerar gastäckningsområdet – användbart för bredare svetspooler, högre värmetillförsel och vid svetsning av zinkbelagda metaller som producerar stora, explosiva sprut. Den bredare munnen gör också brotschning med en brännarrengöringsstation mer effektiv i robotinstallationer.
För oxy-fuel skärspetsar bestämmer hålets geometri formen på skärsyreströmmen och förvärmningsmönstret. Siffrorna för spetsstorlekar motsvarar tjockleken på materialet som skärs — större siffror indikerar större syreöppningar och högre gasförbrukning lämpliga för tjockare stål. Enligt AWS-specifikation för svetsning av skyddsgaser och deras klassificeringar , gassammansättning och flödeshastighet är standardiserade parametrar – vilket innebär att munstyckshålets geometri måste anpassas till gastypen och trycket som används, inte väljas isolerat.
Materialguide: Mässing, koppar och pläterade alternativ
Munstycksmaterial styr två saker: stänkbeständighet och värmehantering. Dessa två egenskaper drar ofta i motsatta riktningar beroende på applikation, varför inget enskilt material dominerar alla användningsfall.
Mässing ger bättre stänkbeständighet än ren koppar i applikationer med lägre strömstyrka (100–300 ampere). Stänk fäster inte lika lätt på mässingsytor, vilket innebär längre intervall mellan rengöring. Men mässing har en lägre mjukningspunkt än koppar - vid högre strömstyrkor eller förlängda ljusbågstider kan ett mässingsmunstycke deformeras under ihållande värme, vilket gör det olämpligt för tungt arbete. När den används som en insats i en kopparkropp hjälper mässing till att bibehålla munstyckets inre diameter över tiden, vilket förlänger livslängden i applikationer med måttlig värme.
Koppar leder värme mer effektivt än mässing, vilket gör det till det bättre valet för långvarigt arbete med hög värme (över 300 ampere) och för längre svetscykler. Kopparmunstycken absorberar och avleder värme snabbare, vilket minskar risken för termisk distorsion. Kraftiga kopparmunstycken - med tjockare väggar och isolatorer - är standarden för 400–600 ampere applikationer inom strukturell tillverkning och svetsning av tunga plattor. För oxy-fuel skärspetsar är koppar eller högkvalitativa kopparlegeringar standardmaterialet just på grund av deras förmåga att motstå skärlågans extrema temperaturer utan att deformera eller erodera öppningsgeometrin.
Nickelpläterad och kromad munstycken kombinerar en kopparkärna med en ytbeläggning som är mer resistent mot stänkvidhäftning än antingen ren koppar eller mässing. Pläteringen ger också en viss värmeisoleringsfördel. Deras primära tillämpning är robotsvetsning och automatiserad svetsning, där långa, oavbrutna svetscykler är rutinmässiga och minimering av städningsavbrott direkt påverkar genomströmningen. Den längre livslängden motiverar deras högre initialkostnad i produktionsmiljöer med stora volymer.
Keramik munstycken representerar en nyare kategori, som främst används vid TIG-svetsning och vissa specialiserade MIG-applikationer. Deras icke-ledande yta gör att stänk inte kan överbrygga elektriskt från munstycket till kontaktspetsen - ett felläge som orsakar strömflöde genom munstycket och snabb nedbrytning. Keramiska TIG-koppar tål också direktkontakt med heta arbetsstycken utan att smälta, vilket gör dem användbara för svetsning i trånga spår.

Tre steg för att välja rätt munstycke
Urvalet blir enkelt när det följer en fast sekvens istället för att försöka utvärdera alla variabler samtidigt.
Steg 1 — Identifiera processen och dess driftsparametrar. Bestäm om applikationen är MIG/GMAW, oxy-fuel cutting, oxy-fuel heating eller TIG. För ljusbågsprocesser, fastställ intervallet för driftströmstyrka. För oxy-fuel-processer, identifiera bränslegasen (acetylen kontra propan) och tjockleken på materialet som skärs eller värms upp. Dessa parametrar begränsar omedelbart fältet: en 150-amp MIG-applikation kräver ett standardmunstycke i mässing eller koppar; en 500-amp robot MIG-cykel kräver ett kraftigt pläterat kopparmunstycke; en propanskärning på 20 mm plåt kräver en propanspets dimensionerad för den materialtjockleken. Para ihop dina tips med rätt gastrycksregulatorer för att komplettera din ficklampsuppställning är lika viktigt — munstycket kan endast fungera som designat när gastrycket konsekvent ligger inom det rekommenderade intervallet för den spetsstorleken.
Steg 2 — Bedöm gemensam tillgänglighet. Kan ett rakt cylindriskt munstycke nå fogen utan att smutsa ner arbetsstycket eller fixturen? Om så är fallet, använd det - större hål maximerar gastäckningen och minimerar stänkuppbyggnad. Om skarven är i ett tätt hörn, djupt spår eller invändig rörsvets, flytta till en flaskhals eller konisk profil. Använd den minsta ytterdiametern som fortfarande ger tillräcklig gastäckning för svetsbassängens storlek, inte den minsta som passar fysiskt. Underdimensionering av munstyckshålet offrar skärmningskvaliteten; överdimensionering av ytterdiametern skapar spelningsproblem.
Steg 3 — Matcha materialet till det termiska behovet. För arbete med kort cykel och lägre strömstyrka ger mässing bra stänkmotstånd till en lägre kostnad. För ihållande arbete med hög värme eller hög ström, gå över till koppar. För automatiserade eller robotapplikationer som kör nästan kontinuerliga cykler, reducerar pläterade munstycken underhållsfrekvensen tillräckligt för att kompensera kostnadsskillnaden. För syrebränsletillämpningar, använd alltid koppar- eller kopparlegeringsspetsar - mässingsspetsar kan spricka under termisk chock av en högtryckssyresprängning, en säkerhetsrisk lika mycket som en prestanda.
Underhåll, rengöring och byte
Ett munstycke som har rengjorts och underhållits korrekt kommer att hålla längre än ett nytt munstycke som har försummats med stor marginal. Felläget för nästan alla munstycken är detsamma: stänk samlas på det inre hålet, begränsar gasflödet och skapar turbulens som undergräver skärmtäckningen. Svetskvaliteten försämras innan munstycket synbart misslyckas, vilket innebär att skador ofta görs innan svetsaren upptäcker problemet.
Den mest effektiva förebyggande åtgärden är anti-stänkblandning - antingen en doppgel eller spray - applicerad på munstyckshålet innan svetsningen påbörjas. Anti-stänk förhindrar stänk från att binda till munstycksytan, vilket gör att all ansamling lätt kan avlägsnas under eller efter svetsning. Lita inte på anti-stänk som ersättning för periodisk rengöring; använd den som ett underhållshjälpmedel som förlänger intervallet mellan rengöringar.
När rengöring behövs, använd munstycksbrottstänger eller en brännarrengöringsstation för att avlägsna stänk mekaniskt. Använd inte en skruvmejsel eller annat spetsigt verktyg som kan skära hålets yta – en ruggad inre yta påskyndar framtida stänkvidhäftning och kan förändra den interna gasflödesgeometrin. För skärspetsar med syrgas, rengör öppningarna med en spetsrengörare av rätt storlek; en överdimensionerad spetsrengörare förstorar öppningen, vilket permanent stör lågan eller skärkvaliteten och innebär att spetsen måste bytas ut.
Byt ut ett MIG-munstycke när hålet visar synlig deformation, när isolatorn är sprucken eller saknas, eller när stänk överbryggar munstycket och kontaktspetsen efter rengöring. För oxy-fuel skärspetsar, byt ut när öppningens förstoring orsakar en mjuk eller oregelbunden låga som inte kan korrigeras genom rengöring, eller när sätesytan är skadad och inte längre tätar ordentligt mot skärtillbehöret. Att köra ett slitet munstycke eller spets sparar inga pengar – kvalitetsförlusten, omarbetningen och gasspillet från dålig skärmning eller en försämrad låga kostar mer än själva förbrukningsmaterialet.