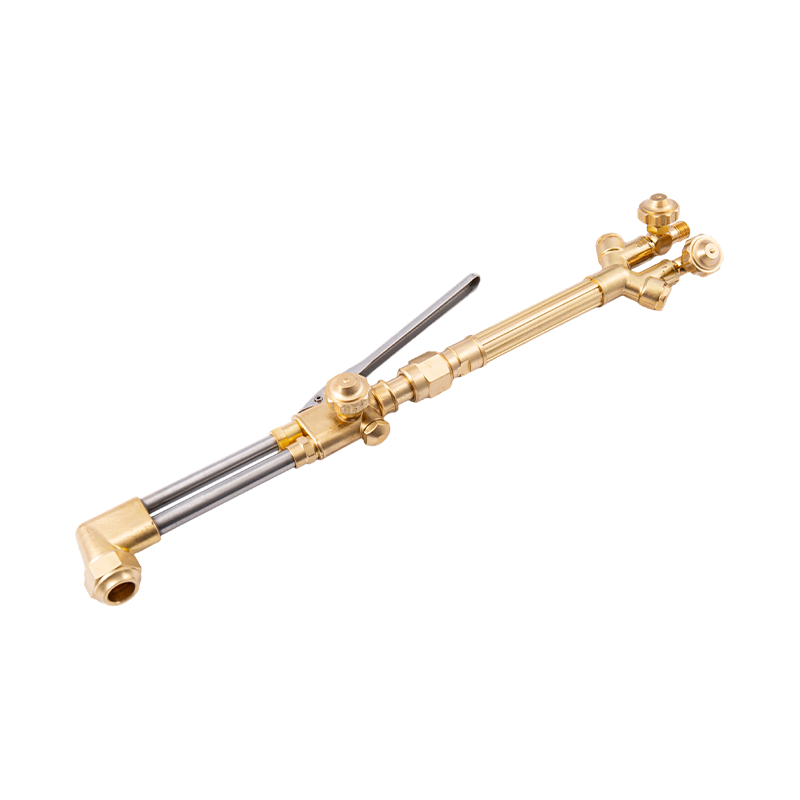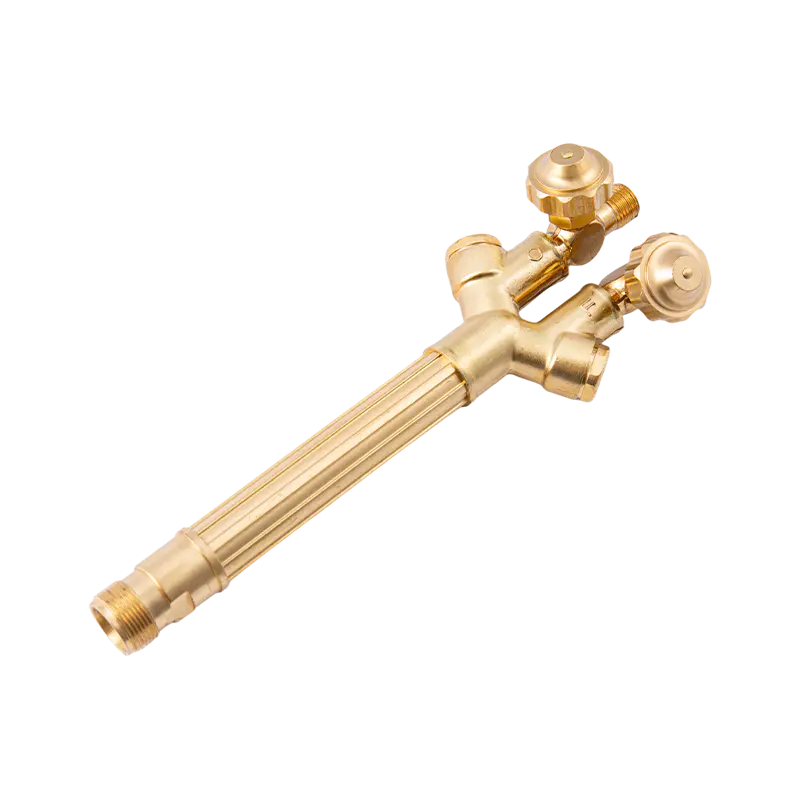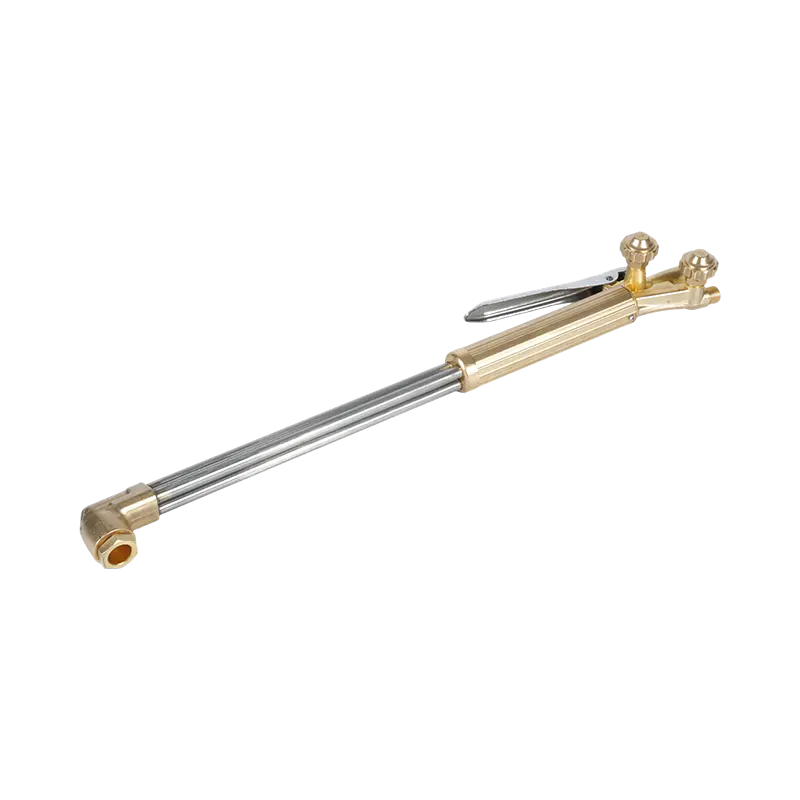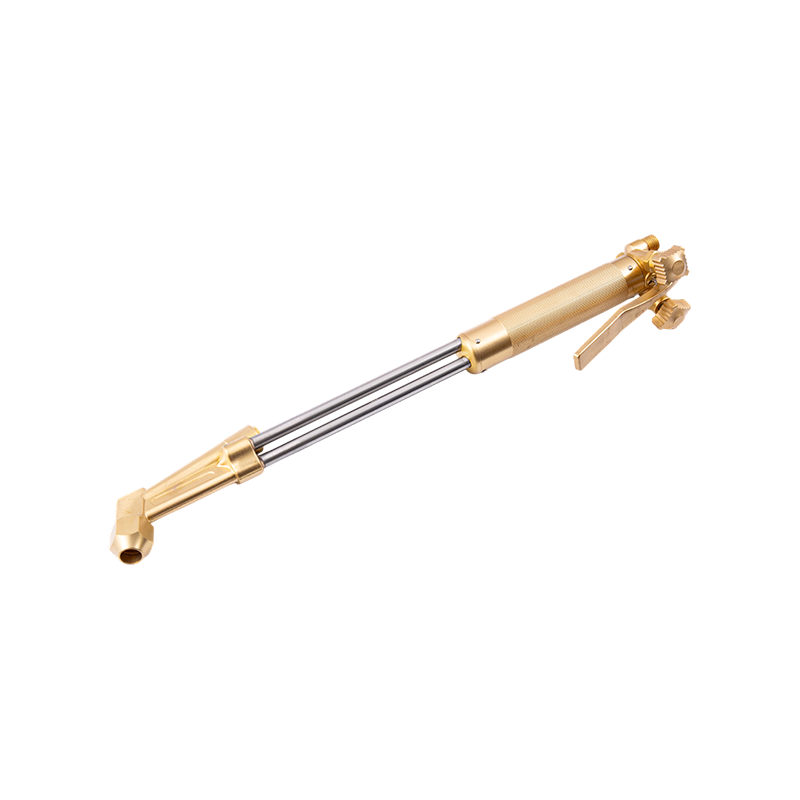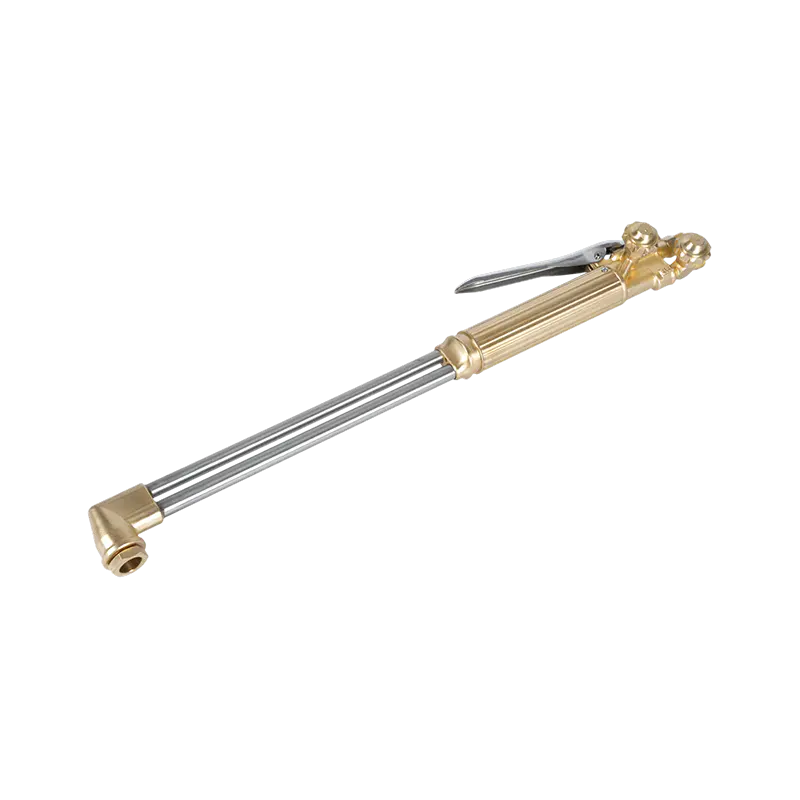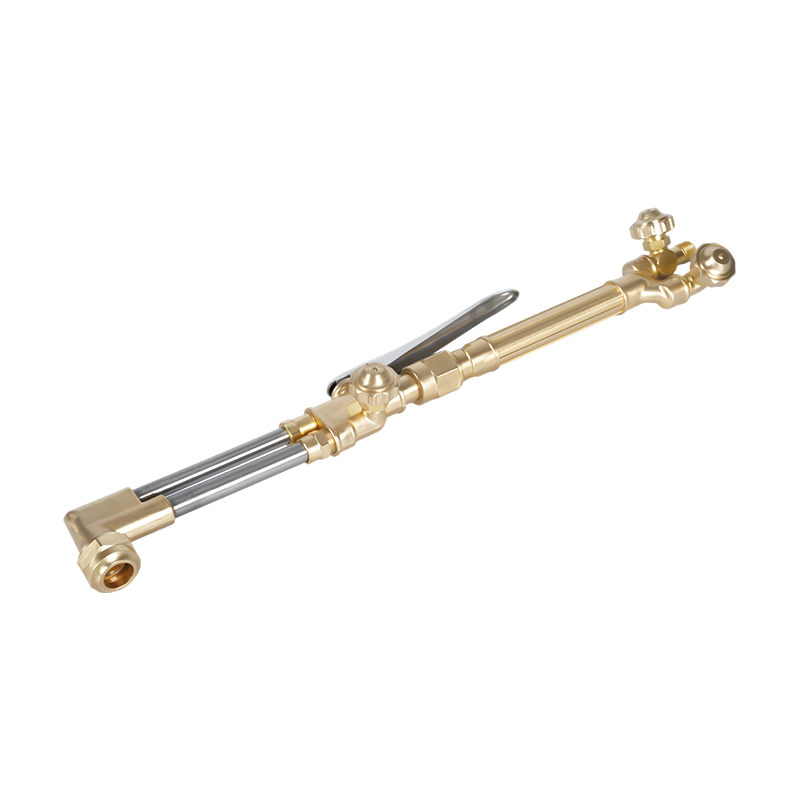
A skärbrännare är ett viktigt verktyg för metalltillverkning, rivning och reparation, och använder den intensiva värmen från en syrebränslelåga för att skära av stål och ochra järnmetaller. Till skillnad från plasmaskärare som är beroende av elektricitet använder dessa kit en kombination av bränslegas (som acetylen, propan eller propen) och rent syre för att oxidera metallen, vilket skapar en ren, exakt skärning. För både proffs och gör-det-själv-entusiaster innebär att välja rätt kit att förstå de specifika bränsletyperna, slangkonfigurationerna och säkerhetsfunktionerna som matchar den avsedda applikationen. Rätt använd kan en skärbrännare skära igenom flera tum stål med bärbarhet och kraft som få andra verktyg kan matcha.
Kärnfördelen med en skärbrännarsats ligger i dess mångsidighet och skärdjup. Medan plasmaskärare begränsas av strömförsörjning och tjocklek, kan en oxy-fuel brännare skära igenom stålplåtar som överstiger 12 tum tjock , vilket gör den oumbärlig för tungt industriarbete. Denna makt kommer dock med betydande säkerhetsansvar. Att förstå förbränningens kemi, korrekta regulatorinställningar och underhåll av utrustning är avgörande för säker och effektiv drift.
Bränsletyper och deras tillämpningar
Valet av bränslegas påverkar avsevärt prestandan, kostnaden och säkerheten för en skärbrännarsats. Varje bränsle har distinkta termiska egenskaper, flamtemperaturer och hanteringskrav.
Acetylen
Acetylen is the most common fuel for cutting torches due to its high flame temperature of approximately 3 160 °C (5 720 °F) när det blandas med syre. Den ger en koncentrerad, neutral låga som är idealisk för både skärning och svetsning. Acetylen möjliggör snabbare förvärmningstider och renare skärningar på tunt till medeltjockt stål. Det är dock instabilt vid tryck över 15 psi och kräver specialiserade cylindrar fyllda med en porös massa för att förhindra nedbrytning.
Propan och Propen
Propan och propen är säkrare och mer ekonomiska alternativ till acetylen. De arbetar vid högre tryck och utgör inte samma instabilitetsrisker. Medan deras lågtemperatur är lägre (ca 2 800°C / 5 072°F för propan), producerar de ett bredare värmemönster, vilket gör dem utmärkta för skärning av tjocka stålplåtar och värmeapplikationer. Avvägningen är långsammare förvärmningstider och grövre skärkanter på tunnare material.
| Bränsletyp | Flamtemperatur | Bästa användningsfallet | Säkerhetshänsyn |
|---|---|---|---|
| Acetylen | 3 160 °C (5 720 °F) | Precisionsskärning, svetsning | Instabil >15 psi |
| Propan | 2 800 °C (5 072 °F) | Tjockt stål, uppvärmning | Tyngre än luft |
| Propylen | 2 900 °C (5 252 °F) | Allmänt kapning | Kräver specifika tips |
Viktiga komponenter i en skärbrännarsats
En komplett skärbrännarsats består av flera kritiska komponenter som samverkar för att leverera en kontrollerad låga. Att förstå varje del säkerställer korrekt montering och felsökning.
Regulatorer och mätare
Regulatorer minskar det höga trycket från gasflaskorna till ett användbart arbetstryck. Varje cylinder (bränsle och syre) kräver sin egen regulator. Regulatorer av hög kvalitet har två mätare: en för cylindertryck (högt tryck) och en för linjetryck (lågt tryck). Det är viktigt att använda regulatorer som är klassade för den specifika gastypen; syreregulatorer får aldrig användas med bränslegaser på grund av explosionsrisk.
Slangar och backventiler
Slangar transporterar gaserna från regulatorerna till brännaren. Standardfärgkodning identifierar dem: rött för bränsle and grönt för syre . För att förhindra farligt återflöde bör blixtavledare eller backventiler installeras vid både regulatorn och brännarens ändar. Dessa enheter stoppar det omvända flödet av gas och förhindrar tillbakaslag som kan leda till cylinderexplosioner.
Skärtillbehör och tips
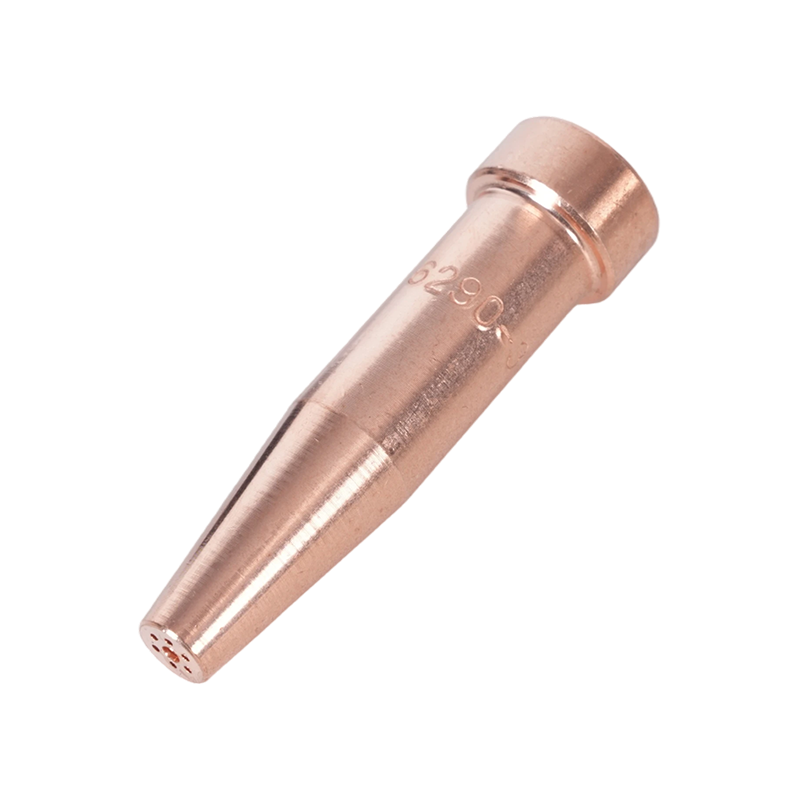
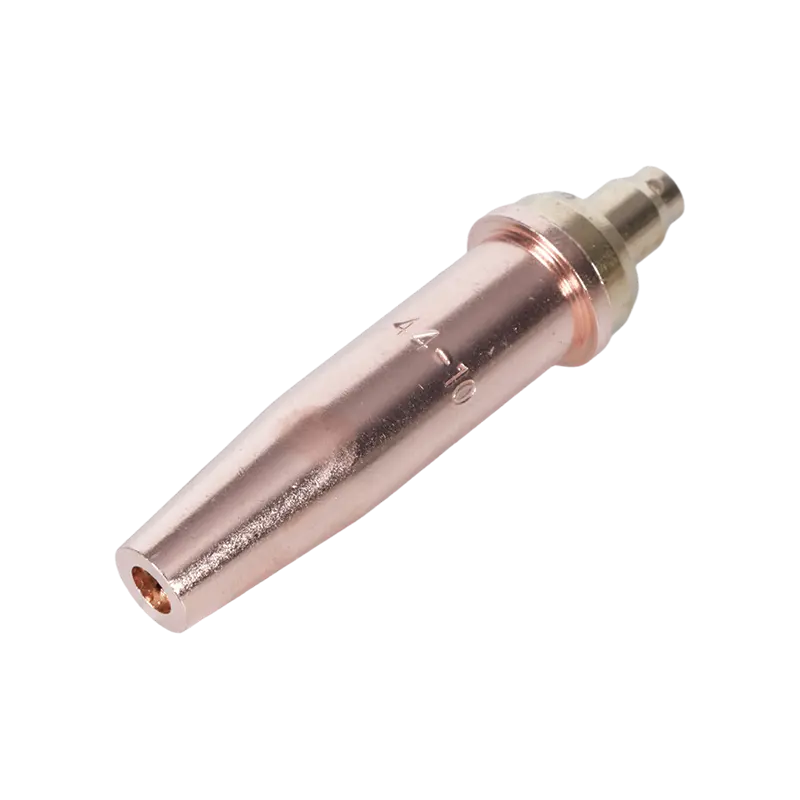
Skärtillsatsen blandar gaserna och styr lågan. Den har separata ventiler för syre- och bränslekontroll. Skärspetsar är dimensionerade utifrån tjockleken på metallen som skärs. En mindre spets (t.ex. storlek 0) är lämplig för tunn plåt, medan större spetsar (t.ex. storlek 5 eller 6) krävs för tungt konstruktionsstål. Att använda rätt spetsstorlek säkerställer effektiv gasförbrukning och ett rent snitt.
Säkerhetsprotokoll och bästa praxis
Att använda en skärbrännarsats involverar öppna lågor, högtrycksgaser och smält metall, vilket gör säkerheten till högsta prioritet. Att följa strikta protokoll minimerar risken för brand, explosion och skada.
- Ventilation: Arbeta alltid i ett väl ventilerat utrymme för att förhindra ansamling av giftiga ångor och oförbrända gaser. Använd frånluftsfläktar eller arbeta utomhus när det är möjligt.
- Personlig skyddsutrustning (PPE): Bär flamsäkra kläder, läderhandskar och skyddsglasögon med en skugglins som är lämplig för skärning (vanligtvis nyans 5). Stövlar med ståltå skyddar fötterna från fallande het slagg.
- Fire Watch: Rensa arbetsområdet från brandfarliga material. Håll en brandsläckare i närheten och övervaka området i minst 30 minuter efter avslutat arbete för att fånga upp eventuella glödande gnistor.
- Läckagetestning: Kontrollera regelbundet att slangar och anslutningar inte läcker med tvålvatten. Bubblor indikerar en läcka som måste repareras före användning. Använd aldrig en låga för att kontrollera läckor.
Underhåll och felsökning
Korrekt underhåll förlänger livslängden för en skärbrännarsats och säkerställer konsekvent prestanda. Regelbunden inspektion och rengöring förhindrar vanliga problem som tilltäppta spetsar och ojämna lågor.
Efter varje användning, rengör skärspetsen med en spetsrengöringsfil för att ta bort slagg och kolansamlingar. Inspektera O-ringar och säten för slitage, byt ut dem om de visar tecken på skada. Om lågan spricker eller hoppar, kontrollera efter lösa anslutningar eller blockerade gaspassager. Förvara cylindrarna upprätt på en säker, torr plats, med lock när de inte används. Genom att följa dessa underhållssteg kan operatörer säkerställa tillförlitliga, säkra och effektiva skäroperationer.