Hur acetylen skärbrännare fungerar
En skärbrännarspets av acetylen är den slutliga komponenten i ett skärsystem med syrebränsle - punkten där gaskemi, tryckteknik och metallurgisk reaktion sammanfaller för att producera ett skär. Att förstå hur en skärspets fungerar mekaniskt är grunden för att välja rätt spets, ställa in rätt tryck och diagnostisera problem när skärkvaliteten försämras.
Skärprocessen fungerar i två distinkta steg, båda styrda av spetsens geometri. Först, den förvärma lågor —tillförs genom en ring av mindre öppningar som omger det centrala hålet — höj basmetallen till dess tändningstemperatur på cirka 1 800°F (982°C). Acetylen är det föredragna bränslet för detta steg eftersom dess förbränning med syre ger en flamtemperatur på cirka 5 720°F (3 160°C), med huvuddelen av dess värme koncentrerad i den inre flamkonen. Denna inre konkoncentration möjliggör snabb, exakt förvärmning med en minimal värmepåverkad zon på den omgivande metallen - en fördel som alternativa bränslen som propan och propen inte helt kan replikera.
När stålet når tändningstemperatur och blir körsbärsrött, öppnar operatören skärsyrespaken. En högtrycksström av rent syre (99,5 % renhet eller högre) släpps ut genom spetsens centrala hål. Denna syrestråle smälter inte stålet – den orsakar en exoterm oxidationsreaktion som förbränner järnet direkt och omvandlar det till järnoxidslagg som samtidigt drivs ut från skäret av gasströmmens hastighet. Resultatet är en termokemisk skärning snarare än en termisk smälta, vilket är anledningen till att oxi-acetylen kan skära stålplåt flera centimeter tjocka som ingen plasma- eller laserprocess kan matcha ekonomiskt i skala.
Två kritiska acetylenspecifika begränsningar styr hur skärspetsar måste användas: arbetstrycket för acetylen får aldrig överstiga 15 PSI (1 bar) , eftersom gasen blir kemiskt instabil och stötkänslig över denna tröskel. Dessutom får acetylen inte dras ut från en cylinder med en hastighet som överstiger en sjundedel av cylinderns totala kapacitet per timme – om man drar ut snabbare dras flytande aceton in i slangarna och brännaren, vilket skadar utrustningen och skapar farligt flambeteende.
Endelade vs tvådelade skärspetsar
Acetylen-skärbrännarspetsar tillverkas i två strukturella format, och skillnaden mellan dem är inte bara kosmetisk – den bestämmer gaskompatibilitet, flamgeometri, termisk prestanda och vilken typ av skärarbete varje spets är konstruerad för att leverera.
Acetylen-skärspetsar i ett stycke
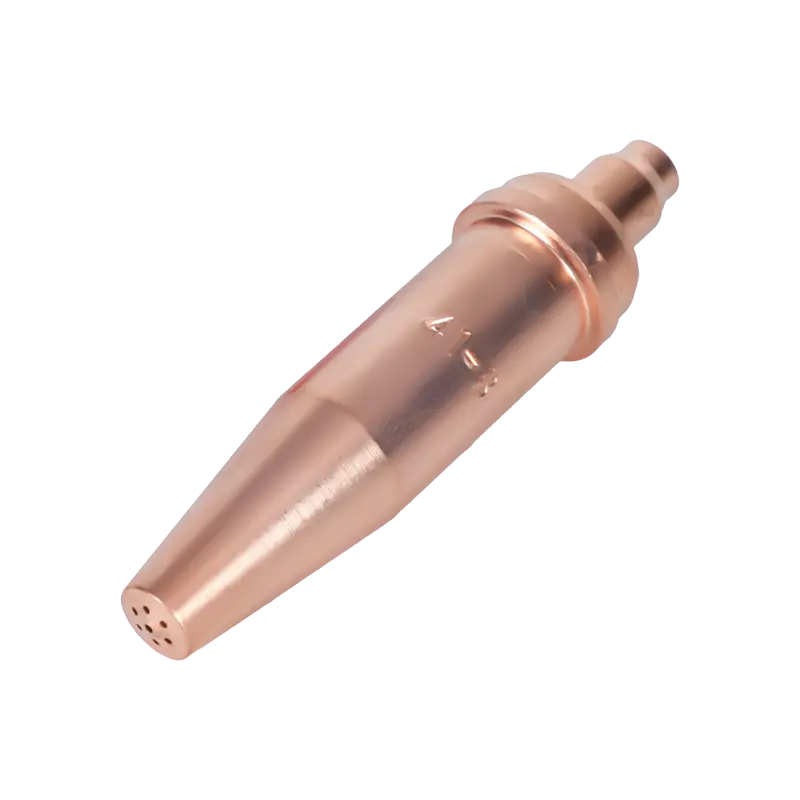
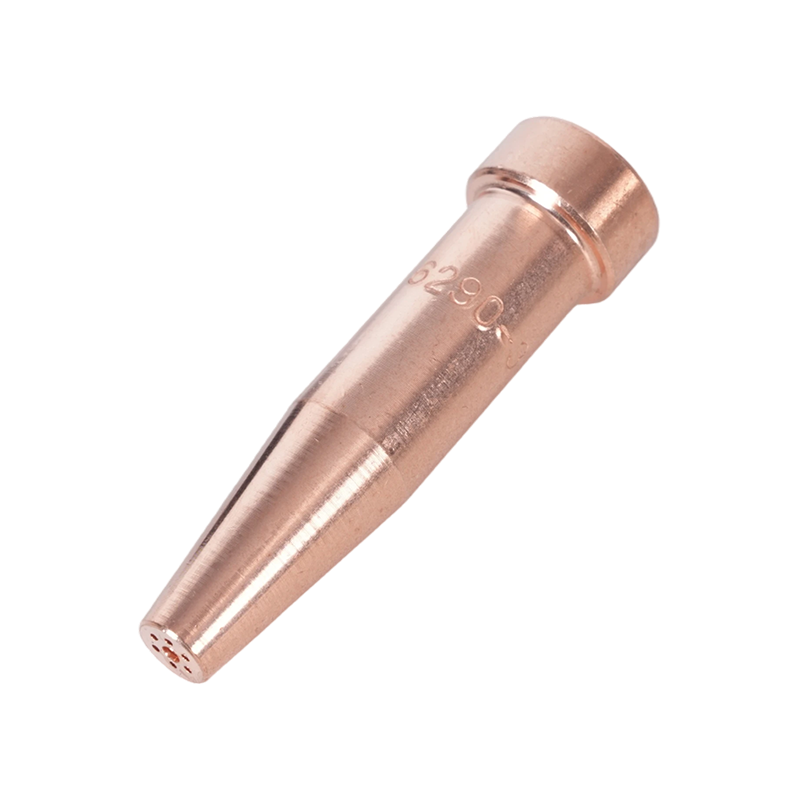
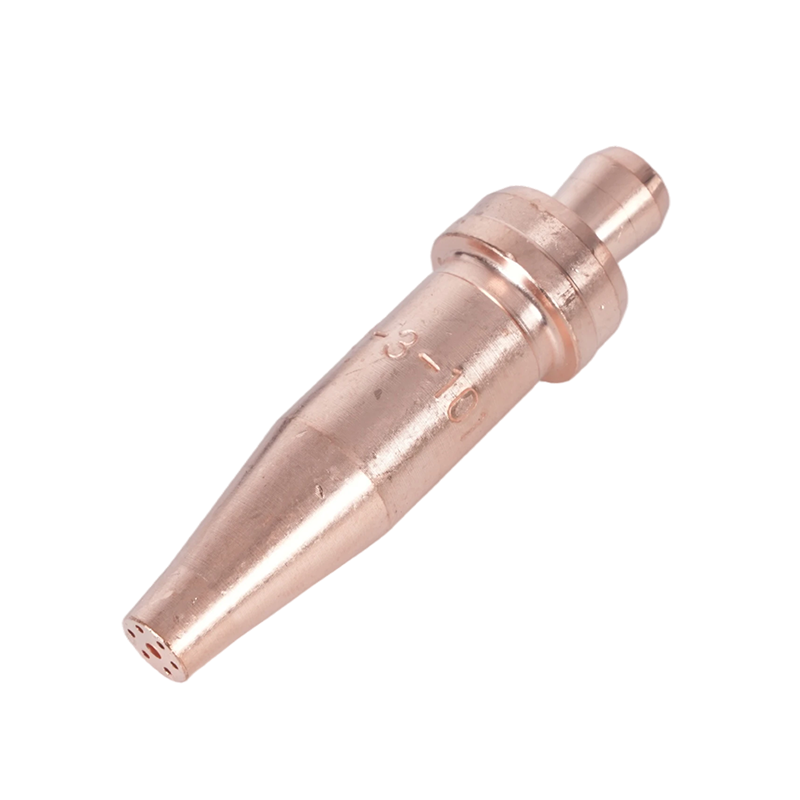
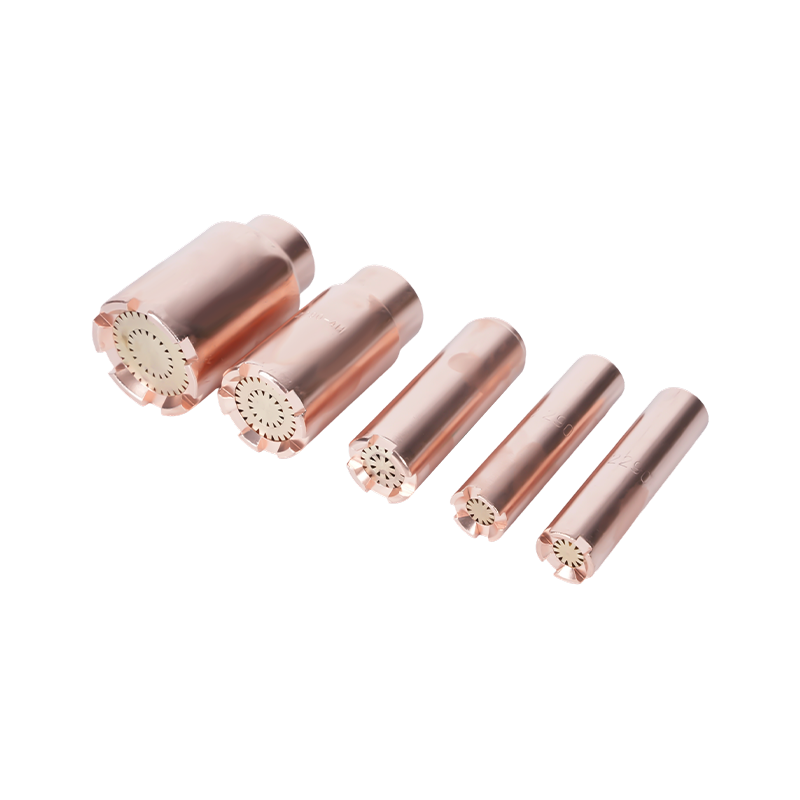
Spetsar i ett stycke är bearbetade av en solid kopparlegering - oftast tellurkoppar, vald för sin kombination av hög värmeledningsförmåga, bearbetningsförmåga och motståndskraft mot den extrema värmen som genereras vid spetsytan. Spetsen tillverkas genom borrning och precisionssvängning över kalibrerade trådar för att skapa exakta förvärmningsöppningar och ett centralt skärsyrehål med exakt kontrollerad diameter. Resultatet är en enda integrerad komponent utan skarvar mellan gaspassager. Ett stycke tips är designad exklusivt för acetylen och är standardformatet för handskärning i tillverkning, konstruktion, fordonsindustri och stålkonstruktioner. De har vanligtvis fyra eller sex förvärmningshål anordnade koncentriskt runt det centrala hålet.

Tvådelade skärspetsar
Tvådelade spetsar består av ett yttre skal av koppar och en inre del av mässing. Denna konstruktion skapar förvärmda flamspår mellan de två komponenterna snarare än borrade passager genom ett enda stycke. Tvådelade spetsar är designade för användning med alternativa bränslegaser - propen, propan, naturgas och MAPP - där den längre förvärmningstiden och olika flamgeometri för dessa gaser kräver ett bredare, mer fördelat förvärmningsmönster. Tvådelade tips är inte utbytbar med acetyleninställningar : Flamegenskaperna och kraven på gastrycket skiljer sig fundamentalt, och att använda fel spetstyp äventyrar både skärkvalitet och säkerhet.
| Karakteristiskt | One-Piece Tips | Tvådelad spets |
|---|---|---|
| Byggmaterial | Fast kopparlegering (tellur koppar) | Koppar yttre skal mässing inre del |
| Kompatibel bränslegas | Endast acetylen | Propan, propen, MAPP, naturgas |
| Förvärm munstycksdesign | Borrade hål (4 eller 6) | Spår mellan skal och inre del |
| Flamkoncentration | Hög — inre konfokus | Bredare — fördelat förvärmningsmönster |
| Typisk tillämpning | Handskärning, precisionsarbete, tunn-medium platta | Produktionsskärning, grovplåt, uppvärmning |
Spetsnumrering och öppningsstorlek förklaras
En av de mest ihållande källorna till förvirring vid val av skärspets är numreringssystemet. Till skillnad från fästelement eller borr, följer skärbrännarspetsens nummer inte en universell standard— olika tillverkare tilldelar olika nummer till spetsar med identiska öppningsdiametrar . En spets storlek #2 från en tillverkare kan ha samma skärsyrehål som en storlek #3 från en annan. Denna inkonsekvens är inte en defekt; det återspeglar historiska varumärkesspecifika konventioner som etablerades oberoende i branschen.
Den tekniskt korrekta metoden för val av spets är att specificera genom skärande syrgasöppningsdiameter , uttryckt som en borrskärs indexstorlek, snarare än med enbart spetsnummer. Det centrala hålet – det enda hålet genom vilket högtrycksskärsyren levereras – är den dimension som bestämmer volymen syre som når skärningen och därför den maximala ståltjockleken som spetsen kan skära rent. Förvärmningsöppningsdiametrar är sekundära specifikationer som påverkar förvärmningshastigheten och är designade av tillverkaren för att matcha det centrala hålet.
Antalet spetsar ökar i allmänhet med öppningsstorleken: mindre antal (000, 00, 0, 1) motsvarar mindre öppningar som är anpassade för tunt material, medan större antal (4, 5, 6 och högre) motsvarar större öppningar för skärning av tunga plåtar. Vårt utbud av skärbrännarspetsar produceras för precisionsförskjutna öppningstoleranser, med publicerade borrindexstorlekar för varje modell för att möjliggöra direkt dimensionell verifiering oberoende av numreringskonventionen som används på din befintliga utrustning.
Urvalstabell för acetylen skärspets
Följande tabell ger standardspetsval och tryckparametrar för acetylenskärning på mjukt stål i gott skick. Alla tryck mäts vid regulatorn med en 25-fots slang. För slangdragningar som är betydligt kortare eller längre än 25 fot, justera arbetstrycket i enlighet med detta för att bibehålla korrekt spetsutloppstryck.
| Metalltjocklek | Typisk spetsstorlek | O₂-tryck (PSI) | C₂H₂-tryck (PSI) | Förvärm hål |
|---|---|---|---|---|
| Upp till 1/8" (3 mm) | #000 / #00 | 20–25 | 3–5 | 4 |
| 1/8"–1/4" (3–6 mm) | #0 / #1 | 25–35 | 3–5 | 4–6 |
| 1/4"–1/2" (6–13 mm) | #2 | 35–45 | 4–6 | 6 |
| 1/2"–1" (13–25 mm) | #3 | 40–55 | 4–7 | 6 |
| 1"–2" (25–51 mm) | #4 | 50–65 | 5–8 | 6 |
| 2"–4" (51–102 mm) | #5 / #6 | 55–80 | 6–12 | 6 |
| 4"–6" (102–152 mm) | #7 / #8 | 70–100 | 8–15 | 6 |
Två operativa regler gäller utan undantag för alla poster i denna tabell. Först, använd aldrig en spets som är dimensionerad för tjockare material än du faktiskt skär — en överdimensionerad spets levererar mer syre än vad förvärmningslågan kan förbruka, vilket orsakar överhettning, spetsskador, bakslag och trasiga skärsår. För det andra, överskrid aldrig 15 PSI acetylenarbetstryck oavsett spetsstorlek eller plåttjocklek; om en specifik skärning kräver mer syreflöde än vad en korrekt dimensionerad spets kan ge vid säkert acetylentryck, är lösningen att byta till en större syrgasflaska eller grenrörsuppställning, inte för att öka acetylentrycket.
Rak borrning vs divergerande borrskärspetsar
Utöver distinktionen i ett stycke och i två delar, är acetylenskärspetsar ytterligare differentierade av geometrin hos det centrala skärsyrehålet. Denna specifikation är kritisk för operatörer som arbetar med både handhållen och maskinmonterad skärutrustning.
Raka borrspetsar
Ett rakt hål upprätthåller en konsekvent cylindrisk diameter från gaspassagen till spetsutloppet. Raka borrspetsar arbetar vid skärande syretryck på 40 till 60 PSI och är standarddesignen för handklippning. Den cylindriska gasströmmen de producerar är stabil vid måttliga hastigheter, vilket ger operatören tillräcklig kontroll över skärlinjen, slaggutkastning och förvärmningstäckning under manuell brännarrörelse.
Divergerande borrspetsar
Ett divergerande hål – även kallat ett utvidgat eller avsmalnande utlopp – vidgar sig något vid spetsutloppet, vilket gör att den skärande syreströmmen kan expandera och accelerera när den kommer ut. Denna geometri är konstruerad för maskinskärningstillämpningar och fungerar vid 70 till 100 PSI skärande syretryck . Den divergerande syreströmmen med högre hastighet möjliggör skärhastigheter som är cirka 25 % snabbare än spetsar med raka borrhål med motsvarande öppningsstorlek, samtidigt som den bibehåller acceptabel skärkvalitet på mjukt stålplåt vid de tjocklekar där maskinskärning är ekonomiskt motiverad. Divergerande borrspetsar rekommenderas inte för handskärning: de högre trycken och den minskade återkopplingen från operatören från den accelererade strömmen gör exakt manuell kontroll betydligt svårare.
Tips Underhåll, rengöring och säkerhet
Tillståndet för en skärspets avgör direkt skärkvalitet och driftsäkerhet. En spets med delvis blockerade förvärmningsöppningar, ett deformerat centralt hål eller en förorenad sätesyta kommer att producera en oregelbunden låga, instabil skärande syreström och förhöjd risk för bakslag eller tillbakaslag. Underhåll av spetsar är inte valfritt – det är ett rutinmässigt driftkrav.
Rengöringsprocedur
Spetsöppningar ackumulerar stänk, slagg och oxidationsavlagringar under normal användning. Dessa avlagringar begränsar gasflödet och förvränger flammönstret. Rengöring ska utföras med spetsrengöringsmedel speciellt utformade för den öppningsdiameter som används – aldrig med spikar, trådar, borr eller improviserade verktyg. Spetsrengöringsmedel är cylindriska filar som är dimensionerade för att matcha standardöppningsdiametrar; används på rätt sätt tar de bort avlagringar utan att förstora eller deformera hålet. Förstoring av en förvärmning eller skäröppning med några tusendels tum ändrar gasflödesegenskaperna tillräckligt för att påverka flambalansen och skärkvaliteten, och ett deformerat hål kan inte korrigeras – spetsen måste bytas ut. Rengör alla öppningar individuellt med ett lätt filningsslag, blås sedan genom spetsen med tryckluft med lågt tryck för att rensa bort skräp innan du sätter tillbaka dem.
Ansiktsinspektion av sittplatser
Sittytan på spetsen – den bearbetade ytan som passar ihop med brännarhuvudet – måste vara platt, slät och fri från grader. En skadad sätesyta tillåter gas att passera tätningen mellan spetsen och brännaren, vilket skapar en läcka som producerar en oregelbunden låga och skapar risk för tillbakaslag. Inspektera sittytan efter varje spetsborttagning. Lätta ytmärken kan poleras med fint slippapper på en plan yta; alla spetsar som visar djupa skåror, sprickor eller betydande ytojämnheter bör bytas ut omedelbart.
Backfire och Flashback Prevention
En baktändning – där lågan dyker tillbaka in i spetsen och tänds på nytt vid spetsytan – orsakas oftast av att man arbetar vid tryck under miniminivån för spetsstorleken, håller spetsen för nära arbetsytan eller delvis blockerade öppningar som begränsar gasflödet. Om en bakbrand inträffar, stäng först acetylenventilen, sedan syrgasventilen, låt spetsen svalna, inspektera och rengör öppningar och verifiera tryckinställningarna innan du tänder igen. En tillbakablick – där lågan går in i slangarna och regulatorerna – är en allvarligare händelse som kräver tillbakaslagsskydd installerade på både bränsle- och syrgasledningarna vid brännarens kropp eller regulatorutlopp. Flashback-avledare är obligatoriska för acetylensystem i de flesta jurisdiktioner och rekommenderas starkt oavsett lokala krav.
Att välja rätt tips för din installation
Att välja en acetylen-skärbrännarspets korrekt kräver att man arbetar igenom fyra på varandra följande beslut. Att tillämpa dem i ordning eliminerar de flesta valfel innan de inträffar.
- Steg 1 — Bekräfta bränslegaskompatibilitet. Kontrollera att din installation använder acetylen, inte propan, propen eller MAPP. Endast spetsar i ett stycke tillverkade specifikt för acetylen ska användas på acetylensystem. Att använda en tvådelad spets för alternativt bränsle på en acetylenfackla ger felaktig flamgeometri och oförutsägbart gasbeteende.
- Steg 2 — Bestäm metalltjockleken på dess maximala. Välj en spets som är klassad för att skära den tjockaste delen du kommer att stöta på i jobbet, inte den genomsnittliga tjockleken. Att skära en sektion 10 % tjockare än spetsens nominella kapacitet ger ett ofullständigt eller trasigt snitt; Användning av en spets som är underdimensionerad för den tjockaste sektionen och försöker kompensera med högre tryck riskerar bakslag och spetsskador.
- Steg 3 — Välj håltyp baserat på applikation. Handskärning kräver raka spetsar vid 40–60 PSI skärsyre. Maskinell eller automatiserad skärning drar nytta av divergerande borrspetsar vid 70–100 PSI för den hastighetsfördel på 25 % som de ger vid raka snitt i plåt.
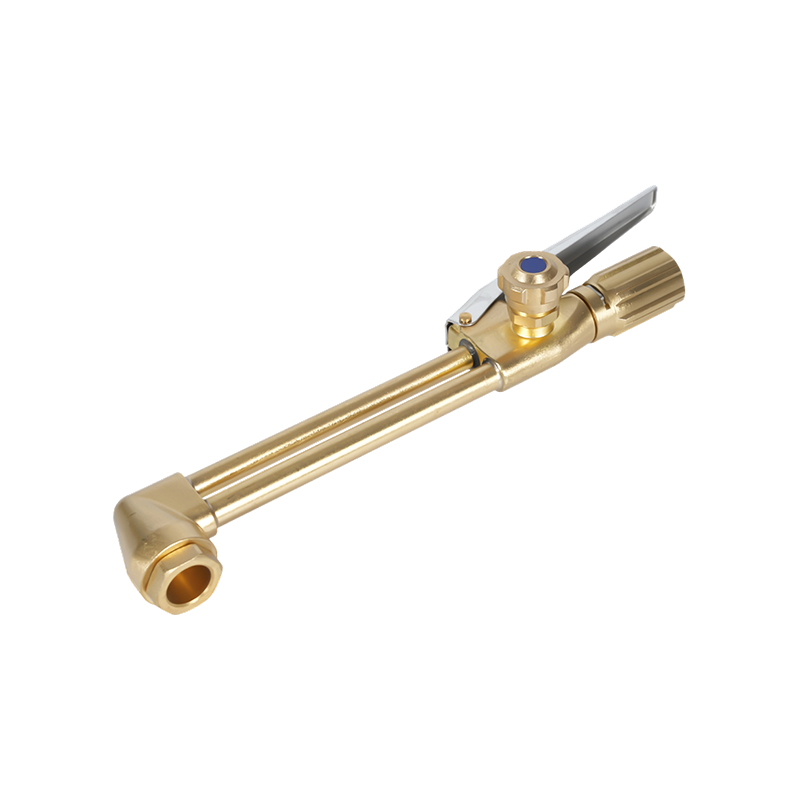
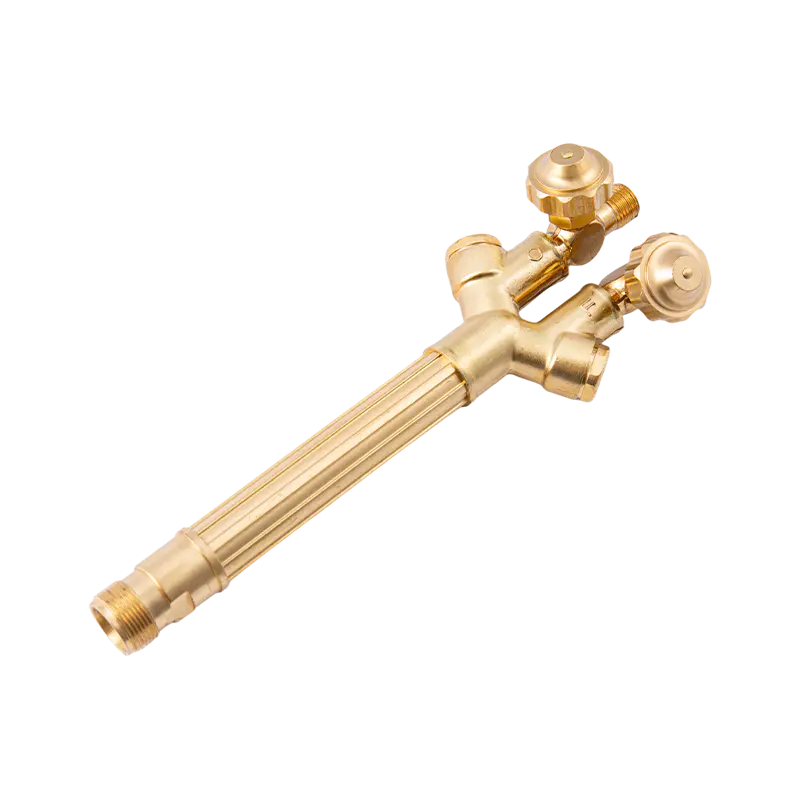
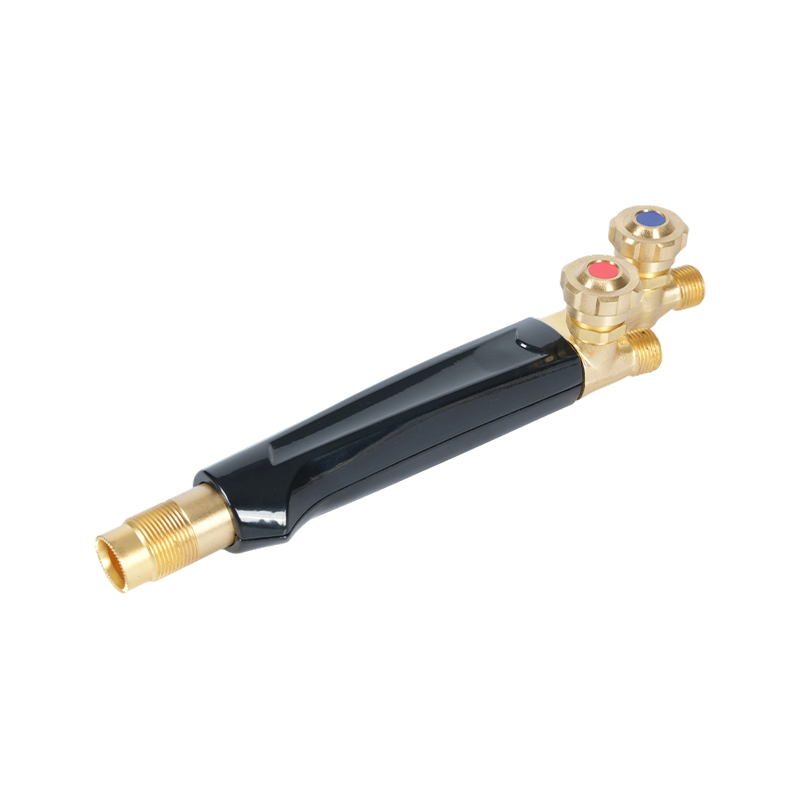
- Steg 4 — Kontrollera att brännarens handtag och huvud är kompatibla. Skärspetsar måste sitta korrekt mot brännarhuvudet de är monterade på. Spetsgänga, sätesgeometri och huvudgänga måste alla matcha. Vår skärbrännares handtag är tillverkade med standardiserade spetsgänga och sätesspecifikationer; att para ihop dem med matchade spetsar från samma system eliminerar läckaget och flaminstabiliteten som orsakas av att blanda inkompatibla komponenter från olika tillverkare.
För operatörer som utrustar en ny station eller byter ut en hel oxy-fuel-inställning, eliminerar ett komplett systemtillvägagångssätt – brännarhandtag, skärtillbehör, regulatorer, slangar och matchade spetsar köpta tillsammans – kompatibilitetsosäkerheten i början. Vår skärbrännare är sammansatta som matchade system med dokumenterad spetskompatibilitet, tryckspecifikationer och acetylenklassade komponenter genomgående, vilket ger en pålitlig utgångspunkt för både verkstads- och fältskärningsapplikationer.