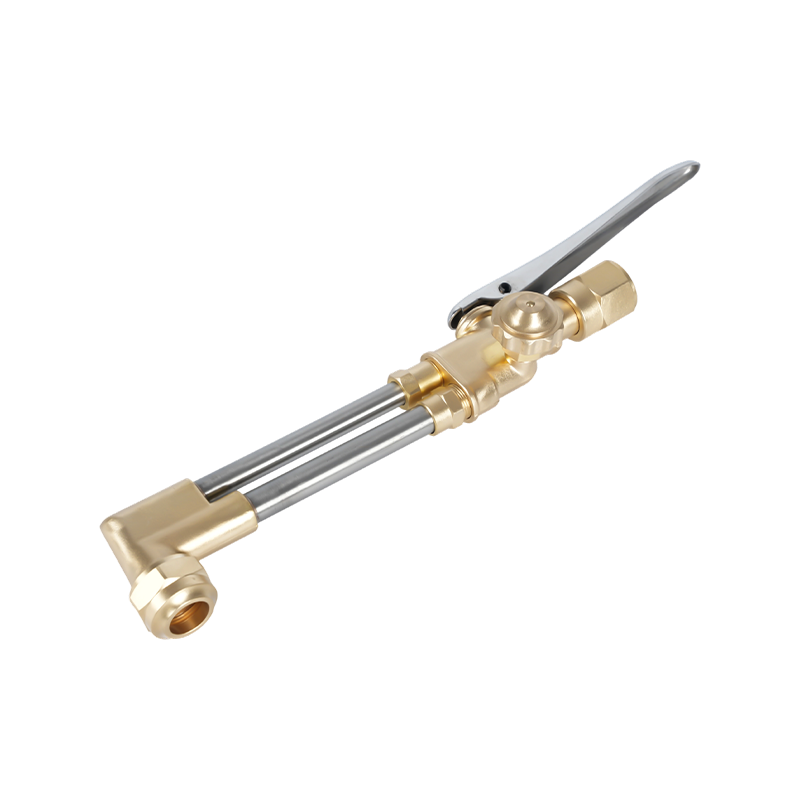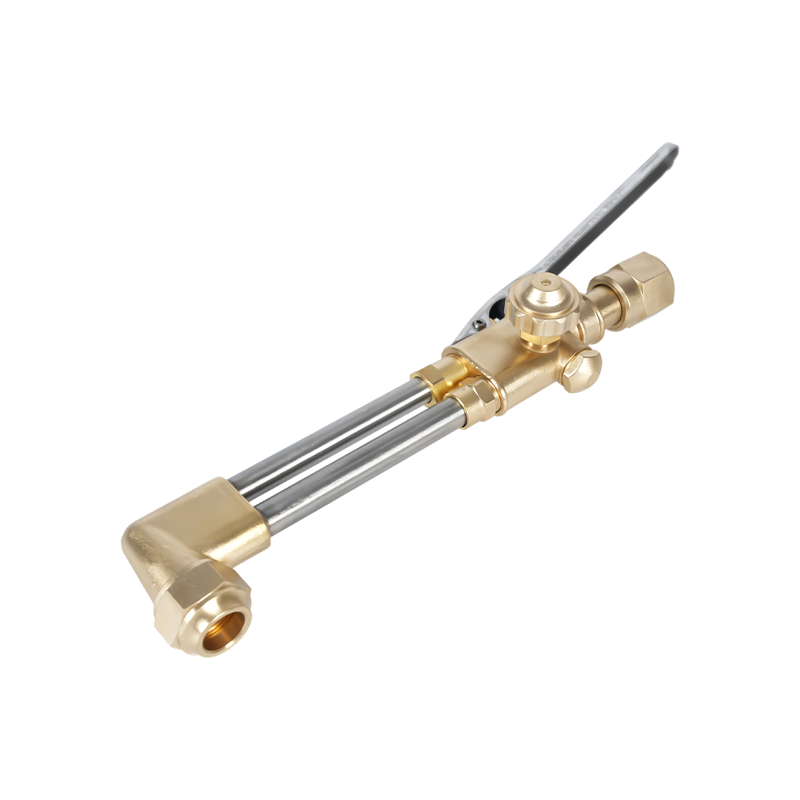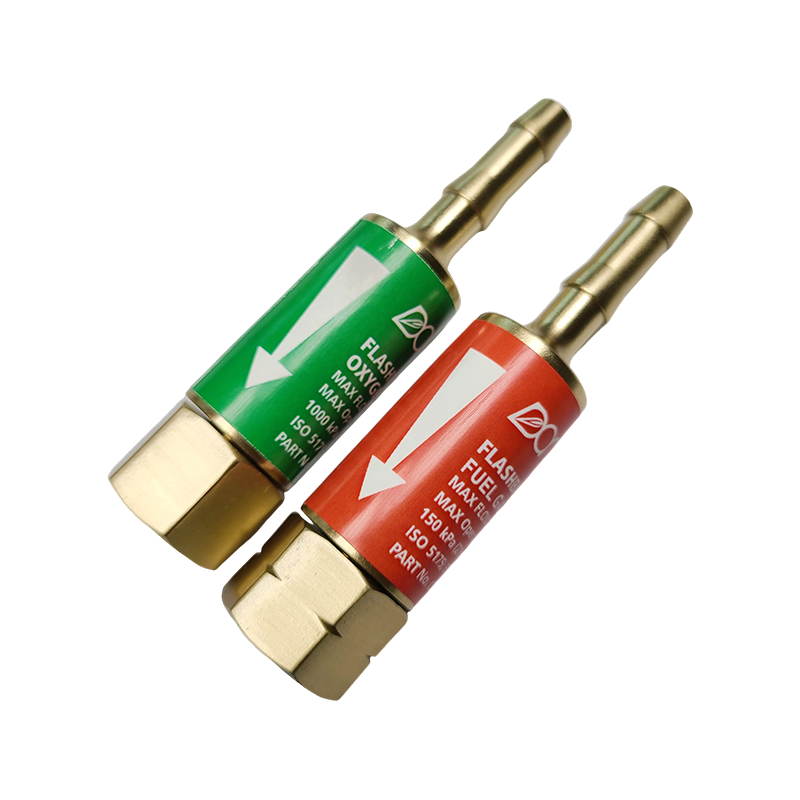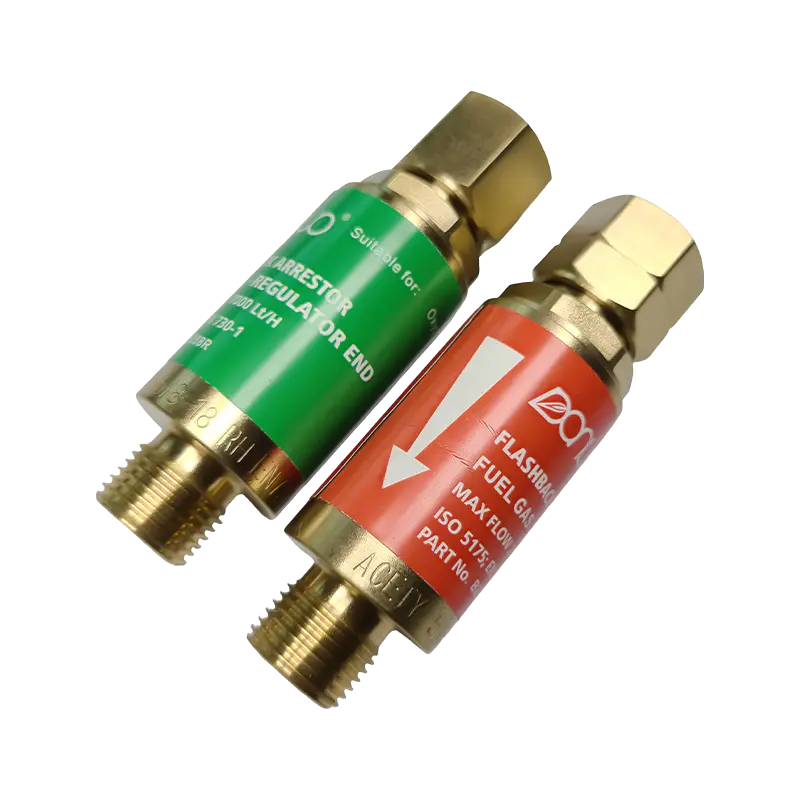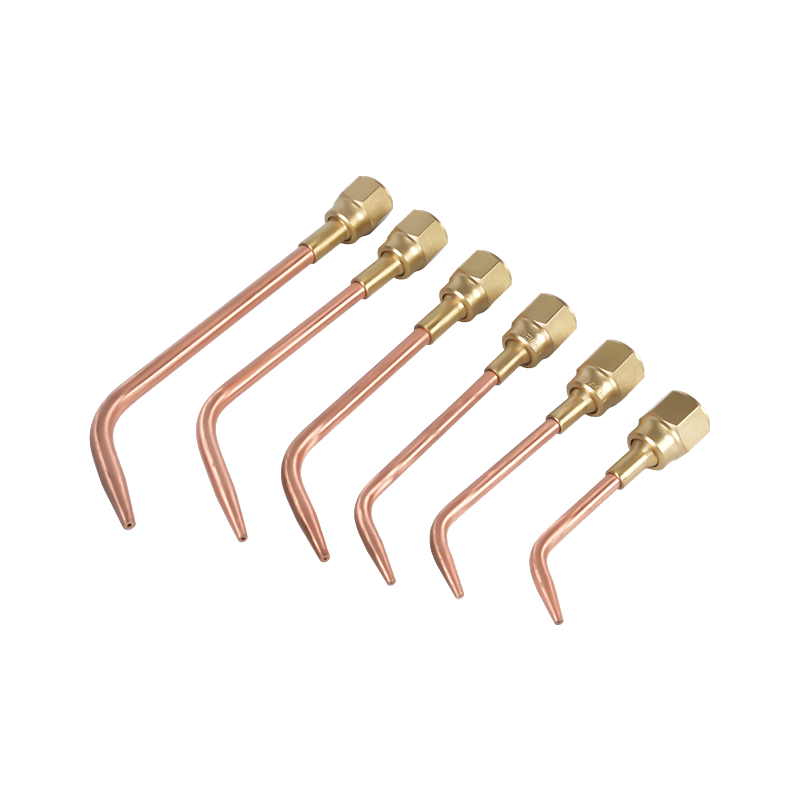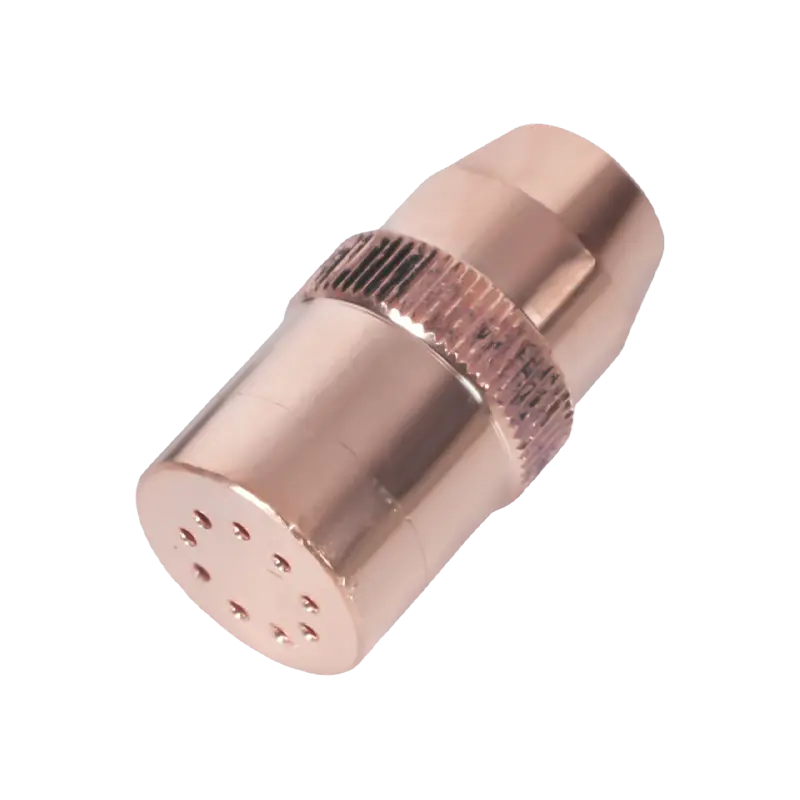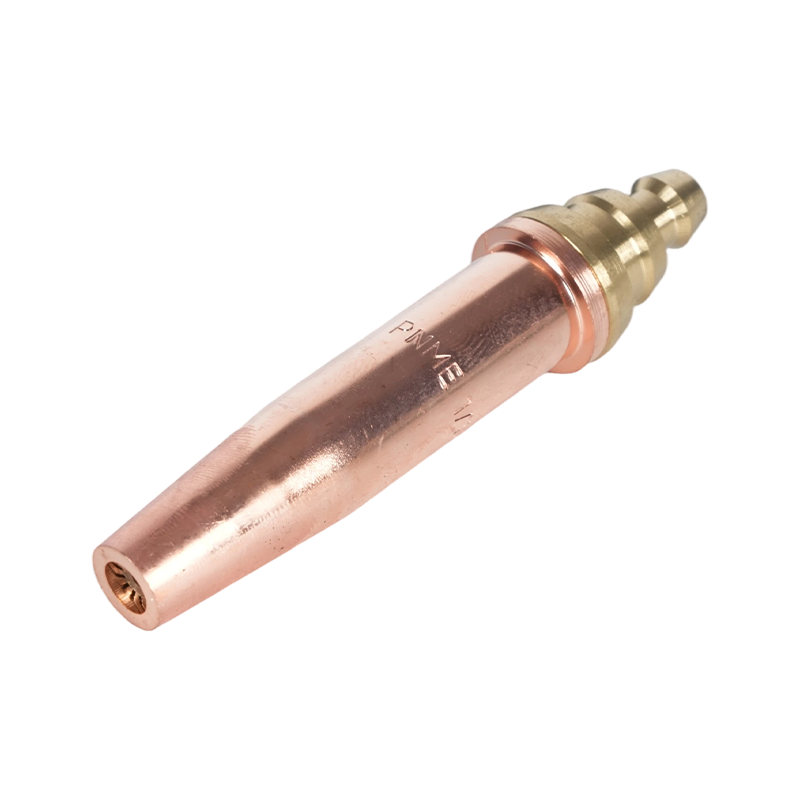
Skärspetsen är den mest följdriktiga komponenten i alla oxy-fuel-system. Regulatorer kontrollerar trycket, slangar levererar gas och brännarkroppen ger handtaget - men spetsen avgör om snittet är rent eller trasigt, snabbt eller trögt, säkert eller benäget att slå tillbaka. Genom att välja spetsar på rätt sätt och använda den på rätt sätt separeras ett konsekvent, produktivt snitt från slöseri med gas och omarbetning. Den här guiden täcker allt från spetsdesignprinciper till praktiska fälttekniker och defektdiagnos.
Vad Oxy Fuel Cutting Tips faktiskt gör
En oxy-fuel skärspets har två distinkta funktioner som sker samtidigt. Den yttre ringen av små hål - förvärmningsöppningarna - levererar en blandning av bränslegas och syre för att producera en förvärmningslåga. Denna låga värmer basmetallen till dess antändningstemperatur: ungefär 1 600–1 800 °F (870–980 °C) för mjukt stål. Det centrala hålet tjänar ett helt annat syfte: det levererar en högtrycksstråle av rent skärsyre som kemiskt oxiderar det förvärmda stålet och blåser ut den resulterande smälta järnoxiden (slaggen) ur skäret.
Denna distinktion har praktisk betydelse. Förvärmningslågan skär inte - den betingar metallen. Den skärande syreströmmen gör själva skärningen genom en kemisk reaktion, inte brutal termisk smältning. Alla faktorer som försämrar skärsyreströmmen - lågt tryck, förorenat hål, felaktigt avståndsavstånd - påverkar direkt skärkvaliteten, oavsett hur bra förvärmningslågan ser ut.
Spetsar tillverkas i ett stycke (solid koppar) eller tvådelade mönster (mässings insida med koppar utsida). Tvådelade spetsar är vanligare i produktionsmiljöer eftersom den inre delen kan bytas ut självständigt när förvärmningsöppningarna slits, utan att kassera den yttre kroppen. Spetsar i ett stycke är enklare och föredras ofta för handskärning där utbytesfrekvensen är lägre.
Att välja rätt spets: Storlek, håltyp och bränslegas
Tre variabler styr val av spets: materialtjocklek, utformning av skärsyrehål och bränslegasen som används. Att välja enbart på tjocklek - utan att ta hänsyn till borrningstyp och bränslekompatibilitet - är den vanligaste källan till dålig skärkvalitet i fält.
Spetsstorlek och materialtjocklek
Spetsstorleken bestämmer diametern på det centrala skärsyrehålet och storleken på förvärmningsöppningarna. Rätt spetsstorlek anpassas alltid till materialtjockleken , inte till en föredragen tryckinställning eller skärhastighet. Att använda en överdimensionerad spets på en tunn platta orsakar överskottsvärme, skevhet och breda, trasiga snitt. Att använda en underdimensionerad spets på tjock platta ger ofullständig oxidation, kraftig slaggvidhäftning och en oförmåga att slutföra skärningen på djupet.
| Materialtjocklek | Typisk spetsstorlek | Syretryck (PSI) | Skärhastighet (IPM) |
|---|---|---|---|
| 1/8 tum (3 mm) | 000/0 | 20–25 | 20–26 |
| 1/4 tum (6 mm) | 0/1 | 25–35 | 16–22 |
| 1/2 tum (13 mm) | 1/2 | 35–45 | 12–18 |
| 1 tum (25 mm) | 2/3 | 40–55 | 10–14 |
| 2 tum (50 mm) | 3/4 | 45–65 | 7–10 |
| 4 tum (100 mm) | 4/5 | 55–80 | 4–7 |
Cylindrisk borrning vs. divergerande borrning
Skärande syrgashål finns i två inre geometrier, var och en optimerad för olika tjockleksintervall. Cylindriska borrspetsar bibehåll en konstant diameter genom hela längden av hålet och fungerar bäst vid cirka 40 PSI. De är standardvalet för handskärning och maskinskärning av material upp till 3/8 tum (10 mm) tjockt. Divergerande borrspetsar blossa utåt mot utgången, vilket gör att den skärande syreströmmen expanderar till överljudshastighet. De arbetar vid högre tryck - vanligtvis 75 till 100 PSI - och levererar snabbare skärhastigheter med lägre syreförbrukning per fots snitt på plåt som är tjockare än 3/8 tum. För de flesta CNC-syrebränslemaskiner som skär tung plåt är divergerande borrspetsar det korrekta valet. För en detaljerad jämförelse av hur bränslegasval interagerar med spetshålets design och flamtemperatur, se vår skärbrännares temperaturer och bränslegasjämförelse .
Bränslegaskompatibilitet
Skärspetsar är inte utbytbara över bränslegaser. Acetylenspetsar har ett specifikt förvärmningsöppningsmönster och storlek som passar acetylens koncentrerade innerkonvärme och dess stökiometriska syre-till-bränsleförhållande på cirka 1:1. Propan- och propenspetsar har fler och större förvärmningsöppningar för att kompensera för dessa gasers lägre innerkontemperaturer och deras högre syrebehov - propan kräver ungefär 4,5 delar syre per del bränsle. Att använda en acetylenspets med propan svälter förvärmningslågan och ger ofullständig uppvärmning; Användning av en propanspets med acetylen skapar en alltför stor, okontrollerad förvärmningslåga. Kontrollera alltid att spetsen är klassad för den specifika bränslegas som används.
Förberedelse för ett rent snitt
Även en spets av rätt storlek ger dåliga resultat om tryck, låga och avstånd inte är korrekt inställda innan skärningen börjar.
Ställ in trycket vid spetsen, inte vid regulatorn. Långa slangdragningar och smala slangdiametrar skapar ett mätbart tryckfall mellan regulatorns utlopp och brännaren. För körningar som överstiger 25 fot, fäst testmätare vid brännarens inlopp för att mäta det faktiska trycket, justera sedan regulatorn uppåt tills mätarna på brännarsidan visar värdena som anges i tipstabellen. Att skära från enbart regulatortryck på lång sikt är en vanlig orsak till tröga skärsår och tung slagg. För en fullständig uppdelning av gasval och säker tryckhantering, se vår oxy-fuel säkerhet och gasvalsguide .
Slå in en neutral låga innan du skär. Tänd ficklampan endast med bränsle och tillsätt sedan förvärmt syre tills den inre könen skärps till en väldefinierad ljusblå punkt omgiven av ett klart yttre hölje. Detta är den neutrala lågan – den korrekta utgångspunkten för praktiskt taget all stålskärning. En oxiderande låga (kortare, spetsigare kon med en lila nyans) oxiderar metallytan i förtid och producerar en värmepåverkad zon som motstår ren skärning. En uppkolande låga (mjuk, fjäderklädd kon med ett sekundärt orange hölje) avsätter kol på metallytan och försämrar också skärkvaliteten.
Upprätthåll konsekvent avstånd. För de flesta handskärspetsar är det korrekta avståndet 1/8 till 1/4 tum (3–6 mm) mellan spetsytan och arbetsstyckets yta. För nära och spetsen överhettas, förvärmningsöppningarna täpps till med stänk och risken för bakslag ökar. För långt och den skärande syreströmmen förlorar koherens innan den når metallen, vilket ger ett brett, rundat skär och tungt slagg.
Kontrollera att metallen har nått antändningstemperatur innan du öppnar skärsyren. Den korrekta visuella indikatorn är ett ljust körsbärsrött till orange-vitt sken vid hålpunkten. Ett användbart fälttest: tryck lätt på skärsyrespaken — om metallen omedelbart börjar gnista och oxidera är den klar. Om det bara svalnar och mörknar, fortsätt att förvärma.
8 praktiska tips för bättre klipp
Följande tekniker tar itu med de vanligaste källorna till inkonsekventa resultat vid både manuell och maskinell skärning av syrebränsle.
- Använd tipsdiagrammet för ditt specifika varumärke. Flödeshastigheter och öppningsdimensioner varierar mellan tillverkare även för samma nominella spetsstorlek. Ett tipsdiagram från ett märke bör aldrig appliceras på ett annat märkes tips.
- Spänn din skärande hand. För handskärning, stöd brännarens hand med den fria handen vilande på arbetsstycket eller en stabil referensyta. Facklans vinkling på jämn 1/16 tum ger synlig vågighet i skärkanten.
- Pierce med en lutning och gå sedan vinkelrätt. När du sticker hål i mitten av plattan istället för att börja från en kant, luta brännaren 15–20 grader bort från färdriktningen när du öppnar skärsyren. Detta riktar den initiala slaggutkastningen bort från spetsytan. När hålet är klart, för tillbaka ficklampan till vinkelrät och påbörja skärningen.
- Rulla in i kanterna, kavla ut vid avslut. När du börjar vid kanten av den tjocka plåten, rulla brännaren från ett vinklat läge till vinkelrätt när du går in i snittet. Vid slutet av snittet, rulla brännaren utåt för att säkerställa att botten av snittet går av rent — utan detta förblir den sista tum av ett tjockt snitt ofta delvis ansluten.
- Anpassa färdhastigheten till gnistorna. Vid korrekt körhastighet kommer skärsyreströmmen ut från botten av arbetsstycket med en liten bakre vinkel (5–10 grader bakom brännarens riktning). Om bäcken kommer ut vertikalt är färdhastigheten för låg. Om den går ut med en uttalad framåtlutning är hastigheten för hög och snittet inte helt genomträngande.
- Håll spetsen ren under drift. Stänk som ansamlas på spetsytan under långa snitt försämrar gradvis förvärmningsflammans form och kan få skärsyreströmmen att avböjas. En kort paus för att rengöra med en spetsrengöringsfil återställer prestandan utan en fullständig avstängning.
- Stäng bränsle innan syrgas vid avstängning. När du stänger av brännaren, stäng först bränsleventilen, sedan skärsyren och sedan förvärmningssyren. Denna sekvens förhindrar ett bränslerikt tillstånd vid spetsen under avstängning, vilket är den primära orsaken till inre sotavlagringar och bakslag vid nästa tändning.
- Följ alla säkerhetsåtgärder utan undantag. Återslagsskydd på båda slangarna, läckagetestning före varje session och korrekt PPE är inte förhandlingsbara. För en fullständig säkerhetschecklista specifik för skärbrännarspetsar, se vår guide om säkerhetsåtgärder för skärbrännarspetsar .
Diagnostisera dålig skärkvalitet
De flesta defekter som skärs av syrebränsle spårar tillbaka till en av fyra grundorsaker: fel spetsstorlek, felaktigt tryck, felaktig körhastighet eller en förorenad eller sliten spets. Tabellen nedan täcker de vanligaste symtomen och deras korrigerande åtgärder.
| Symptom | Mest trolig orsak | Korrigerande åtgärd |
|---|---|---|
| Tung slagg / hårt slagg som inte bryter av rent | Reshastighet för hög; syretryck för lågt; spetsen är för liten för tjockleken | Långsam färdhastighet; öka syretrycket till spetsdiagramspecifikation; uppgradera spetsstorlek |
| Rundad, bred spetskant överkant | Avståndet är för stort; reshastigheten är för låg | Minska avståndet till 1/8–1/4 tum; öka reshastigheten |
| Skurande eller oregelbundet skuren ansikte | Spetsöppningar tilltäppta eller skadade; låga instabilitet | Rengör eller byt ut spetsen; kontrollera för böjda eller stänkta öppningar |
| Snittet går inte in på djupet (särskilt tjock platta) | Syretrycket för lågt vid brännaren (tryckfall); spetshålet är för litet | Mät trycket vid brännaren med testmätare; kompensera vid regulator; kontrollera spetsstorlek |
| För lång förvärmningstid innan skärningen kan börja | Fel spetstyp för bränslegas (för få/små förvärmningsöppningar för propan/propen) | Byt till en propan- eller propenklassad spets med större förvärmningsöppningar |
| Vågig eller drivande skärlinje | Facklans hand instabilitet; ojämn körhastighet | Använd en styrskena eller klämma med rak kant; stag skärande hand på arbetsstycket |
| Bakeld eller ihållande knallande | Spets överhettning; avståndet för litet; spetsen är förorenad | Öka avståndet; låt spetsen svalna; ren spets ansikte; kontrollera stänkblockering |
Underhåll av spetsar och när du ska byta ut
Skärspetsar slits förutsägbart, och de flesta slitagerelaterade prestandaförluster kan återvinnas med enkelt underhåll. Förvärmningsöppningarna är den första nedbrytningspunkten: stänk från skärzonen ansamlas på spetsytan, vilket delvis blockerar öppningarna och förvränger förvärmningsflammans form. En uppsättning spetsrengöringsfilar – storleksanpassade för att matcha öppningsdiametrarna på dina spetsar – tar bort denna ansamling på några sekunder. Rengör alltid längs öppningens axel, inte tvärs över den, för att undvika att förstora eller omforma hålet.
Det centrala skärsyrehålet är mer hållbart men inte immunt mot skador. Tecken på hålslitage inkluderar en synlig klockform vid hålets utgång, gropar på hålets väggar som är synliga under förstoring och en skärande syreström som fläktar ut snarare än att bibehålla en tät, sammanhängande stråle. Ett slitet skärhål kan inte återställas genom rengöring - spetsen måste bytas ut.
Byt ut spetsen omedelbart om något av följande tillstånd föreligger: sprickor eller sprickor i spetskroppen; öppningar som inte kan återställas till runda med spetsrengöringsmedel; en borrutgång som är synligt deformerad; eller upprepade bakslag även efter rengöring och korrekt avstånd har återupprättats. Att använda en skadad spets är en säkerhetsrisk, inte bara en kvalitetsfråga. För tvådelade spetsar, inspektera de inre och yttre komponenterna separat - ofta behöver bara en del bytas ut, vilket minskar underhållskostnaderna.
Förvara spetsarna i en dedikerad hållare eller fodral för att skydda öppningarna och öppningen från fysisk skada. Även mindre bucklor eller bucklor på spetsen från att tappas på ett hårt golv kan förvränga förvärmningsöppningarna tillräckligt för att behöva bytas ut i förtid.