Vad är Oxy-Fuel Cutting och varför säkerhet kommer först
Oxy-fuel-skärning är en termisk process som kombinerar en bränslegas med rent syre för att producera en låga med hög temperatur som kan skära igenom flera tum tjocka järnmetaller. Till skillnad från mekaniska skärmetoder kräver oxy-fuel ingen elektricitet, fungerar på fältet eller på ett verkstadsgolv och är fortfarande ett av de mest kostnadseffektiva sätten att skära tunga stålplåtar, strukturella sektioner och rör - vilket är anledningen till att det har varit en hörnsten i tillverkning, konstruktion, rivning och räddningsverksamhet i över ett sekel.
Samma egenskaper som gör skärning av oxy-fuel så kraftfull gör det också verkligt farligt när det hanteras felaktigt. Processen placerar trycksatta brandfarliga gaser, rent syre, en öppen låga, smält metallslagg och infraröd strålning, allt i nära anslutning till operatören. Att förstå förbränningstriangeln - bränsle, syre och tändning - och kontrollera alla tre är grunden för säker oxy-fuel praxis. Förbränning kräver alla tre elementen samtidigt; att ta bort någon av dem stoppar reaktionen. Varje säkerhetsregel vid skärning av syrebränsle finns för att hantera en eller flera sidor av den triangeln.
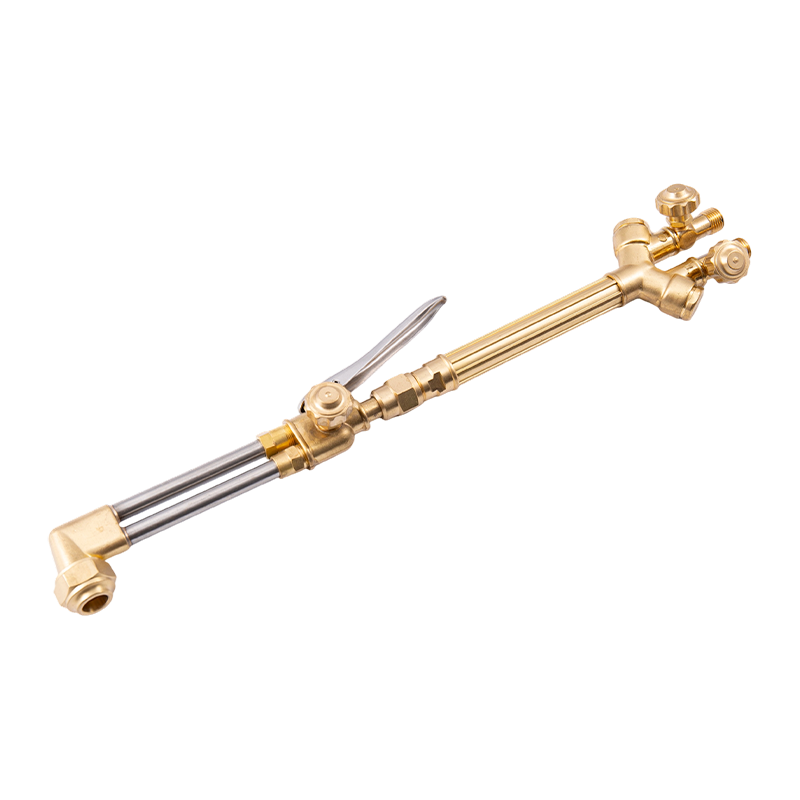
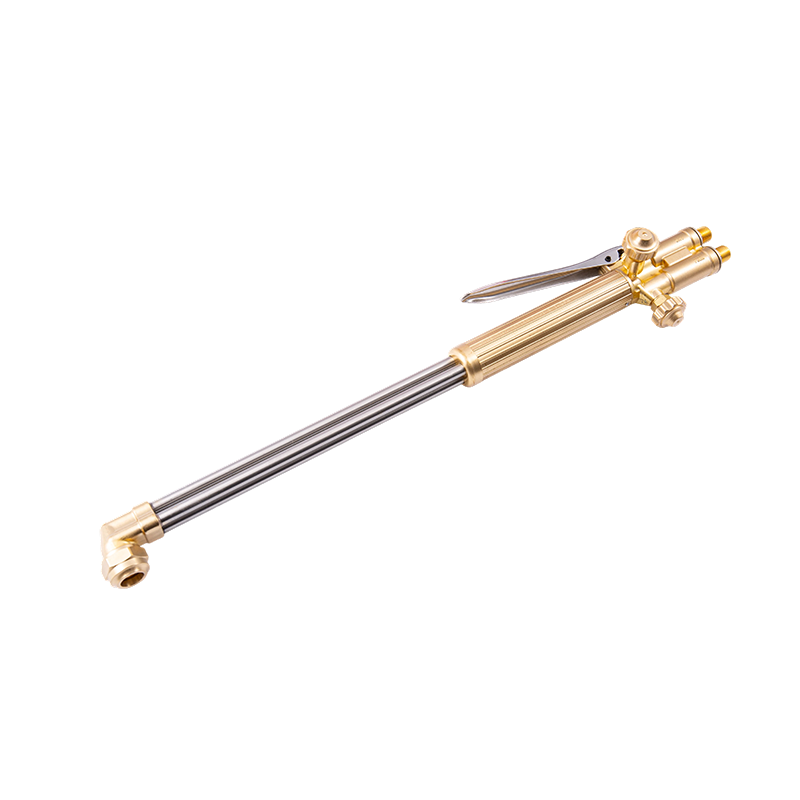
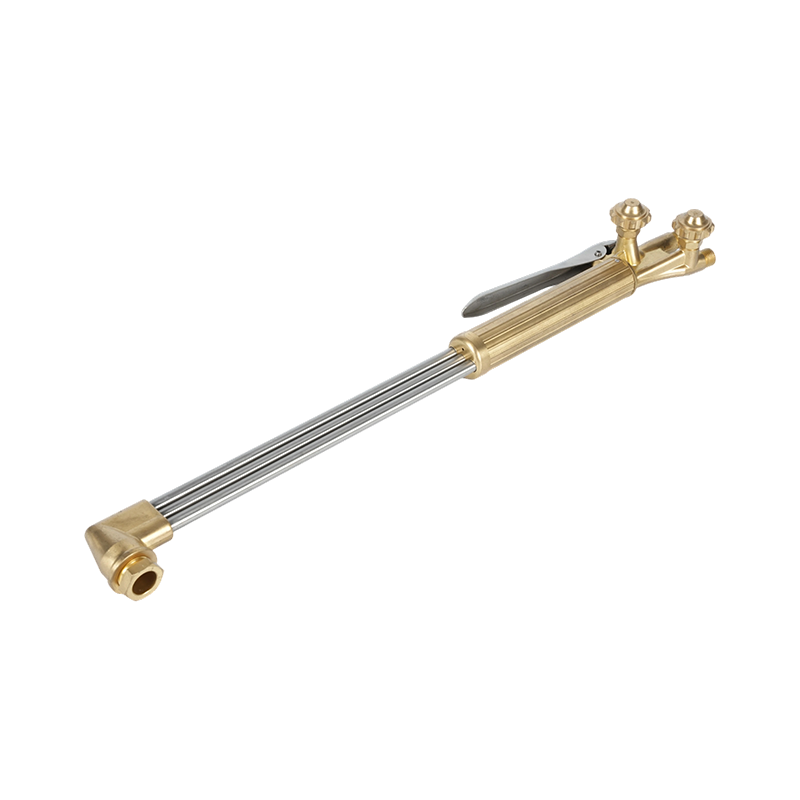
Denna guide täcker de primära bränslegaserna som används i skärbrännare , deras flamegenskaper och faroprofiler, och de väsentliga säkerhetsprocedurer som gäller oavsett vilket bränsle som används.
Förstå syre: Oxidationsmedlet, inte bränslet
En kritisk och ofta missförstådd punkt: syre är inte bränslet vid skärning av syrebränsle – det är oxidationsmedlet. Syre kombineras kemiskt med bränslegasen för att frigöra värme under förbränningen, och en separat högtryckssyrestråle från skärbrännarens centrala öppning är det som faktiskt gör att metallen brinner och drivs ut från skäret.
Rent syre som används i skärapplikationer tillförs med 99,5 % renhet eller högre, långt över de 21 % som finns i atmosfärisk luft. Vid dessa koncentrationer kan material som normalt inte är brandfarliga - inklusive fett, olja, gummi och vissa metaller - antändas explosivt. Detta är den enskilt viktigaste säkerhetsprincipen för hantering av syrgasflaskor och regulator: olja och fett får aldrig komma i kontakt med någon syrgasutrustning, ventil eller armatur. Även en spårmängd petroleumsmörjmedel på en syrgasregulatorventil kan orsaka en våldsam brand eller explosion när cylindern öppnas.
Syrgasflaskor måste förvaras upprätt, säkrade mot tippning och hållas minst 20 fot (6 meter) borta från bränslegasflaskor eller åtskilda av en brandsäker barriär på minst 5 fot i höjd. Öppna syrgasflaskans ventiler helt när de används; en delvis öppen syrgasventil skapar en tryckskillnad vid sätet som påskyndar slitaget och ökar risken för läckage.
Gas för skärbrännare: De fyra primära bränslealternativen
Fyra gaser utgör den stora majoriteten av bränslevalen för skärbrännare med syrebränsle: acetylen, propan, propen och MAPP-gas. Var och en har en distinkt kemisk sammansättning, flamtemperatur, BTU-effektfördelning, krav på syre-till-bränsleförhållande och tillhörande säkerhetsprofil. Att välja rätt bränslegas för applikationen – och använda utrustning som är klassad för den specifika gasen – är en förutsättning för både prestanda och säkerhet.
Acetylen (C₂H₂): Hetaste lågan, högsta risken
Acetylen är den mest använda bränslegasen för oxy-fuel skärning och den enda bränslegas som är lämplig för oxy-fuel svetsning. Den producerar den hetaste lågan av något vanligt skärbränsle vid ungefär 5 720°F (3 160°C) , med huvuddelen av dess värme - runt 507 BTU - koncentrerad i den inre flamkonen. Denna inre konkoncentration är det som ger acetylen dess snabba genomträngningshastighet och minimala värmepåverkade zon på skurna kanter, vilket gör den till det föredragna valet för precisionsskärning, tunna till medelstora plåtarbeten och alla applikationer där svetskvaliteten omedelbart intill snittet spelar roll.
Acetylen har dock fler säkerhetsbegränsningar än någon annan bränslegas. Det är kemiskt instabilt vid tryck över 15 PSI (1 bar) ; vid högre tryck kan acetylen sönderdelas explosivt utan att något syre finns. Av denna anledning är acetylencylindrar inte ihåliga - de är packade med en porös massa mättad med flytande aceton, som löser upp acetylenen och håller den stabil. Om en cylinder läggs på sidan eller dras ut för snabbt kommer flytande aceton in i slangen och brännaren, vilket gör att lågan droppar brinnande lösningsmedel från spetsen.
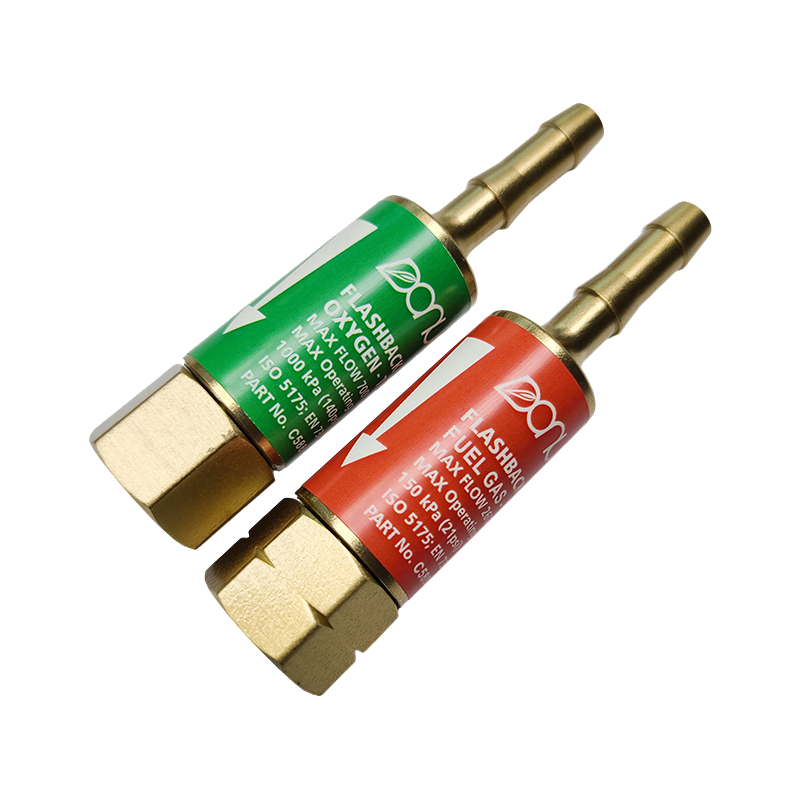
Den säkra uttagshastigheten från en acetylenflaska får aldrig överstiga en sjundedel av cylinderns totala volym per timme. Om denna hastighet överskrids dras aceton ut ur den porösa massan tillsammans med gasen. Acetylen är också mycket benäget att bli tillbaka - ett tillstånd där lågan går bakåt genom ficklampan och slangen mot cylindern. Återslagsskydd ska alltid installeras på både bränsle- och syrgasledningarna vid arbete med acetylen. Acetylen är lättare än luft; vid läckage reser det sig och kan samlas i takutrymmen. Dess distinkta vitlöksliknande lukt kan upptäckas vid koncentrationer under 2 %, långt innan den når sin undre explosionsgräns på 2,5 %.
Propan (C₃H₈): Ekonomisk, Hög-BTU, Långsammare Pierce
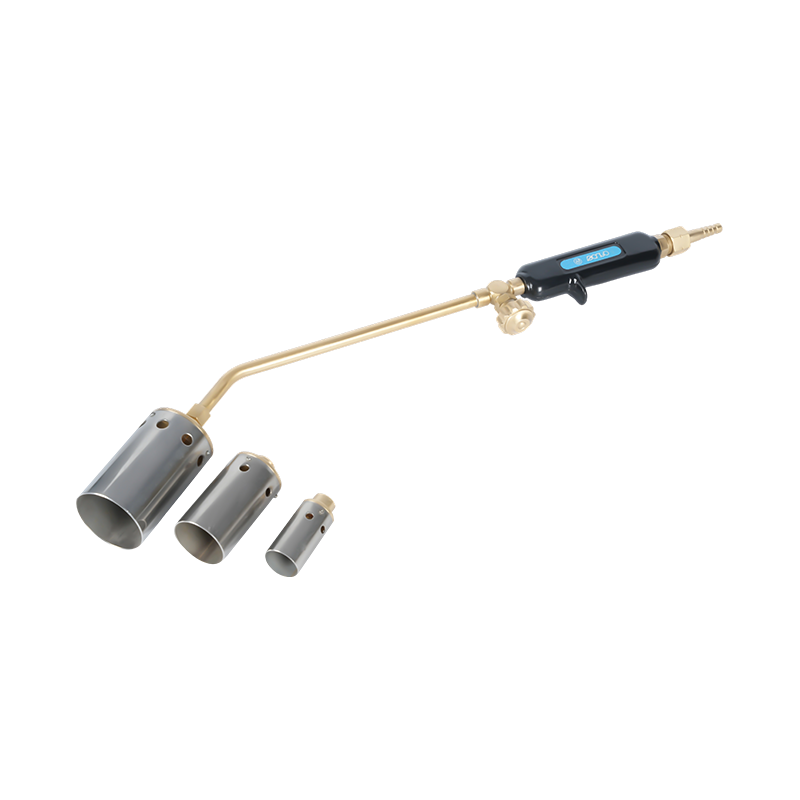
Propan är det populäraste alternativa bränslet för skärning av syrebränsle, värderat främst för sin betydligt lägre kostnad, breda tillgänglighet och enklare lagring jämfört med acetylen. Den ger en lågtemperatur på ungefär 5 122 °F (2 828 °C) — cirka 600°F kallare än acetylen — men med ett avsevärt högre totalt värmevärde på cirka 2 600 BTU per kubikfot. Kritiskt sett levererar propan det mesta av sin värme i yttre flamkon snarare än den inre konen. Detta vänder förbränningsgeometrin från acetylen: propan utmärker sig vid förvärmning av stor massa och är mycket effektiv för uppvärmnings- och bockningsapplikationer, men kräver längre initiala förvärmningstider för skärning och resulterar i långsammare genomstickningshastigheter genom början av ett skär.
Propan kräver ett bränsle-till-syre-förhållande på cirka 1:4 (en del propan till fyra delar syre), jämfört med 1:1 för acetylen. Detta högre syrebehov innebär att propanskärningsuppsättningar förbrukar syre snabbare, vilket operatörer måste ta hänsyn till i cylinderplaneringen för skärjobb med stora volymer. Eftersom propan är tyngre än luft sjunker det till golvnivå vid läckage – vilket skapar risk för gasansamling i lågt belägna områden, golvbrunnar och källare. Förvaringsutrymmen måste ventileras i golvnivå och hållas fria från antändningskällor. Propanutrustning - regulatorer, slangar och ficklampsspetsar - måste klassificeras specifikt för propan; acetylenslangar och spetsar är inte utbytbara.
Propylen (C₃H6): Mellanjorden
Propylen intar en prestationsposition mellan acetylen och propan. Dess lågtemperatur varierar från ungefär 4 800°F till 5 300°F , och den levererar ett totalt värmevärde på cirka 2 400 BTU per kubikfot. Precis som propan levererar propan det mesta av sin värme i den yttre könen - men med ett högre BTU-värde i den inre könen än propan, vilket ger den en kortare håltagningstid och en skärprofil som mer liknar acetylen än vad propan gör. Propen kräver 3,5 delar syre per del bränsle för fullständig förbränning, något effektivare än propanens 4:1-förhållande.
Propylenskärspetsar är utformade med ett 1/16" urtag i spetsytan för att ta hänsyn till dess långsammare brännhastighet jämfört med acetylen (13,5 fot per sekund mot 29 fot per sekund för acetylen). Användning av en acetylenspets med propen kommer att resultera i en instabil, ineffektiv låga. Propylen anses i allmänhet vara en gas som ger mindre acetylen-reducerande brinnande gas än efter att rensar upp, och som producerar gaser som minskar efter att acetylen förbränns. strukturella skärjobb.
MAPP-gas (metylacetylen-propadien): Specialtillämpningar
MAPP-gas — tekniskt MPS (metylacetylen-propadien stabiliserad) efter att den ursprungliga Dow Chemical-formuleringen har avbrutits — producerar en flamtemperatur som liknar propen och ett totalt värmevärde på cirka 2 400 BTU per kubikfot, med mest värme koncentrerad i den sekundära konen. Den kräver 2,5 delar syre per del bränsle. MAPP:s främsta fördel gentemot andra alternativa bränslen är dess prestanda i högtrycksskärningsapplikationer , såsom undervattensrivning, där dess stabilitet under tryck ger den en meningsfull fördel. För standard ytskärning erbjuder MAPP ingen signifikant prestandafördel jämfört med propen eller propan och är vanligtvis dyrare. Dess användning idag är till stor del begränsad till uppvärmning av små delar, hårdlödning och specialarbete under vatten.
Bränslegasjämförelse i ett ögonkast
| Gas | Flamtemperatur (°F) | Totalt BTU/CF | Toppvärmezon | O₂: Bränsleförhållande | Bästa användningen |
|---|---|---|---|---|---|
| Acetylen | ~5 720 | 1 470 | Inre kon | 1:1 | Precisionsskärning, svetsning, reparation |
| Propan | ~5 122 | 2 600 | Yttre kon | 4:1 | Uppvärmning, bockning, skrotskärning |
| Propylen | 4 800–5 300 | 2 400 | Yttre kon | 3,5:1 | Allmän skärning, renare finish |
| MAPP / MPS | ~5 300 | 2 400 | Yttre kon | 2,5:1 | Undervattensskärning, lödning |
Cylinder- och regulatorsäkerhet: Grunden för Oxy-Fuel Safety
De flesta syrebränsleincidenter uppstår inte vid brännarens spets utan på cylinder- och regulatornivå, där felaktig hantering av trycksatt gas skapar förutsättningar för läckor, bränder och katastrofala fel. Följande metoder är inte förhandlingsbara oavsett vilken bränslegas som används.
Läs alltid cylinderetiketter. Cylindrar är inte universellt färgkodade - leverantörer kan måla cylindrar i vilken färg som helst. Anta aldrig en cylinders innehåll baserat på enbart färg. Varje cylinder bär ett FN-identifikationsnummer: UN 1072 för syre, UN 1001 för acetylen, UN 1978 för propan och UN 1077 för propen. Om en cylinder inte har någon läsbar etikett, använd den inte.
Förvara cylindrarna separat. Bränslegas- och syrgasflaskor måste förvaras minst 20 fot från varandra eller åtskilda av en brandsäker vägg. Båda måste förvaras upprätt och säkrade i en fast struktur för att förhindra tippning. Acetylenflaskor måste alltid stå upprätt – om en cylinder har stått på sidan, ställ den upprätt och låt den vila i minst en timme före användning för att tillåta acetonen att åter mätta den porösa massan innan gas dras ut.
Inspektera regulatorerna före varje användning. Kontrollera regulatorventiler, säten och gängor för olja, fett, skräp och fysiska skador. Alla förorenade komponenter måste servas av professionellt före användning. När du öppnar syrgasflaskans ventil, stå åt sidan - inte framför regulatorn - och öppna ventilen helt. För acetylen, öppna cylinderventilen inte mer än tre fjärdedelar av ett varv, vilket gör att ventilen kan stängas snabbt i en nödsituation. Alternativa bränsleventiler kan öppnas helt.
Utför ett tryckläckagetest före varje pass. Med regulatorer anslutna, ställ in syrgas på 10 PSI och stäng cylinderventilen. Övervaka båda mätarna i två till tre minuter; eventuellt tryckfall indikerar en läcka som måste lokaliseras och repareras innan brännaren tänds. Använd en tvålvattenlösning – aldrig en öppen låga – för att lokalisera läckor vid beslag och anslutningar. Upprepa testet för bränslegassidan.
Säkerhetsprocedurer för slang, brännare och spets
Oxy-bränsleslangar är färgkodade och gängkodade genom design för att förhindra farliga korskopplingar. Acetylen (och annan bränslegas) slangar är röda och använder vänstergänga , identifierbar av ett spår bearbetat tvärs över passmuttern. Syreslangar är gröna och använder högergänga utan spår. Detta tekniska skydd innebär att korrekta anslutningar inte kan göras omvänt - utan endast om operatören använder rätt, omodifierade slangar för varje gas. Ersätt aldrig acetylenslangar med propan eller andra alternativa bränslen; propan bryter kemiskt ned det inre fodret i acetylenklassade slangar, vilket gör att det flagnar och potentiellt blockerar brännarens spets eller regulator.
Innan du tänder någon ficklampa, rensa båda slangarna var för sig. Ställ in regulatorn på cirka 5 PSI, öppna brännarventilen kort för att tillåta gas att strömma igenom och tränga undan all luft eller föroreningar, stäng sedan ventilen. Rensning eliminerar risken för en blandgasficka i slangen som kan orsaka bakslag vid tändning.
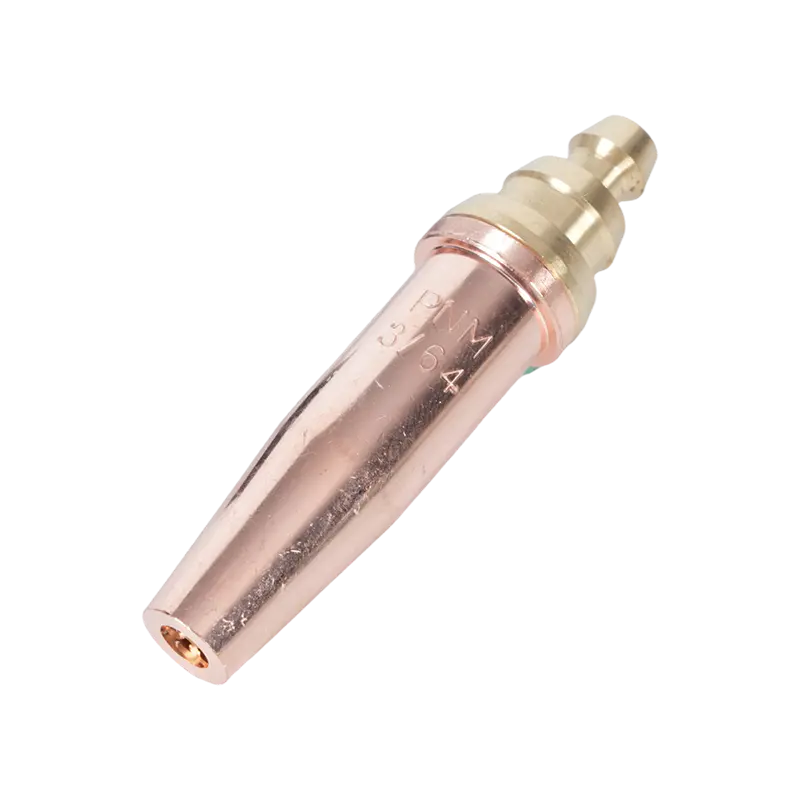
Inspektera ficklampsspetsarna före varje användning. Acetylenspetsar har en platt eller något konkav spetsyta. Alternativa bränslespetsar är gradvis försänkta — propen 1/16", MAPP 1/32", propan och naturgas 3/32". Att använda fel spets för en bränslegas ändrar lågans geometri, effektivitet och stabilitet. Rengör smutsiga eller igensatta spetsar med speciella spetsrengörare; använd aldrig tråd eller borr som kan förstora öppningen.
Använd alltid en friktionsgnisttändare för att tända facklan - aldrig en tändsticka, butantändare eller öppen låga. Öppna bränsleventilen först (ungefär ett kvarts varv), tänd omedelbart och tillsätt sedan långsamt syrgas för att anpassa sig till en neutral låga. En neutral låga - där den inre könen är väldefinierad utan fjädring och inget överskott av syre - är den vanliga skärlågan. En uppkolande (överskottsbränsle) låga indikerar otillräcklig syre; en oxiderande låga (överskott av syre) producerar en mindre, spetsig inre kon och bör undvikas på de flesta metaller eftersom den inför oxider i snittet.
Backfire, Flashback och Emergency Response
Två distinkta funktionsfel i ficklampan kräver omedelbar igenkänning och reaktion. A slå tillbaka är en tillfällig lågkonjunktur av lågan tillbaka in i facklans spets, vanligtvis åtföljd av ett högt pop. Det orsakas oftast av att man rör spetsen mot arbetsstycket, arbetar med felaktigt tryck eller en smutsig spets. I de flesta fall slocknar lågan själv och kan tändas igen efter att spetsen har svalnat och inspekterats. En bakslag är ett varningstecken, inte en mindre olägenhet – det indikerar ett tillstånd som, om det inte åtgärdas, kan eskalera.
A tillbakablick är mycket allvarligare: lågan brinner tillbaka genom brännarens kropp och in i slangen, mot cylindern. Flashback kan identifieras genom ett högt tjutande eller väsande ljud från facklan, en ihållande låga vid ficklampans kropp utan någon synlig låga vid spetsen, eller ovanligt varma ficklampshandtag. I händelse av en flashback: stäng syrgasbrännarens ventil omedelbart, stäng sedan bränslekranen. Stäng inte bara av bränslet först – att ta bort bränslet medan syret fortsätter att flöda kan dra lågan längre tillbaka. Efter att ha stängt båda brännarventilerna, stäng båda cylinderventilerna. Låt all utrustning svalna helt innan du inspekterar för skador. Återanvänd inte någon utrustning som har upplevt en flashback förrän den har inspekterats och certifierats av professionellt.
Återslagsavledare – installerade vid brännarens kropp eller regulatoruttag på både bränsle- och syrgasledningarna – innehåller backventiler och termiska avstängningar som är utformade för att stoppa tillbakaslag innan den når slangarna och cylindrarna. De är obligatoriska i många jurisdiktioner för acetylensystem och rekommenderas starkt för alla oxy-fuel-inställningar oavsett bränsletyp.
Krav på personlig skyddsutrustning och arbetsyta
Oxy-bränsleskärning producerar gnistor, smält slagg, ultraviolett och infraröd strålning, metallångor och förbränningsbiprodukter. Personlig skyddsutrustning måste hantera alla dessa faror samtidigt.
Ögon- och ansiktsskydd är inte förhandlingsbart. En helsvetssköld med filterlinser klassade till lämplig nyans för skärning - typiskt nyans 3 till 6 för syrebränslearbete beroende på intensitet - som bärs över skyddsglasögon ger både det nödvändiga optiska skyddet och stänkskyddet från slagg. Processen producerar infraröd strålning i tillräckliga mängder för att orsaka skada på hornhinnan från upprepad oskyddad exponering.
För att skydda kroppen föredras tätt vävda naturfibrer framför syntetmaterial. Ull är naturligt flamskyddande; denim ger rimligt skydd. Syntetiska tyger - polyester, nylon, akryl - smälter snarare än förkolning och förvärrar dramatiskt brännskador. En läder- eller flamsäker svetsjacka, läderhandskar och läderstövlar utan exponerade snören ger det lagerskydd som är lämpligt för skärarbete. Undvik uppåtvända skjortmuddar, öppna skjortkragar och byxben med muddar – dessa fungerar som uppsamlingsplatser för fallande gnistor och slagg.
Arbetsplatsen ska alltid vara väl ventilerad. Oxy-bränsleskärning av belagt, galvaniserat eller målat stål genererar metallrök som inkluderar zinkoxider, blyföreningar och andra giftiga biprodukter beroende på basmaterial och beläggning. Lokal utsugsventilation eller, åtminstone, ett andningsskydd klassat för metallrök krävs vid skärning av belagda material. Arbetsområdet måste rensas från brandfarligt material till en radie av minst 35 fot (10 meter) i alla riktningar innan någon skärning påbörjas, och en brandvakt ska vara kvar i minst 30 minuter efter att skärningen stannat, eftersom slagg kan antända brännbart material som inte är omedelbart synligt från skärningspositionen.