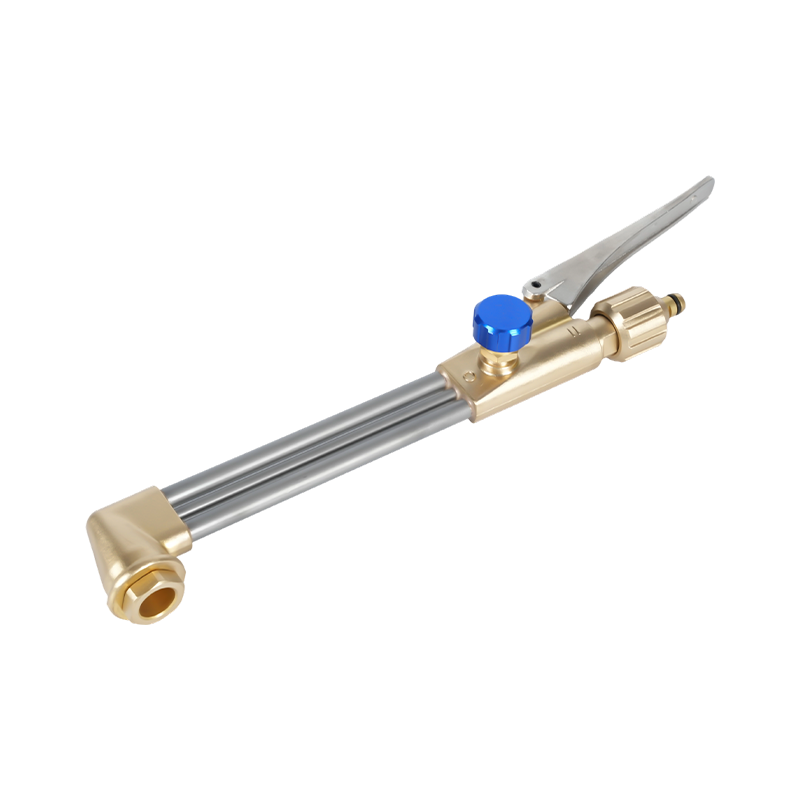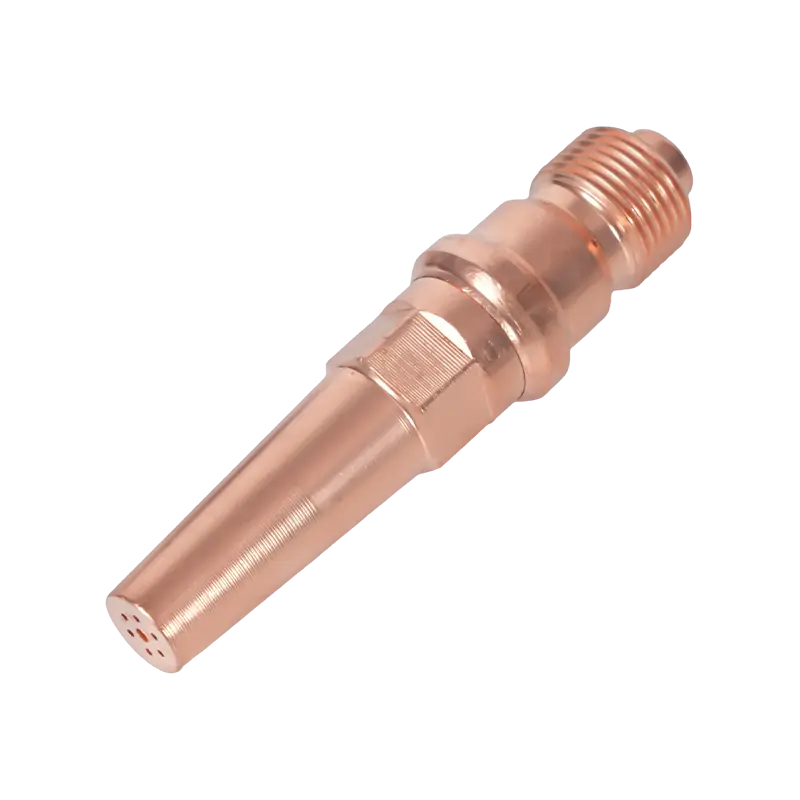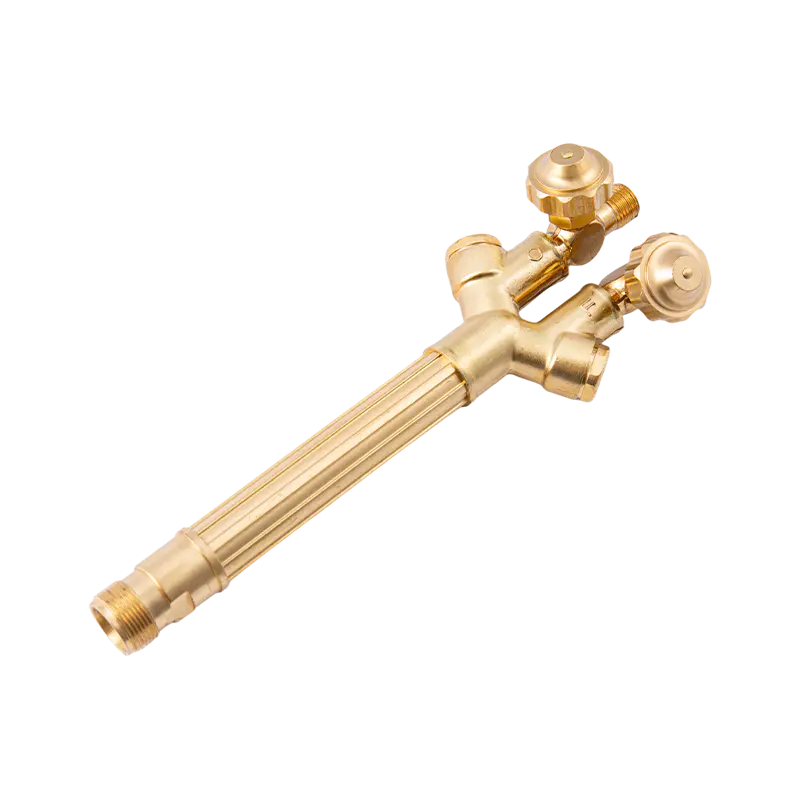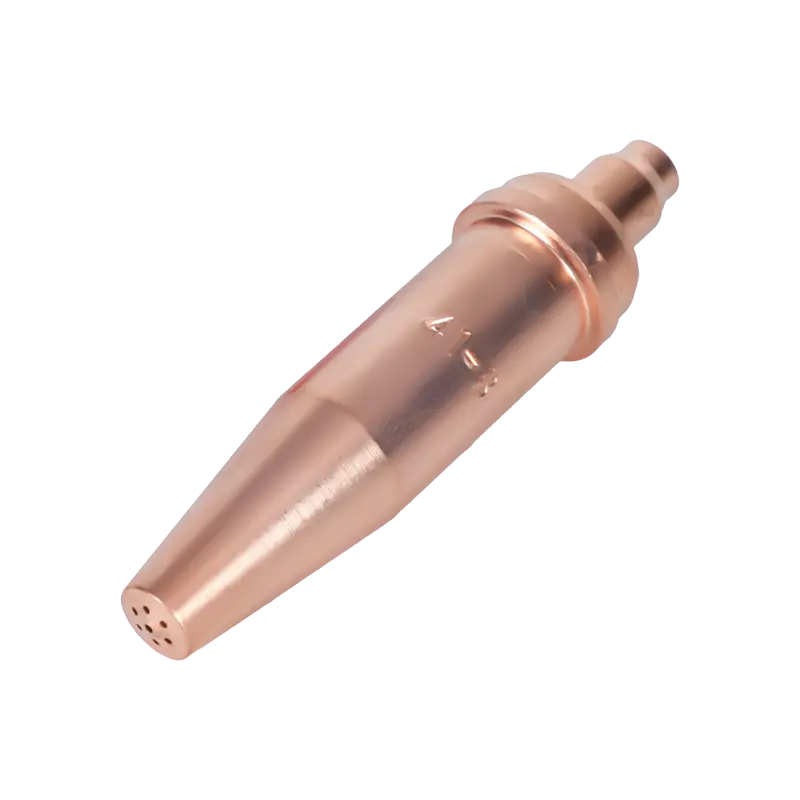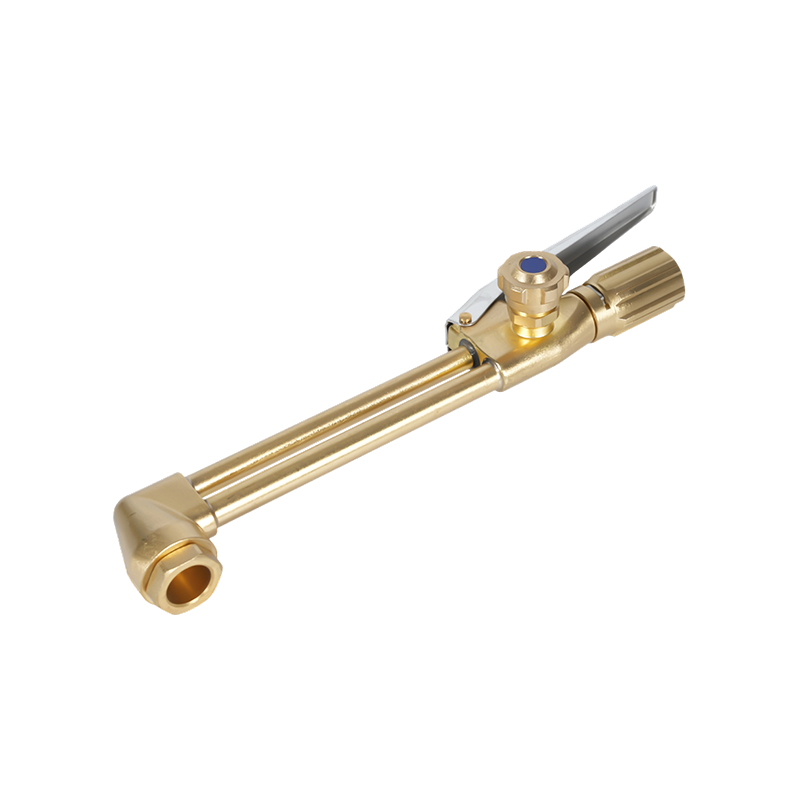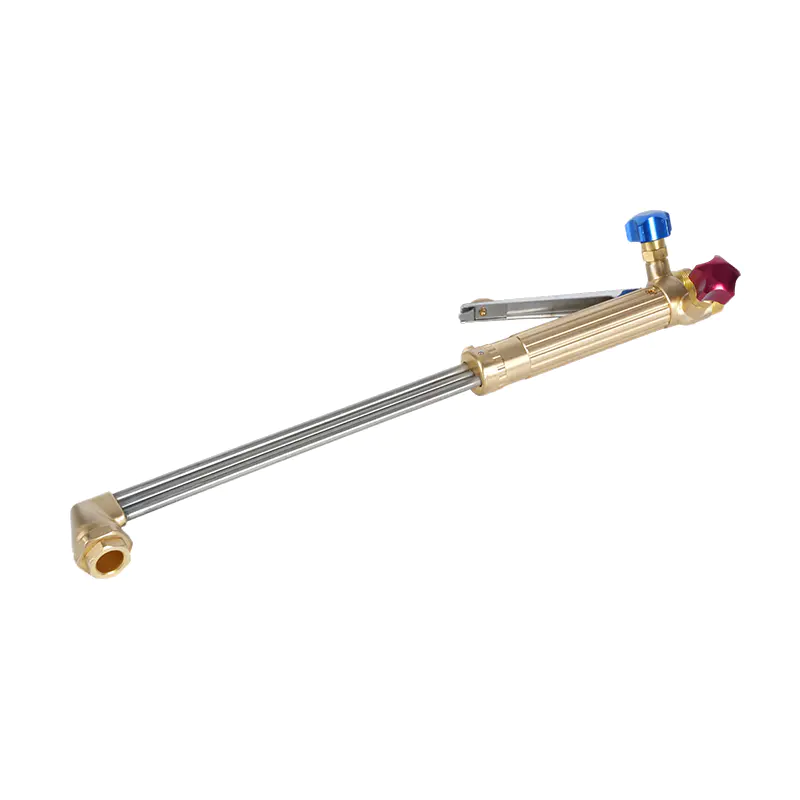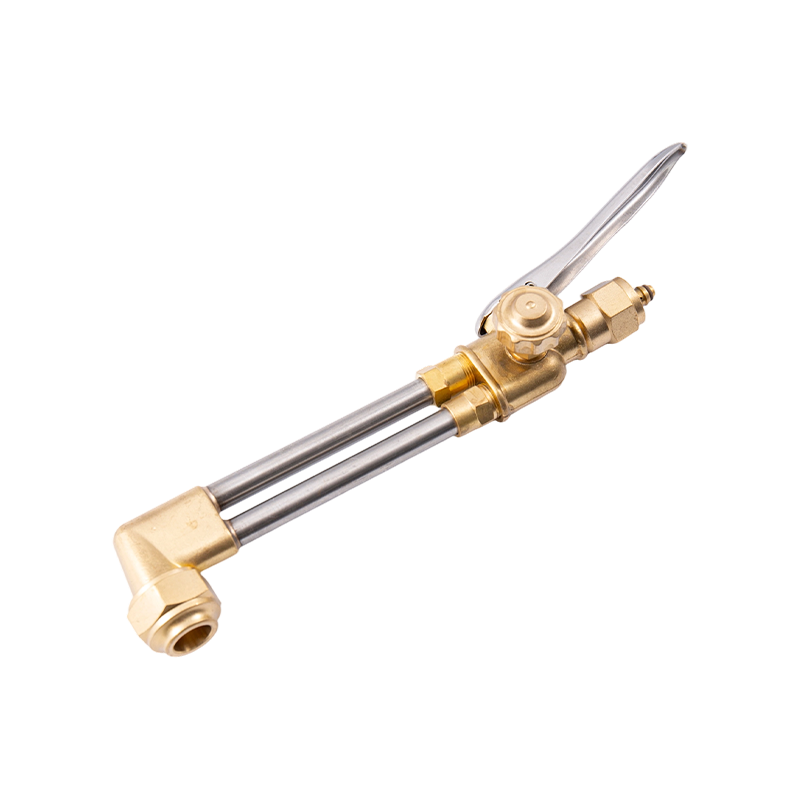
Oxy-acetylen skärbrännares temperatur: Vad du behöver veta
Den oxy-acetylen skärbrännare producerar en av de högsta flamtemperaturerna som kan uppnås med standard industriell gasutrustning. När syre och acetylen förbränns tillsammans når den resulterande lågan ungefär 3 480 °C till 3 500 °C (6 296 °F till 6 330 °F) — högre än någon annan vanlig bränslegaskombination vid svetsning och skärning. Denna extrema värme är det som gör oxi-acetylen till det riktmärke bränslesystemet mot vilket alla alternativa skärgaser mäts.
Det är dock avgörande att förstå hur en skärbrännare faktiskt använder den temperaturen. En skärbrännare smälter inte bara metall – den fungerar genom en tvåstegsprocess. Först höjer förvärmningslågorna som omger skärspetsen stålet till dess tändningstemperatur på cirka 1 800°F (982°C). När stålet når denna punkt aktiveras den centrala högtryckssyrestrålen. Denna ström tillför inte värme direkt; istället får det det förvärmda stålet att oxidera snabbt - en process som ofta beskrivs som "kontrollerad, snabb rostning". Järnoxiden som produceras har en lägre smältpunkt än basstålet, så den blåses bort från skäret som smält slagg.
Den preheat flames on a cutting torch typically reach between 4,400°F and 6,000°F depending on the gas used and the oxygen-to-fuel ratio. When the cutting lever is pressed, the preheat flames may actually become slightly cooler because the large oxygen volume drawn for the cutting jet momentarily enriches the preheat mixture. The cutting action itself is not a hotter flame — it is a chemical oxidation reaction driven by oxygen purity and pressure.
Den Three Types of Oxy-Acetylene Flames and When to Use Each
Den ratio of oxygen to acetylene determines which of three distinct flame types is produced. Each has specific applications, and using the wrong flame type causes measurable damage to the weld or cut quality.
Neutral låga
En neutral låga förbränner allt tillgängligt bränsle och syre fullständigt och producerar inget överskott av någondera. Den inre könen är väldefinierad och ljus, och det yttre höljet är klart. Detta är standardlågan för de flesta stålskärning och allmänna svetsapplikationer. Det tillför varken kol till metallen (vilket skulle spröda den) eller skapar överskottsoxidation (vilket skulle bilda järnoxidskala). För skäroperationer, inställning av en neutral förvärmningslåga innan skärsyreströmmen kopplas in ger de renaste snitten med den mest konsekventa skärningen.
Karburerande (reducerande) låga
En uppkolande låga innehåller överskott av acetylen utöver vad som helt kan förbrännas med tillgängligt syre. Den identifieras av en fjäderlik sekundär zon som sträcker sig bortom den inre könen - längden på denna fjäder indikerar graden av överskott av acetylen. Denna flamtyp används för ythärdning, glödgningsoperationer och för gassvetsning av rostfritt stål, där den minskar risken för kromoxidation i svetszonen. Överskottet av acetylen skapar en reducerande atmosfär runt den smälta poolen. Den bör aldrig användas för skärning, eftersom den avsätter kol i stålet och producerar svart sot.
Oxiderande låga
En oxiderande låga innehåller överskott av syre. Den inre könen blir kortare, spetsigare och får en något lila ton; ljudet av lågan skärps märkbart. Även om denna flamtyp är hetast i teorin, undviks den i allmänhet för svetsning eftersom överskottet av syre angriper järnet i stålet och bildar oönskade järnoxidinneslutningar som försvagar fogen. För skärning är en oxiderande flammajustering i skärsyreströmmen inneboende i processen - men förvärmningslågorna bör förbli neutrala för att undvika för tidig oxidation av det omgivande materialet.
Skärbrännargaser: En komplett jämförelse
Oxy-bränsle skärsystem är inte begränsade till acetylen. En rad bränslegaser kan användas beroende på materialet som skärs, önskad skärhastighet, tillgänglig infrastruktur och kostnadsöverväganden. Varje gas har distinkta flamtemperaturegenskaper och förbränningsprofiler som påverkar prestandan på olika sätt.
| Gas | Max Flame Temp (med O2) | Bästa användningen | Kan du svetsa? |
|---|---|---|---|
| Acetylen | 3 500°C / 6 330°F | Kapning, svetsning, precisionsarbete | Ja |
| Propan | ~2 800°C / ~5 072°F | Kapning, uppvärmning, bockning | Nej |
| Propylen | ~2 900°C / ~5 252°F | Produktionsskärning | Begränsad |
| Naturgas | ~2 770°C / ~5 020°F | Skärning, lågkostnadsoperationer | Nej |
| Väte | ~3 000°C / ~5 432°F | Undervattensskärning, aluminium | Endast specialiserad |
Acetylen
Acetylen is the primary and most versatile fuel gas for oxy-fuel operations. It delivers the highest flame temperature of all common fuel gases and releases approximately 40% of its heat energy in the inner flame cone — this concentrated inner heat is what makes acetylene uniquely suited to welding. Its reducing zone cleans the steel surface as the weld progresses. The main disadvantage of acetylene is cost, and it carries a critical safety limitation: it becomes chemically unstable at pressures above approximately 15 psi (103 kPa), which restricts its operating pressure and means cylinders must be handled and stored upright. No more than one-seventh of the cylinder capacity should be withdrawn per hour to prevent acetone contamination of the hose and torch.
Propan
Propan burns at a lower peak temperature than acetylene and releases only a small proportion of its heat in the inner cone — most of the combustion energy is in the outer flame envelope. This heat distribution makes propane unsuitable for welding (it lacks the reducing zone needed to protect the molten weld pool) but highly effective for heating, bending, and cutting when used with an injector-style torch. Propane requires a different torch design than acetylene — an equal-pressure torch optimized for acetylene does not perform well with propane. Propane is significantly cheaper than acetylene, is heavier than air (requires low-area ventilation monitoring), and can cut steel plate at speeds comparable to acetylene for thicker sections.
Propylen
Propylen (LPG product) has a flame temperature similar to MAPP gas and performs comparably to propane for cutting. It concentrates heat at the outer edges of the heat cone rather than the inner, which suits production cutting operations. Propylene works best with injector-style torches and two-piece cutting tips. One practical advantage over propane: propylene tips rarely require cleaning during production runs. It is widely used in CNC oxy-fuel cutting systems as a cost-effective alternative to acetylene for high-volume steel plate cutting.
Naturgas
Naturgas har den lägsta flamtemperaturen av de vanligaste skärgaserna. Dess främsta fördel är infrastruktur: anläggningar med naturgasförsörjning i rör kan eliminera cylinderhantering och minska bränslekostnaderna avsevärt. Den används i storskaliga industriella skäroperationer där den något lägre skärprestandan kompenseras av kostnadsbesparingar och leveransbekvämlighet. Naturgas används inte för svetsning.
Väte
Väte is specifically recommended for underwater cutting operations because acetylene becomes dangerously unstable under water pressure. It achieves a reasonably high flame temperature with oxygen but burns with an essentially invisible flame, creating a significant safety hazard in normal shop environments. Hydrogen is also used for certain specialized aluminum and non-ferrous metal cutting applications. It is not a general-purpose cutting gas and requires specialized handling protocols.
Vilka metaller som kan och inte kan skäras med en Oxy-Fuel Torch
Oxy-bränsleskärning är i grunden en kemisk oxidationsprocess. För att det ska fungera måste metallen som skärs uppfylla ett specifikt villkor: dess oxider måste ha en lägre smältpunkt än själva basmetallen. När detta villkor är uppfyllt oxiderar syreströmmen den förvärmda metallen och blåser bort den resulterande smälta slaggen rent. När den inte är uppfylld bildar oxiden en skyddande skorpa som avslutar oxidationsreaktionen och förhindrar att snittet fortskrider.
- Låg till medium kolstål: Skär rent och effektivt. Detta är den primära applikationen för skärning av syrebränsle, som kan hantera material från 0,5 mm till över 250 mm tjocklek.
- Smidesjärn: Kan skäras effektivt med oxy-fuel-tekniker.
- Högkolhaltigt stål: Svår att skära eftersom slaggsmältpunkten närmar sig basmetallens, vilket förhindrar ren utstötning av oxider.
- Gjutjärn: Kan inte skäras effektivt - grafit mellan korn och kornstruktur stör oxidationsskärningen.
- Rostfritt stål: Kan inte skäras med vanliga oxy-fuel metoder. Kromoxidskiktet som bildas på ytan har en högre smältpunkt än stålet under sig och bildar en skyddande barriär som hindrar skärsyren från att nå färsk metall. Plasmaskärning eller laserskärning måste användas för rostfritt stål.
- Aluminium och koppar: Kan inte skäras med oxy-fuel - dessa metaller saknar den järnhalt som krävs för att oxidationsskärningsreaktionen ska upprätthålla sig själv.
Svetsning av rostfritt stål: Processval och viktiga överväganden
Rostfritt stål är en av de mest utmanande metallerna att svetsa korrekt. Dess höga krominnehåll (minst 10,5%) är det som ger den korrosionsbeständighet - men samma krom är extremt reaktivt mot syre vid svetstemperaturer. När krom oxiderar under svetsning, utarmas det från den omgivande metallen, vilket skapar zoner med avsevärt reducerad korrosionsbeständighet. Detta fenomen, känt som sensibilisering, är den centrala tekniska utmaningen för svetsning av rostfritt stål oavsett vilken process som används.
Dessutom har rostfritt stål lägre värmeledningsförmåga än mjukt stål, vilket innebär att värmen byggs upp snabbare i svetszonen och sprider sig långsammare. Detta gör förvrängning till ett bestående problem, särskilt med material med tunn tjocklek. Rostfritt stål expanderar också cirka 50 % mer än mjukt stål vid upphettning, vilket förstärker distorsion om värmetillförseln inte hanteras noggrant.
TIG-svetsning (GTAW) — Den föredragna metoden
TIG-svetsning är guldstandarden för svetsning av rostfritt stål, särskilt för tunna material, rör och alla tillämpningar där svetsens utseende och korrosionsbeständighet är avgörande. En icke förbrukningsbar volframelektrod genererar ljusbågen, medan ren argonskyddsgas skyddar svetsbadet från atmosfäriskt syre och kväve. Svetsaren matar påfyllningsstaven manuellt, vilket möjliggör exakt kontroll av värmetillförsel och pölstorlek.
För 300-seriens austenitiska rostfria stål (det vanligaste) är standardpåfyllningsstaven 308L. För 316 och 316L kvaliteter (som innehåller molybden för ökad korrosionsbeständighet), använd 316L fyllmedel. För legering av typ 321 är 347 tillsatstråd lämplig. Att använda fel tillsatskvalitet äventyrar korrosionsprestandan hos den färdiga svetsen även om den mekaniska fogen är bra.
Viktiga TIG-parametrar för rostfritt stål: ställ in strömstyrkan på cirka 1 ampere per 0,001 tum (0,025 mm) materialtjocklek. Använd en 2 % torierad eller 2 % lantanerad volframelektrod som är jordad till en nålspets. Argonskyddsgasflödet bör ställas in mellan 15 och 20 kubikfot per timme (CFH). Håll reshastigheten konsekvent - att arbeta långsamt med en ordentlig värmetillförsel är att föredra framför att rusa och överhetta den omgivande metallen.
Ryggspolning för rör- och rörsvetsning
Vid TIG-svetsning av rör eller rör av rostfritt stål utsätts svetsrotens insida för atmosfäriskt syre under svetsprocessen. Detta orsakar ett fenomen som kallas "sockring" - en grov, granulär oxiderad yta på svetsroten som avsevärt minskar korrosionsbeständigheten och den mekaniska styrkan. Bakåtspolning med argongas (strömmar genom rörets insida under svetsning för att ersätta syre) är avgörande för alla applikationer av rostfritt stålrör där rotkvaliteten spelar roll. Plugga båda ändarna löst och flyt argon med lågt tryck genom ena änden för att upprätthålla en positiv spolning genom hela svetsen.
MIG Welding (GMAW) Rostfritt stål
MIG-svetsning är ett praktiskt alternativ för rostfritt stål där produktionshastigheten är viktigare än svetsestetiken, eller där TIG-utrustning inte är tillgänglig. Processen använder en kontinuerligt matad rostfri ståltrådselektrod med en skyddsgas för att skydda svetsbadet. Den korrekta skyddsgasen för MIG-svetsning av rostfritt stål är ren argon eller en argon-heliumblandning – inte argon-CO2-blandningarna som används för MIG-svetsning av mjukt stål, eftersom CO2 främjar kolupptagning och oxidation i rostfritt stål. Ställ in skyddsgasens flödeshastighet mellan 14 och 16 liter per minut (ungefär 30 CFH). Använd rostfri tråd som är anpassad till basmetallkvaliteten och överväg svimlande svetssekvenser för att minimera värmeförvrängning.

Oxy-acetylensvetsning av rostfritt stål
Gassvetsning av rostfritt stål med oxy-acetylen är tekniskt möjligt men betydligt svårare än TIG-svetsning och rekommenderas generellt inte för produktions- eller konstruktionsapplikationer. Processen kräver ett specialiserat svetsflöde av rostfritt stål - vanligtvis ett torrt pulver blandat till en pasta med isopropylalkohol och applicerat på både fram- och baksidan av fogen, såväl som på tillsatsstaven. Detta flussmedel förhindrar kromoxidation under svetsningen.
Den flame setting is critical: a neutral flame with a slight excess of acetylene (a marginally reducing flame) is preferred. An oxidizing flame burns chromium out of the steel, destroying its corrosion resistance. An excessive carburizing flame adds unwanted carbon to the weld. The flux residue after welding is hard and glass-like where it was fully heated — it must be mechanically removed (wire brushing, bead blasting) before the joint is put into service. Flux that did not reach full temperature can be wiped away more easily.
I kvaliteter som 304 kan överdriven värme (mellan 500°C och 800°C) orsaka kromkarbidbildning vid korngränserna - ett tillstånd som kallas karbidutfällning som leder till intergranulär korrosion över tiden. Lågkolhaltiga kvaliteter (304L, 316L) är mer motståndskraftiga mot detta problem vid svetsning med högre värmeinmatningsmetoder.
Kritiska förberedelsesteg för svetsning av rostfritt stål
Oavsett vilken svetsprocess som väljs är ytförberedelse och kontamineringskontroll inte förhandlingsbara när man arbetar med rostfritt stål.
- Eliminera järnhaltig kontaminering: Alla järn- eller stålpartiklar på den rostfria ytan - från stålborstar som används på kolstål, slipskivor eller metalldamm - kommer att bäddas in i det rostfria och orsaka rostfläckar. Använd speciella rostfria borstar, slipskivor och skärskivor som aldrig har vidrört kolstål.
- Rengör alla ytor noggrant: Avlägsna olja, fett och kvarnskal från fogområdet med aceton eller ett speciellt avfettningsmedel av rostfritt stål före svetsning. Även fingeravtryck kan orsaka lokal kontaminering.
- Säkerställ noll foggap: Rostfritt stål är särskilt benäget att blåsa igenom när det finns luckor mellan fogytorna. Håll skarven mot en ljuskälla - om ljus passerar igenom är passformen för lös.
- Spänn och häftsvets säkert: På grund av det rostfria stålets höga värmeutvidgning kan ouppspända arbetsstycken deformeras avsevärt under svetsning. Förskjuta häftsvetsar och överväg att förskjuta sekvensen av huvudsvetsar för att fördela värmen jämnt.
- Styr interpasstemperatur: Låt svetszonen svalna mellan passagen. Ihållande höga interpass-temperaturer ökar risken för sensibilisering (kromkarbidutfällning) och distorsion.
Säkerhet vid användning av skärbrännargaser och svetsning av rostfritt stål
Oxy-fuel skärning och svetsning av rostfritt stål utgör båda specifika säkerhetsrisker som kräver direkt uppmärksamhet.
Säkerhet för gascylinder och ficklampa
- Acetylen cylinders must always be stored and used upright. If a cylinder has been tipped on its side, allow it to stand upright for at least one hour before use to allow the acetone to settle.
- Dra aldrig ut acetylen med en hastighet som överstiger en sjundedel av cylindervolymen per timme – då dras aceton in i slangarna och brännaren, vilket orsakar skada och potentiell fara.
- Använd aldrig acetylen över 15 psi arbetstryck - vid högre tryck blir det stötkänsligt och kan sönderdelas explosivt.
- Propan is heavier than air and will accumulate in low areas (pits, floor-level depressions) if it leaks. Ensure adequate low-level ventilation when using propane or LPG fuel gases.
- Använd alltid slangar, regulatorer och spetsar som är klassade för den specifika bränslegas som används. Propan bryter kemiskt ned slangmaterial avsedda för acetylen över tid.
Risker för svetsrök i rostfritt stål
Svetsning av rostfritt stål genererar krom (VI) rök – ett känt cancerframkallande ämne – tillsammans med nickelföreningar och andra farliga metallångor. Dessa ångor är mer farliga än de som produceras vid svetsning av mjukt stål och kräver aktiva kontrollåtgärder. Lokal utsugsventilation (LEV) placerad nära ljusbågen eller lågan är obligatorisk i vilken professionell miljö som helst. Personlig skyddsutrustning inklusive en luftmatad svetsmask eller åtminstone en korrekt klassad rökfiltermask bör bäras. Lita inte bara på allmän butiksventilation. Exponeringsgränser för sexvärt krom är strikt reglerade och kräver övervakning i produktionsmiljöer där rostfri svetsning utförs regelbundet.
Att välja rätt process: Sammanfattning av skärgas och svetsmetod
För skärande stål , valet av bränslegas beror främst på tillgänglig budget, erforderlig skärhastighet och brännarens design. Acetylen ger de snabbaste håltagningstiderna och den mest intensiva inre värmen, vilket gör den idealisk för precisionsarbete, tunt material och situationer där inställningstiden spelar roll. Propan och propen erbjuder lägre driftskostnader och jämförbara skärhastigheter på tjockare material med rätt injektorbrännare. Naturgas är det ekonomiska valet för stora industriella skäranläggningar med rörförsörjning. Ingen syre-bränslegas är effektiv för skärning av rostfritt stål, aluminium eller icke-järnmetaller - plasma- eller laserskärning måste användas för dessa material.
För svetsning av rostfritt stål , TIG är den föredragna processen där utseende, korrosionsbeständighet och mekanisk styrka är prioriterade. MIG-svetsning är lämplig för tyngre sektioner och produktionsarbeten där hastigheten är avgörande. Oxy-acetylengassvetsning av rostfritt stål är möjlig men krävande, kräver korrekt flussmedelsapplicering, exakt flaminställning och avlägsnande av flussmedel efter svetsning – den är bättre lämpad för fältreparationssituationer där elektrisk svetsutrustning inte är tillgänglig. Oavsett vilken process som används är kontamineringskontroll, korrekt val av fyllmedel och värmehantering de tre faktorerna som avgör om en svets av rostfritt stål fungerar som avsett på lång sikt.