Vad är Oxy Cutting Tips och varför de är viktiga
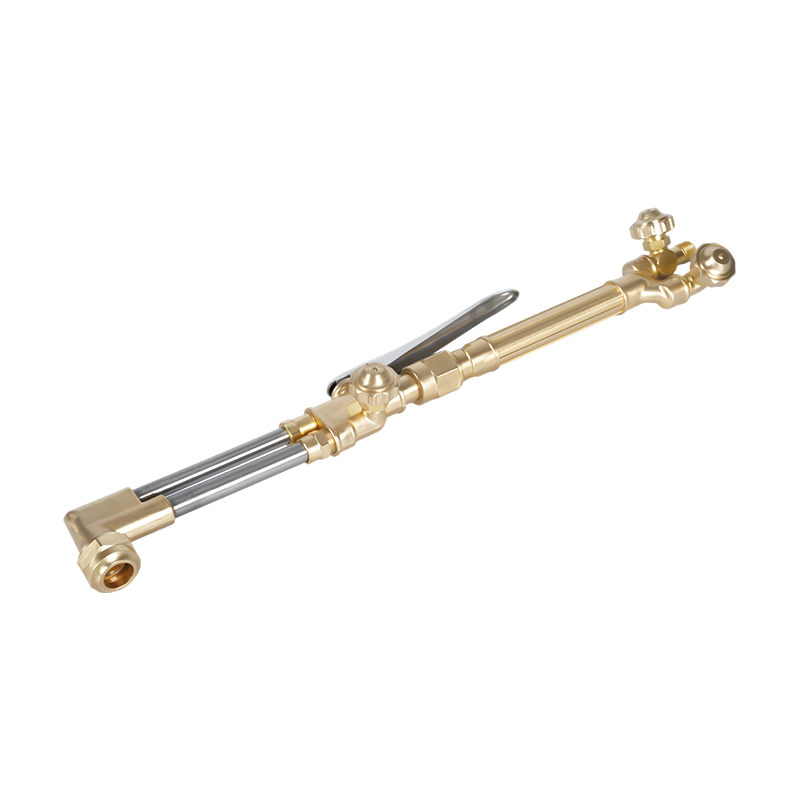
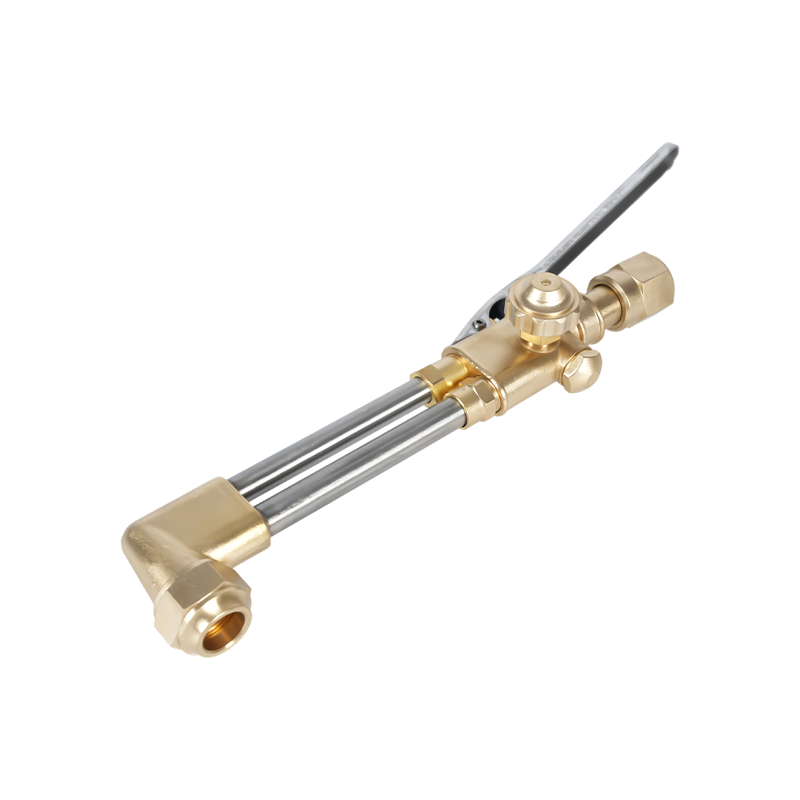
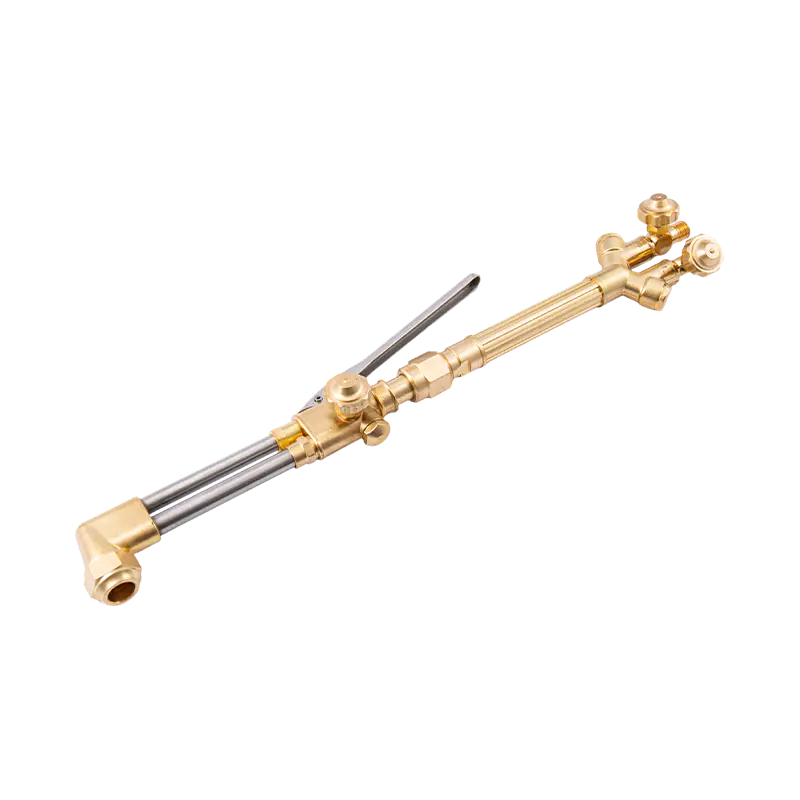
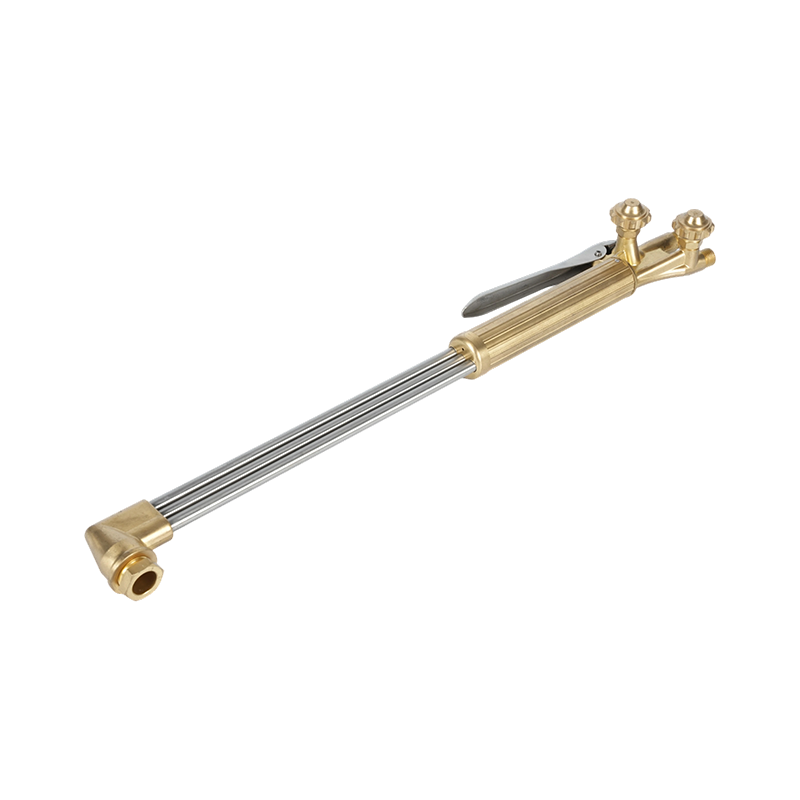
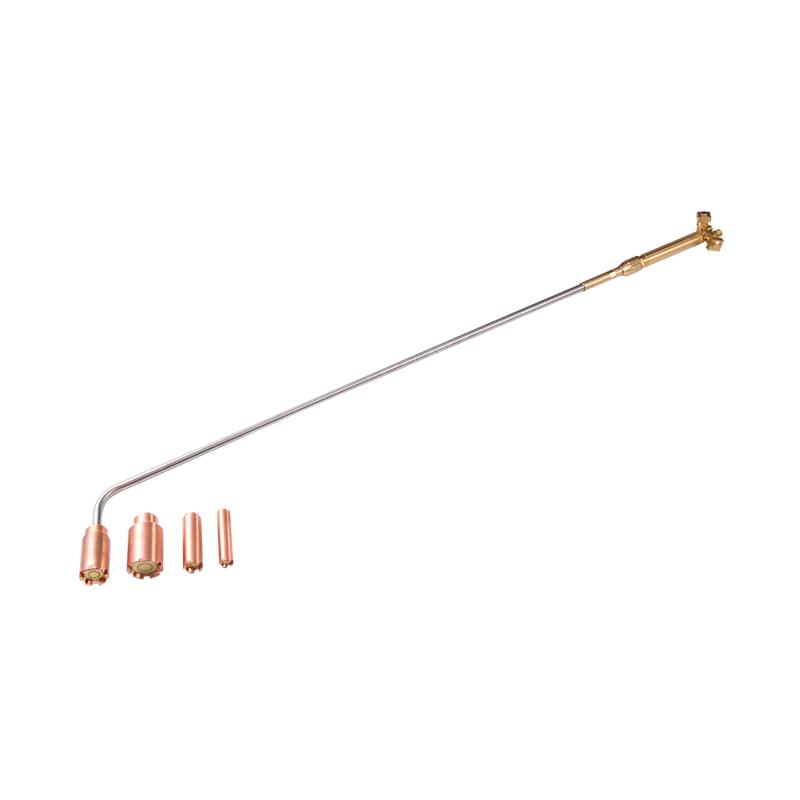
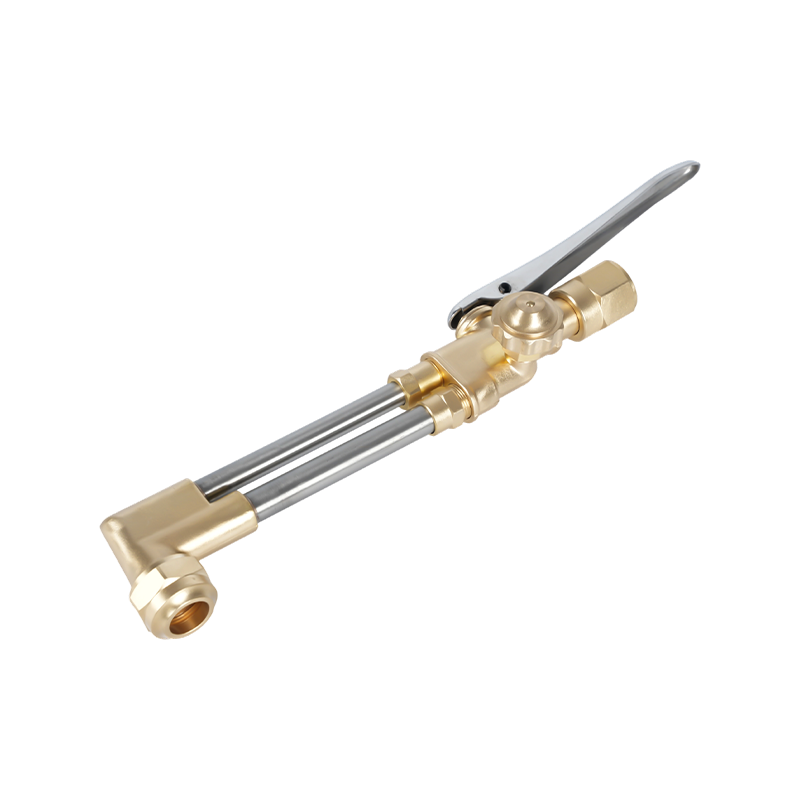
Oxy skärning spetsar — även kallade oxy-fuel brännarspetsar eller munstycken — är precisionskomponenterna i affärsänden av en syrebränslebrännare. De styr leveransen av både förvärmningslågan och högtrycksskärsyreströmmen, och deras val avgör direkt skärkvalitet, skärhastighet, gasförbrukning och förarens säkerhet. Att välja fel spets för en viss applikation är en av de vanligaste orsakerna till dålig skärkvalitet, överdriven slagg, skev metall och för tidigt slitage på utrustningen.
Oxy-fuel-skärning är fortfarande den mest använda termiska skärningsmetoden globalt, trots ökande användning av plasma- och laserprocesser för vissa applikationer. Utrustningen är portabel, kostnadseffektiv och kan skära mjukt stål från cirka 3 mm (1/8 tum) upp till 300 mm (12 tum) i tjocklek - ett intervall som ingen plasmaskärare i en standardprisklass kan matcha. Inträdeskostnaden för en komplett oxy-fuel-installation är blygsam, vanligtvis mellan $250 och $350 för avancerad handutrustning, och ingen elektrisk anslutning krävs, vilket gör att arbete kan utföras på platser där ström inte är tillgänglig.
Spetsar tillverkas av massiv koppar (konstruktion i ett stycke) eller som en tvådelad hybrid med innerstycke i mässing och ytterhylsa av koppar. Spetsar i ett stycke är standard för syreacetylenuppsättningar, medan tvådelade spetsar vanligtvis används med alternativa bränslegaser som propan, naturgas och propen. Varje bränslegas brinner vid olika temperaturer och med olika flamegenskaper, vilket kräver spetsar som är speciellt konstruerade för den gasen för att optimera syre- och bränsletillförselförhållandena.
De fyra nyckelfaktorerna för att välja rätt Oxy-skärspets
Att välja rätt oxy-skärspets kräver utvärdering av fyra primära variabler. Att få någon av dessa fel kompromisser antingen skärkvalitet eller säkerhet:
1. Ficklampskompatibilitet och sätestyp
Innan någon annan övervägande måste spetsen vara kompatibel med den specifika ficklampsmodellen som används. Spetssäten – tätningsytan där spetsen ansluter till brännarkroppen – varierar avsevärt mellan tillverkare och även mellan modeller från samma tillverkare. Att använda en inkompatibel spets skapar ett farligt tillstånd: brandfarlig gas kan läcka vid fogen, vilket skapar en brand- och explosionsrisk. Identifiera alltid ficklampans tillverkare och modellnummer innan du köper ersättningsspetsar, och verifiera kompatibiliteten mot tillverkarens tipstabell eller utrustningsmanual.
2. Metalltjocklek
Mittöppningen på en skärspets - hålet genom vilket högtrycksskärsyren kommer ut - är dimensionerad specifikt för att leverera rätt syrevolym och hastighet för ett definierat tjockleksområde. När plåttjockleken ökar måste hålets diameter öka för att upprätthålla en adekvat skärsyreström över det större avståndet från munstycket till skärytan. Att använda en underdimensionerad spets på tjockt material resulterar i ofullständig penetrering och ett grovt, dragigt snitt. Att använda en överdimensionerad spets på tunt material slösar bort syre, ökar skärbredden och orsakar överdriven förvärmning som kan skeva arbetsstycket.
Tabellen nedan ger en allmän referens för val av acetylenskärspets efter metalltjocklek:
| Metalltjocklek | Spetsstorlek (Allmänt) | Syretryck (psi) | Bränslegastryck (psi) | Skärhastighet (ipm) |
|---|---|---|---|---|
| 1/8" – 3/16" (3–5 mm) | 00 | 20 | 10 | 26–31 |
| 1/4" – 3/8" (6–10 mm) | 0 | 30–35 | 10 | 20–22 |
| 1/2" – 5/8" (13–16 mm) | 1 | 35–40 | 10 | 17–19 |
| 3/4" – 1" (19–25 mm) | 2 | 36–41 | 10 | 14–16 |
| 1-1/2" – 2" (38–51 mm) | 3 | 42–47 | 10 | 10–12 |
| 2-1/2" – 4" (64–102 mm) | 4 | 38–75 | 10 | 6–10 |
3. Bränsle Gas Typ
Olika bränslegaser kräver olika spetskonstruktioner eftersom deras förbränningsegenskaper - flamtemperatur, värmeavgivningshastighet och syre-till-bränsleförhållande - varierar avsevärt. Acetylen producerar den hetaste lågan av alla vanliga bränslegaser, brinner vid mellan 5 600 ° F och 5 800 ° F, och ger de kortaste förvärmningstiderna för skärning och mejsling. Det är dock det dyraste bränslealternativet och får aldrig användas vid tryck som överstiger 15 psi, eftersom det blir instabilt över det tröskelvärdet. Propan och naturgas brinner vid lägre temperaturer (cirka 4 250 °F för propan) och kräver längre förvärmningstider, men de är betydligt mer kostnadseffektiva för uppvärmning med stora volymer och uppvärmning av stora ytor. Spetsar designade för alternativa bränslegaser har ytterligare förvärmningsöppningar för att kompensera för den lägre flamtemperaturen.
4. Borrningstyp: Cylindrisk vs. Divergent
Geometrin hos skärsyrehålet - den centrala kanalen genom vilken högtryckssyre färdas - har en stor effekt på skärprestandan för tjockare material. Cylindriska borrspetsar är standarden för manuell skärning och maskinskärning av tunnare material (1/8 till 3/8 tum) och fungerar optimalt vid ungefär 40 psi vid brännarens inlopp. Divergerande borrspetsar, som blossar utåt mot utgången, upprätthåller en överljudsström av högre kvalitet över ett större avstånd från munstycket - vilket gör dem till det föredragna valet för plattor som är tjockare än 3/8 tum. Divergerande borrspetsar arbetar vid högre tryck, typiskt 75 till 100 psi, men ger snabbare skärhastigheter och lägre syreförbrukning per fot snitt jämfört med cylindriska borrspetsar vid motsvarande tjocklek.
Underhåll av Oxy skärspets och vanliga problem
En skärspets i dåligt skick är en av de vanligaste orsakerna till frustrerande klippkvalitetsproblem, även när alla andra parametrar är korrekt inställda. Regelbunden inspektion och rengöring av spetsar är avgörande för konsekvent prestanda.
Spetsrengöring bör utföras med lämplig spetsrengöring - en uppsättning trådfilar i storlek som är anpassade till öppningens diametrar. Endelade spetsar kräver ett annat rengöringsmedel än tvådelade spetsar. Rengöringsprocessen innebär att försiktigt köra filen av lämplig storlek genom varje öppning för att avlägsna kolavlagringar och stänk utan att förstora hålet. Överrengöring eller användning av en fil som är för stor skadar öppningens geometri, vilket permanent försämrar spetsens prestanda.
Vanliga problem med skärkvalitet och deras troliga spetsrelaterade orsaker inkluderar följande. En rundad övre kant på snittet orsakas av överdriven förvärmning - vanligtvis från en överdimensionerad spets eller överdrivet bränslegastryck. Draglinjer som vinklas bakåt på snittytan indikerar otillräckligt skärsyretryck eller en spets som är för liten för materialtjockleken. En grov, ojämn snittyta med överdriven slaggvidhäftning pekar på en smutsig eller skadad spetsöppning, felaktig körhastighet eller förorenad syretillförsel. När dessa symtom uppträder, inspektera och rengör spetsen innan du justerar gastrycket, eftersom tryckjusteringar inte kan kompensera för fysisk spetsskada.
Sticksvetsning vs MIG: Förstå kärnskillnaden
Sticksvetsning — formellt känd som Shielded Metal Arc Welding (SMAW) — och MIG-svetsning (Metal Inert Gas Welding, även kallad Gas Metal Arc Welding eller GMAW) är de två mest använda bågsvetsningsprocesserna i världen. Båda skapar en svets genom att generera en elektrisk ljusbåge som smälter en förbrukningsbar elektrod och basmetallen för att bilda en smält fog. Men hur varje process uppnår detta, och de villkor under vilka var och en utmärker sig, skiljer sig väsentligt åt.
Vid stavsvetsning kläms en belagd elektrod — "pinnen" — fast i en elektrodhållare och ansluts till en strömkälla. När ljusbågen brinner, bränns flussmedelsbeläggningen på elektroden av för att skapa en skyddsgas som skyddar den smälta svetsbassängen från atmosfärisk förorening, samtidigt som ett slaggskikt bildas över den kylande svetsen. Vid MIG-svetsning matas en solid trådelektrod automatiskt och kontinuerligt från en spole genom en svetspistol, medan en separat tank med skyddsgas - vanligtvis argon, CO₂ eller en argon-CO₂-blandning - levereras genom pistolmunstycket för att skydda svetsbadet. Ingen flussmedelsbeläggning används och ingen slagg produceras.
Den grundläggande praktiska skillnaden är denna: stavsvetsning är mer bärbar, mer tolerant mot svåra ytor och utomhusförhållanden, och lägre i initialkostnad; MIG-svetsning är snabbare, renare och ger svetsar av högre kvalitet i kontrollerade miljöer. Ingen av processerna är universellt överlägsna – det rätta valet beror helt på applikationen.
Stick Welding vs MIG: En Head-to-Head-jämförelse
| Kategori | Sticksvetsning (SMAW) | MIG-svetsning (GMAW) |
|---|---|---|
| Utrustningskostnad | Lägre — enkel installation, färre komponenter | Högre — trådmatare, bensintank, regulator krävs |
| Inlärningskurva | Lätt att starta, svårare att bemästra (båglängdshantering) | Enklaste bågprocessen att lära sig; konsekvent trådmatning hjälper nybörjare |
| Svetshastighet | Långsammare — elektroden måste bytas ut ofta | Snabbare — kontinuerlig trådmatning, minimal stilleståndstid |
| Svets renhet | Slagg och stänk kräver eftersvetsning och slipning | Minimal slagg; liten eller ingen rengöring efter svetsning behövs |
| Användning utomhus | Utmärkt — självskärmande, opåverkad av vind | Dåligt utomhus — vinden stör skyddsgastäckningen |
| Ytförberedelse krävs | Minimal — kan svetsa över rost, färg och frässkal | Hög — ren, ren metall krävs för kvalitetsresultat |
| Metalltjocklek Range | Bäst på 1/8" och tjockare; inte lämplig för tunt ark | Fungerar på material så tunt som 26-gauge upp till tjock platta |
| Bärbarhet | Mycket bärbar — kompakt, ingen bensintank krävs | Mindre bärbar – gasflaska och trådmatare ger mer volym |
| Bästa applikationerna | Konstruktionsstål, fältreparation, rörledning, tung utrustning | Fordon, tillverkningsbutiker, produktionsmiljöer |
Där varje process vinner: Real-World Application Scenarios
Sticksvetsning: Valet för utomhus-, tungt och underhållsarbete
Sticksvetsningens självskyddande elektrod innebär att vind och drag inte äventyrar svetskvaliteten - en avgörande fördel på byggarbetsplatser, utomhusrörledningar och reparationsarbeten inom jordbruket. Processen hanterar rostiga, målade eller frässkalade ytor mycket bättre än MIG, vilket avsevärt minskar tiden som ägnas åt ytbehandling innan svetsningen påbörjas. För konstruktionsstålarbeten, reparation av tung utrustning och svetsning av rörledningar är stavsvetsning fortfarande den professionella standarden i många industrier. Den djupa bågpenetrationen som kan uppnås med stavsvetsning gör den särskilt effektiv på tjockare sektioner av stål och gjutjärn. Bärbarhet av utrustning är en annan stor fördel: en stavsvetsare kan bäras till en avlägsen arbetsplats utan behov av en separat gasflaska, vilket gör den till det enda praktiska valet för verkligt avlägsna fältreparationer.
MIG-svetsning: Valet för hastighet, renhet och tunna material
I en kontrollerad verkstad eller produktionsmiljö är MIG-svetsning nästan alltid det mer produktiva valet. Den kontinuerliga trådmatningen eliminerar behovet av att stoppa och byta elektroder med några tums mellanrum, vilket dramatiskt ökar tiden för att faktiskt lägga svetssträngen jämfört med stilleståndstiden som krävs vid stavsvetsning. MIG producerar svetsar med minimalt stänk och utan slagg, vilket innebär att färdiga delar kräver lite eller ingen slipning eller rengöring innan de går till nästa produktionssteg. För biltillverkning, plåtbearbetning och möbeltillverkning – applikationer där svetsutseende och tunna materialförmåga spelar roll – är MIG genomgående den föredragna metoden. Det anses också allmänt vara den enklaste bågsvetsningsprocessen för nybörjare att plocka upp, eftersom den automatiska trådmatningen bibehåller en mer konsekvent båge än den manuellt styrda elektrodlängden som krävs vid stavsvetsning.
När ska man använda båda
Professionella svetsare och tillverkningsverkstäder underhåller ofta båda processerna. Ett vanligt arbetsflöde innebär att man använder MIG för produktion av stora volymer av standardkomponenter i verkstaden, och byter till sticka för fältreparationer, konstruktionsarbete på befintliga strukturer eller något jobb där skyddsgasleverans är opraktisk. Det mest effektiva tillvägagångssättet för svetsanskaffning och utbildning är att behandla stick och MIG som kompletterande verktyg snarare än konkurrerande alternativ — var och en täcker den andras begränsningar, och tillsammans hanterar de praktiskt taget hela spektrumet av metallförbindningskrav.
Kostnadsöverväganden: Initial investering kontra långsiktig effektivitet
Sticksvetsning vinner konsekvent på initialkostnad. En grundläggande stavsvetsare som lämpar sig för seriöst arbete finns tillgänglig för betydligt mindre än en motsvarande MIG-uppställning, som inte bara kräver själva svetsaren utan också en trådmatarmekanism, en skyddsgasflaska, en regulator och ett förråd av trådspolar. För enstaka hobbyanvändning, små reparationsjobb eller budgetbegränsade operationer är sticksvetsningens nedre inträdesbarriär en verklig fördel.
Kostnadsbilden skiftar för produktionsmiljöer med hög volym. MIG-svetsningens snabbare färdhastigheter, lägre arbetstid per svets och minimala kostnader för rengöring efter svets kan kompensera den högre initiala utrustningsinvesteringen relativt snabbt. Den kontinuerliga trådmatningen innebär också att en MIG-operatör spenderar mer tid på svetsning och mindre tid på att flytta om, byta elektroder och rengöra slagg - vilket direkt leder till högre produktivitet per timme. För industriella köpare och svetsentreprenörer som tar på sig stora tillverkningskontrakt, motiverar den långsiktiga kostnadseffektiviteten för MIG-svetsning ofta det högre kapitalkravet i förväg.
Förbrukningskostnaderna följer ett liknande mönster. Stickelektroder är billiga individuellt men förbrukas i en takt som inkluderar den tid som inte är svetsad för att byta dem. MIG-tråd och skyddsgas representerar en högre återkommande kostnad per enhet, men kostnaden per tum-svets i en högproduktionsmiljö är ofta konkurrenskraftig när arbetseffektiviteten räknas in. Beslutet mellan stick och MIG bör alltid ta hänsyn till den totala ägandekostnaden – utrustning, förbrukningsvaror, arbete och städningstid – snarare än enbart inköpspriset.