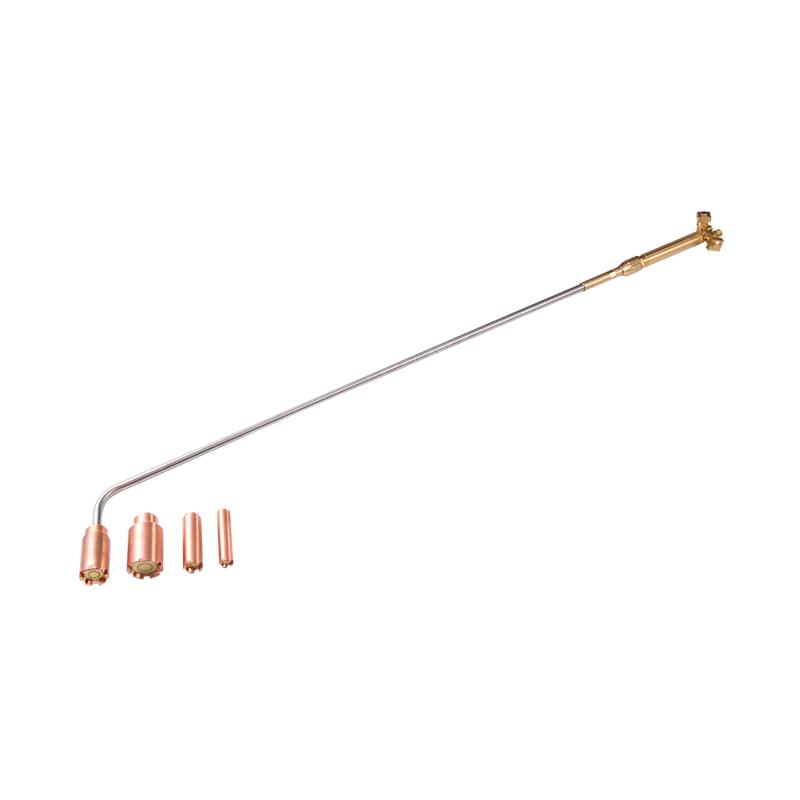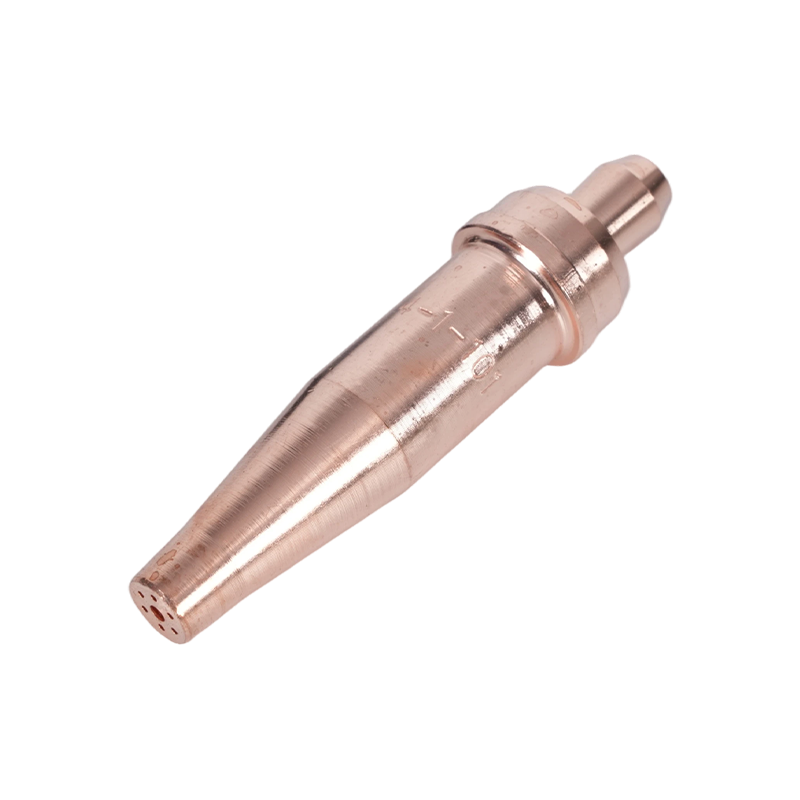
Ett #1-tips, ungefär 28 psi syre och 4 psi acetylen, tar isär en 6 mm mjuk stålplåt på några sekunder. Kör samma ficklampa på 25 mm plåt utan att röra någonting och snittet stannar halvvägs, snittet vidgas och det slutar med att någon slipar tillbaka kanten till tolerans.
Ingenting om operatören förändrades. Oxy-acetylenskärning är en av få metallbearbetningsprocesser där inställningsbeslut - spetsstorlek, gastryck, avstånd och färdhastighet - avgör mer av resultatet än handen som håller facklan. Vägledningen nedan täcker inställningssekvensen, val av spets och tryck, flamjustering, säkerhetshårdvara och de hårdvaruval som gör skärningarna repeterbara.
Där skärkvaliteten faktiskt bestäms
Tre variabler styr skärningen: syrgasstrålehastighet vid spetsen, förvärmningsvärmetillförsel och körhastighet. Två av de tre låses in innan lågan tänds, varför en ficklampa som "skär dåligt" vanligtvis har ett inställningsproblem snarare än ett operatörsproblem.
- Spetsmynningens skick och storleksinställd jethastighet. En spets som har brotschats, tappats eller körts med fel tryck för sin storlek tappar hastighet och lämnar den klassiska grova, urtvättade snittet.
- Regulatorinställningar ställer in förvärmning och skärande syreflöde. Lågt syretryck ger långsamma, ofullständiga skärningar; för högt tryck skapar turbulens, en bred skärp och hårt slagg.
- Körhastigheten är den enda variabeln som justeras live under skärningen. Dra linjer vinklade 10 till 15 grader bakom vertikalen betyder att hastigheten är ungefär rätt; nästan vertikala fördröjningslinjer betyder för långsamma, och tillplattade fördröjningslinjer betyder för snabbt.
Setup Sequence: Order of Operations
Arbeta igenom samma sekvens varje gång. De flesta klagomål om en "defekt ficklampa" går tillbaka till ett överhoppat steg här snarare än till själva ficklampan.
- Inspektera före anslutning: sprucken eller svullen slangmantel, skadat spetssäte, sliten ventilpackning.
- Knäck varje cylinderventil kort för att blåsa ut damm, stäng den sedan igen.
- Montera regulatorerna och dra åt inloppsmuttrarna med en skiftnyckel av rätt storlek, aldrig en tång eller en rörtång.
- Installera tillbakaslagsavledare eller backventiler för omvänd flöde vid regulatorutloppen eller brännarinloppen, beroende på vad din platskod kräver.
- Anslut slangarna till rätt tapp och kontrollera att kopplingarna är det högra vänster- eller högergängade paret.
- Öppna cylinderventilerna långsamt. Öppna inte mer än ett och ett halvt varv på en acetylencylinder så att den snabbt kan stängas av.
- Ställ in arbetstryck med brännarventilerna öppna och stäng dem sedan.
- Läcktesta varje fog med tvålvatten eller läckagedetektionsvätska. Aldrig med en låga.
- Tänd med gnistslag, inte engångständare eller tändsticka.
Spetsval och gastryck
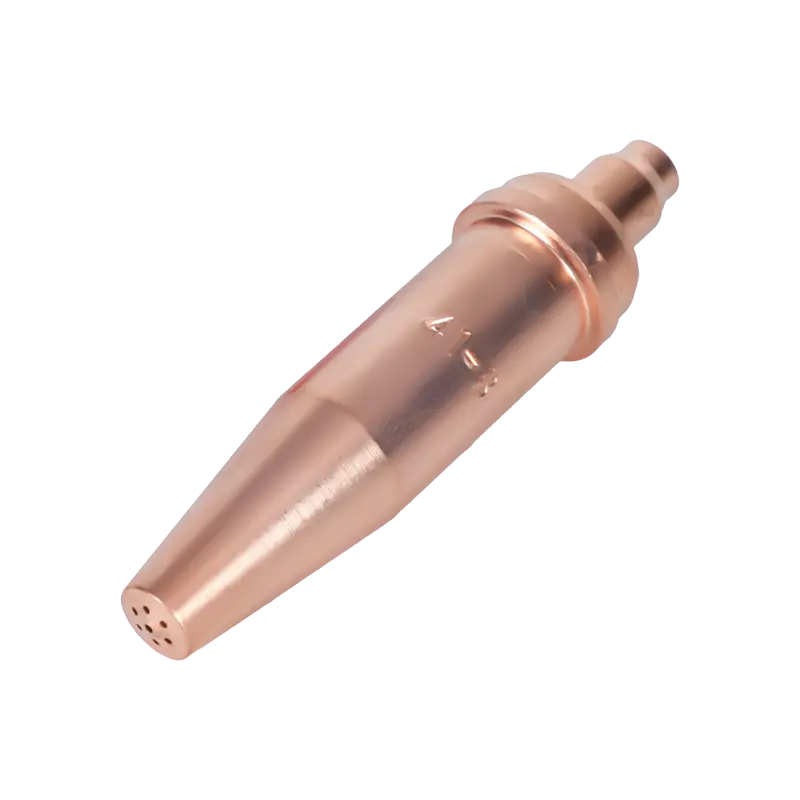
Spetsstorleken anpassas till plåttjockleken först, och allt annat följer av det. En spets klassad för 6 mm kan inte tvingas genom 25 mm genom att höja trycket; öppningen kommer helt enkelt inte att passera tillräckligt med syre, och det extra trycket förvandlas till turbulens som eroderar snittytan.
Regionmönster spelar lika stor roll. En spets som passar en ficklampa i amerikansk stil kommer inte att sitta korrekt på en ficklampa med australiensiskt eller brittiskt mönster även när tråden ser nära ut. Tvådelade propanspetsar ger ytterligare en skillnad: förvärmnings- och skärmunstycken är separata, så de är inte utbytbara med acetylenspetsar i ett stycke.
| Plåttjocklek | Typisk spetsstorlek | Syretryck | Acetylentryck | Praktisk anmärkning |
|---|---|---|---|---|
| 3 till 6 mm | 0 eller 1 | 20 till 25 psi | 3 till 5 psi | Snabb resa, kort förvärmning |
| 6 till 12 mm | 1 eller 2 | 25 till 30 psi | 4 till 6 psi | Jämn hastighet, även draglinjer |
| 12 till 25 mm | 2 eller 3 | 30 till 40 psi | 5 till 8 psi | Långsammare resa, se upp för slagg |
| 25 till 50 mm | 3 eller 4 | 40 till 50 psi | 7 till 10 psi | Pierce i tallrikskanten |
| 50 till 100 mm | 5 eller 6 | 50 till 60 psi | 8 till 12 psi | Högt syreflöde, tvåstegs förvärmning |
När snittet är igång, justera från diagrammet i stället för bort från det. En rundad övre kant med slagg svetsad till botten betyder vanligtvis att syretrycket är för högt eller att färden är för långsam. En mjuk, gummiaktig slagglinje och ett ofullständigt genombrott betyder vanligtvis att trycket är för lågt eller att resan är för snabb.
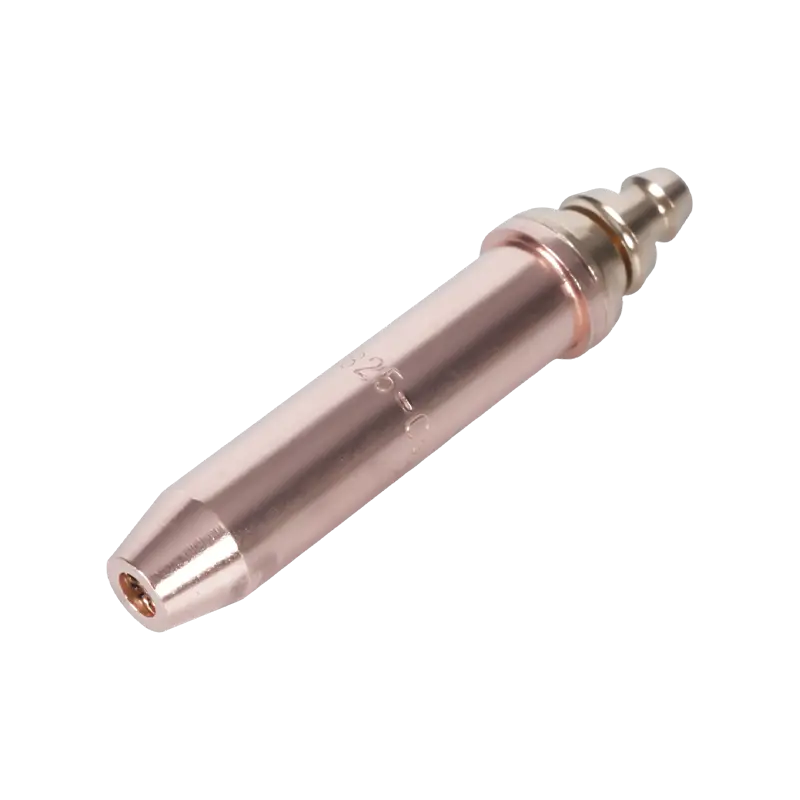
Spetsvård är den billigaste prestandauppgraderingen som finns. Rengör öppningar med rätt spetsrengöringsmedel, aldrig en borr eller svetstråd, och byt ut spetsar vars förvärmningshål har blivit ovala eller vars säte är repad. Vår guide till val av skärbrännare, inställningar och underhåll täcker städrutiner och felsökning mer i detalj.
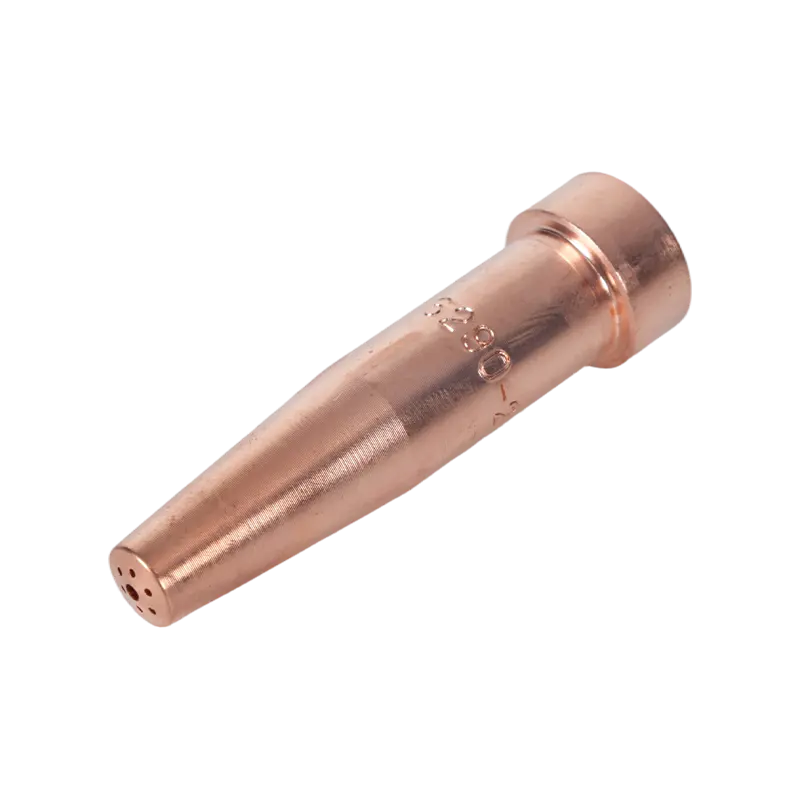 Acetylen-skärspets i 6290-serien för brännare i amerikansk stil Denna acetylenskärspets passar A735- och A623-brännare och täcker 1–300 mm stål; användbar för tunnplåts- och piercingarbeten där acetylen fortfarande är att föredra. Visa produkt →
Acetylen eller propan
För 20 mm plåt och uppåt vinner propan vanligtvis på kostnaden per meter snitt. För tunnare plåtar, håltagning och eventuellt hårdlödnings- eller uppvärmningsarbete förblir acetylen det bästa bränslet.
- Acetylen brinner varmare i syre, nära 3 100 grader Celsius, och förvärms snabbare, vilket passar tunnplåt, håltagning och svetsning.
- Propan har en lägre flamtemperatur men ett större värmehölje som håller på tjocka sektioner, och det är billigare per cylinder och säkrare att lagra.
- Acetylen är instabilt över ungefär 15 psi, så acetylentrycket förblir lågt och cylinderventilregeln spelar roll.
- Propan förbrukar märkbart mer syre för samma snitt, så syrgaspåfyllning blir den huvudsakliga driftskostnaden.
- De två bränslena behöver olika tips. Att byta dem ändrar lågans form, förvärmningstid och skärkvalitet.
Flamjustering och skärteknik
Tänd acetylen först, tillsätt sedan syre tills den inre könen är ljus, skarpt definierad och rundad i spetsen. Den neutrala lågan är vad de flesta skärdiagram antar. En oxiderande låga med en kort, spetsig kon skär vissa stål snabbare men sliter på spetsar och oxiderar snittytan; en uppkolande låga med en lång fjäder tillför kol och saktar ner skärningen, så den hålls vanligtvis för specifika uppvärmningsjobb.
För spetsen till plattan vid ungefär 90 grader, förvärm startpunkten till en matt körsbärsröd, öppna sedan skärsyrespaken helt och gå iväg. Håll avståndet stadigt på 3 till 5 mm. Att rida spetsen på plattan överhettar den och tvättar ur snittet. För fasade snitt, luta brännaren i färdriktningen och lätta på hastigheten något så att fasningen förblir rak.
Säkerhetshårdvara som hör till varje installation
Återslagsavledare och backventiler för backflöde är de två föremål som oftast saknas i en ficklampa som har varit i drift i flera år. En backventil stoppar gasen att strömma bakåt; en tillbakaslagsspärr stoppar också en flamfront som färdas tillbaka ner i slangen mot regulatorn och cylindern. Skyddar vid regulatorns utlopp skyddar slangen och cylindern, medan avledaren vid brännarens inlopp skyddar operatörsänden. Många webbplatskoder kräver båda.
- Syre- och bränsleslangar är inte utbytbara; använd rätt kvalitet och färgkonvention för din region.
- Använd aldrig syrgas i stället för tryckluft för att rengöra eller blåsa ner.
- Ventilera arbetsområdet; acetylen, propan och syre förändrar alla sammansättningen av luften runt operatören.
- Håll brandvakt under den period ditt heta arbetstillstånd anger, vanligtvis 30 minuter efter den sista skärningen.
- Kontrollera slangarna för brännskador och sprickor varje skift; en slang som har blivit överkörd av en plåt är en läcka som väntar på att dyka upp.
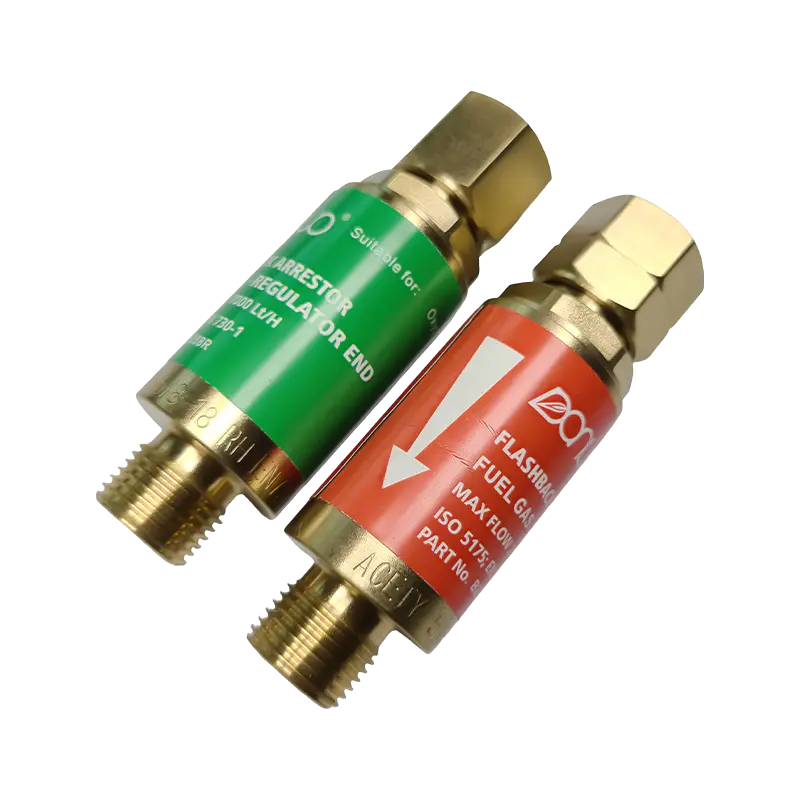 B288 Series Oxy-Acetylen Flashback Arrestor Ofta saknas från äldre facklor, denna avledare skyddar oxy-acetylensvetsning och skäruppsättningar från tillbakaslag och omvänt flöde, med oxygen- och gasmodeller. Visa produkt →
Matcha brännarens kropp och handtag till jobbet
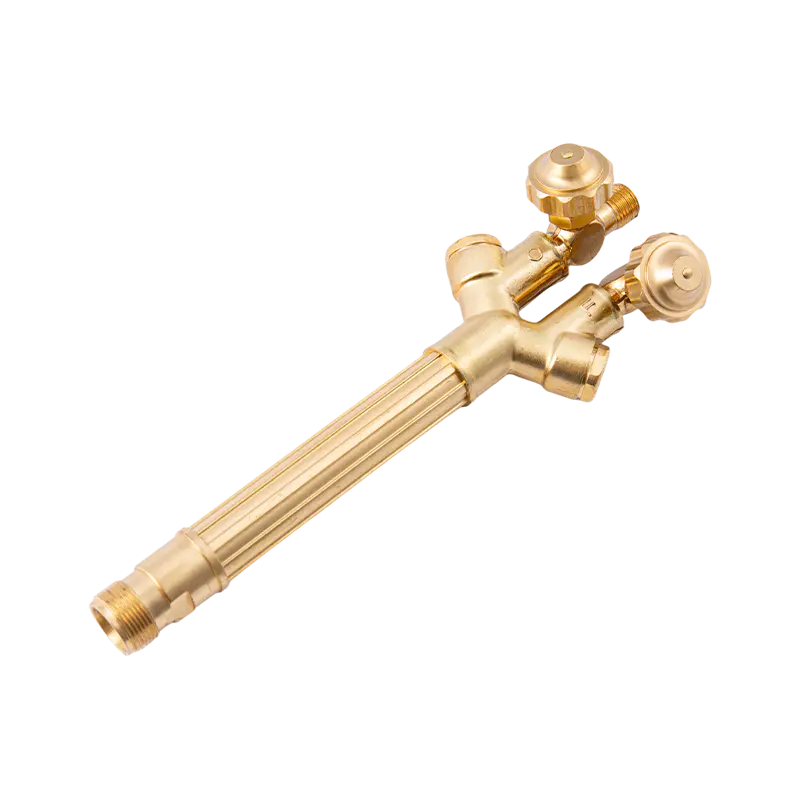
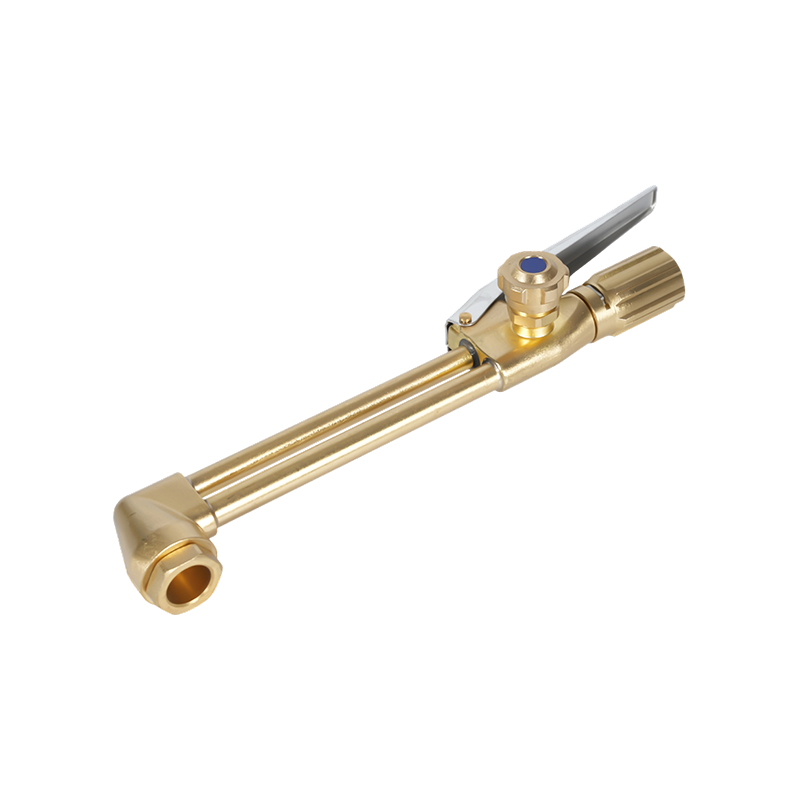
Facklans hårdvara klassificeras efter arbetsuppgifter: tung, medium och lätt. Ett kraftigt skärtillbehör med ett matchande handtag håller trycket och förblir svalt genom skärning av tjockplåtsproduktion. Ett lätt handtag gör samma jobb på plåt med mindre vikt i handen, men det överlever inte kontinuerligt arbete på 50 mm plåt.
Tre detaljer avgör om en ficklampa passar en befintlig installation. Regionmönstret avgör spets, fäste och handtagskompatibilitet, eftersom amerikanska, australiensiska, brittiska och japanska mönster använder olika sits- och gängstandarder. Formatet spelar också roll: kombinationer av fäste och handtag är billigare att underhålla eftersom endast den slitna delen byts ut, medan handfacklar i ett stycke är enklare för tillfällig användning. Materialet följer arbetspositionen, med mässingskroppar som motstår värme och slitage och håller gängorna bra, och aluminium hanterar skärande vikt för arbete över huvudet.
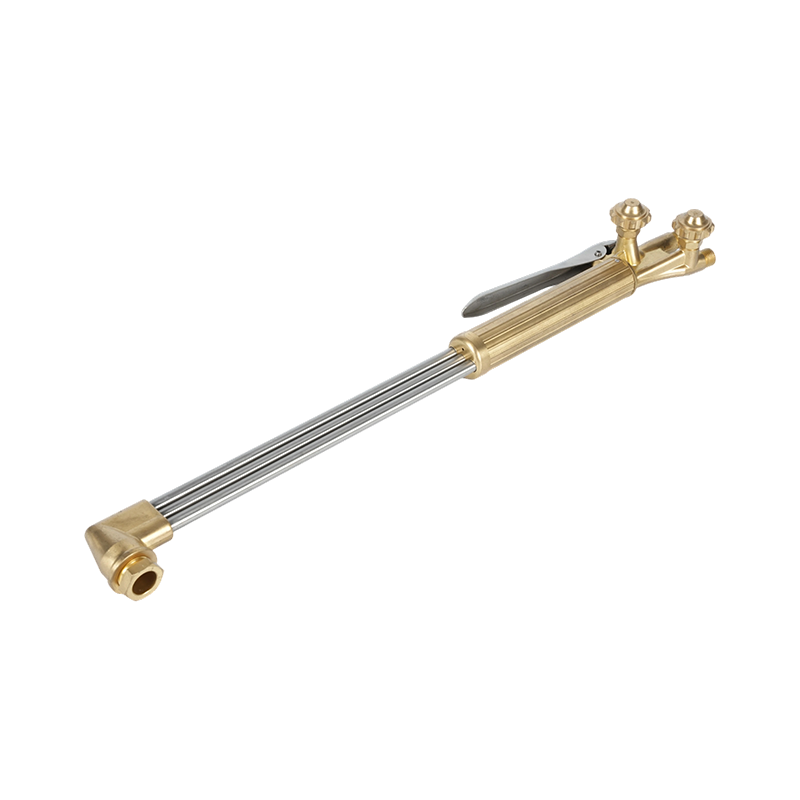 B400 Heavy-Duty Handhållen Syre Acetylen skärbrännare Kraftig handhållen ficklampa för acetylen- eller propanskärning upp till 300 mm, med tvårörsflöde och smidd mässingshuvud; kostymtillverkning, skeppsbyggnad och reparation. Visa produkt →
Inköp av facklor, tips och reservdelar
För distributörer och tillverkare handlar de praktiska frågorna om kontinuitet: kan samma spetsserie beställas om på två år, är säten och gängor konsekventa batch till batch, och kan reservdelar levereras under din egen etikett? En leverantör som driver material, formtillverkning, smide, bearbetning och testning internt kan hålla dessa toleranser, och kan även producera delar efter en kundritning när inget standardmönster passar en befintlig brännare.
Om du matchar tips och handtag till en befintlig flotta, eller planerar ett OEM-sortiment, skicka dina ritningar och gängspecifikationer genom vår kontaktsida och vi kommer tillbaka med närmaste standardmönster eller ett anpassat alternativ.