En skärbrännare som dyker upp i spetsen, en sektion som glider åt sidan, en spets som fortsätter att smälta ihop sig med plattan — dessa fel börjar vanligtvis inte i närheten av där de dyker upp. De börjar med ett diagram som visar formen på verktyget men inte gasens väg. Spåra syre och acetylen från cylinderventilen till skäröppningen och de flesta bänkproblem kan diagnostiseras på en minut, och reservdelar kan beställas utan gissningar.
Den korta versionen: på en standard tvåslangs oxi-acetylenbrännare, bränsle och syre går i separata ledningar hela vägen till mixern inuti skärtillsatsen, där de kombineras i det förhållande som spetsen var designad för. Skärsyrespaken öppnar en tredje, mycket större passage som går förbi blandaren helt. Allt annat på ritningen - regulatorer, avledare, nålventiler, spetsmutter - finns för att mäta eller skydda dessa tre flöden.
Gasvägen är diagrammet
De flesta verkstadsväggdiagram är sprängskiss: delar ordnade efter position. Ett arbetsdiagram är ett flödesschema. Följ den i ordning och varje komponent har exakt ett jobb.
- Acetylencylinderventil, öppnad inte mer än ett och ett halvt varv; syrgasflaskans ventil öppnad helt.
- Regulatorer, en per cylinder, sänker högt lagringstryck till ett lågt leveranstryck.
- Slangar, konventionellt röda för bränsle och gröna, svarta eller blå för syrgas, med vänstergänga på varje bränslegaskoppling så att de två inte kan bytas ut.
- Återslagsspärrar eller backventiler vid regulatorns utlopp, och ofta även vid brännarens inlopp.
- Facklans inloppskopplingar, sedan de två nålventilerna på handtaget.
- Blandaren, där förvärmt syre och bränslegas kombineras innan den går in i spetsen.
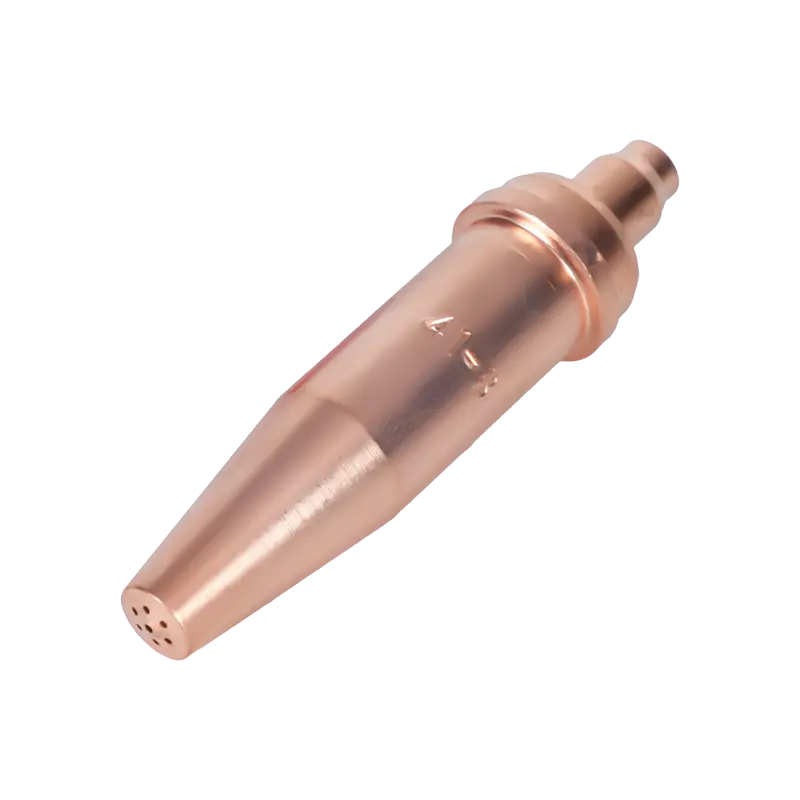
- Skärspetsen, där förvärmningsöppningar ringer en central skärsyreöppning.
| Komponent | Position i flödet | Vad ska verifieras |
|---|---|---|
| Regulator | Direkt på varje cylinder | Leveransmätaren läser av det avsedda lågtrycket, inte cylindertrycket |
| Slang | Cylinder till brännarens inlopp | Färgkodning, vänster bränslemutter, inga sprickor nära crimpen |
| Arrestator | Regulatoruttag eller brännarinlopp | Flödespilen är vänd mot facklan; element som inte är förorenat med olja |
| Nålventiler | Handtagskropp | Smidig gång, inget läckage förbi packningen, knoppar färgkodade |
| Blandare | Basen på skärtillbehöret | Rengör strålar, oskadade O-ringar, rätt typ för brännaren |
| Skärspak | Baksidan av fästet | Öppnas helt, snäpper igen, ingen krypning |
| Spets och mutter | Framsidan av bilagan | Säte fri från hack, korrekt spetsnummer, öppningar fria |
Två nummer i den kedjan är inte förhandlingsbara. Acetylentillförseltrycket bör hålla sig vid eller under 15 psig; ovanför att gasen blir instabil i slangen, och risken skiftar från obekvämt till genuint farligt. Slanghålet spelar också roll: 1/4 tum är normalt upp till ungefär spetsstorlek 5, medan 3/8 tum används på större spetsar så att den skärande syreströmmen inte svälts.
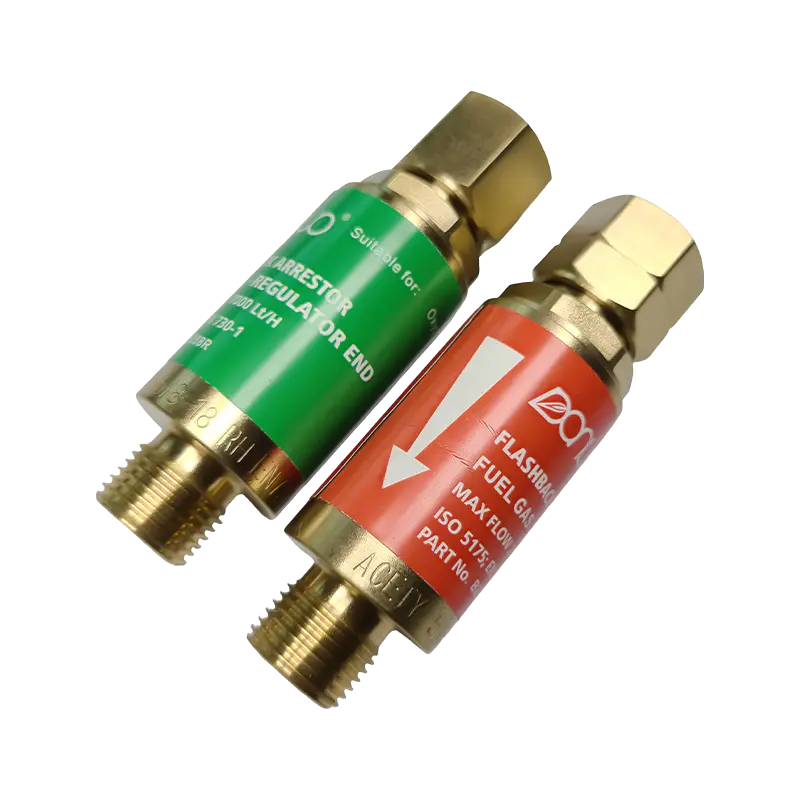 B288 Oxy-Acetylen Flashback Arrestor Series För oxy-acetylensvetsning och skärning erbjuder B288-serien syrgas- och bränslegasmodeller med flera gänganslutningar och tillbakaslags-/reversflödesskydd för brännaruppsättningar. Visa produkt →
Inuti handtaget och skärtillbehöret
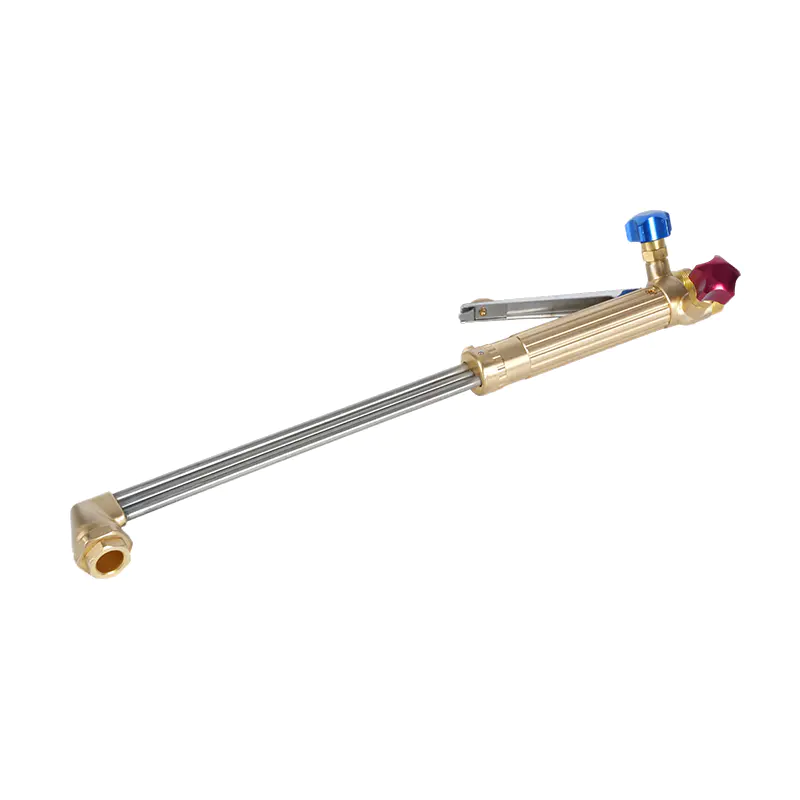
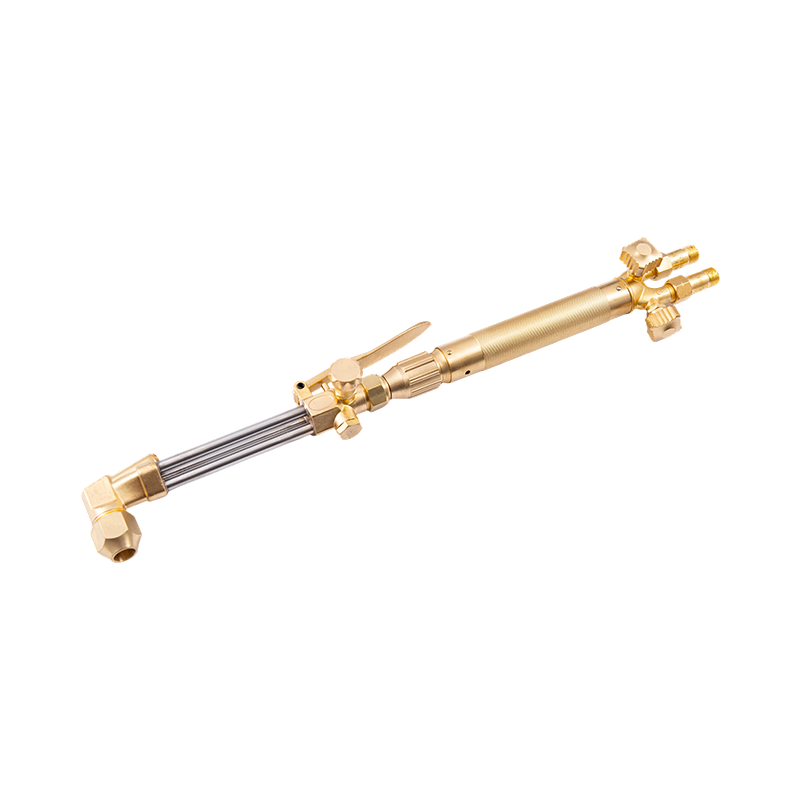
En tvådelad brännare delas i ett handtag och en skäranordning som förenar den med två rör och en kopplingsmutter. På de flesta konstruktioner håller handtaget ingen blandningskammare alls - det är ett par ventilkroppar med skaft, packningar och knoppar.
Nålventiler
Bränsle- och syrgasrattarna mäter förvärmer gasen och justeras tillsammans: öppna bränslet något, tänd det och tillsätt sedan syre tills den ljusa innerkäglan förkortas till en neutral låga. Diagram ritar vanligtvis dessa som två små cirklar. I praktiken är de bland de första delarna som byts ut, eftersom för hårt åtdragning gör att spindelns säte bryts och lågan slutar reagera på justering.
Mixer eller injektor
Sittande vid basen av tillbehöret, är mixern där ritningen tjänar sitt behåll. Liktrycksbrännare kombinerar de två gaserna vid liknande tryck. Injektorbrännare använder en liten syrestråle för att dra in bränslegas in i kammaren, vilket håller blandningen stabil när acetylentrycket sjunker. En sliten mixer dyker upp som en låga som ändrar karaktär när facklan lutar, eller ett hopp på baksidan.
Skärande syrgasspak
Spaken öppnar en ventil som släpper in en högvolym syreström rakt in i mitten av spetsen, förbi blandaren. Den ska öppnas helt och stängas skarpt. En spak som kryper ger en ojämn kant och en överdimensionerad skärp utan någon annan uppenbar orsak.
Spetsmutter och säte
Muttern klämmer fast ett avsmalnande säte mot en matchande avsmalning på spetsen. Detta är en metall-till-metall tätning, inte en gängtätning. Ett enda hack på sätet låter syre blöda in i förvärmningskanalerna och skapar det välbekanta klagomålet att spetsen fortsätter att poppa oavsett hur ventilerna är inställda.
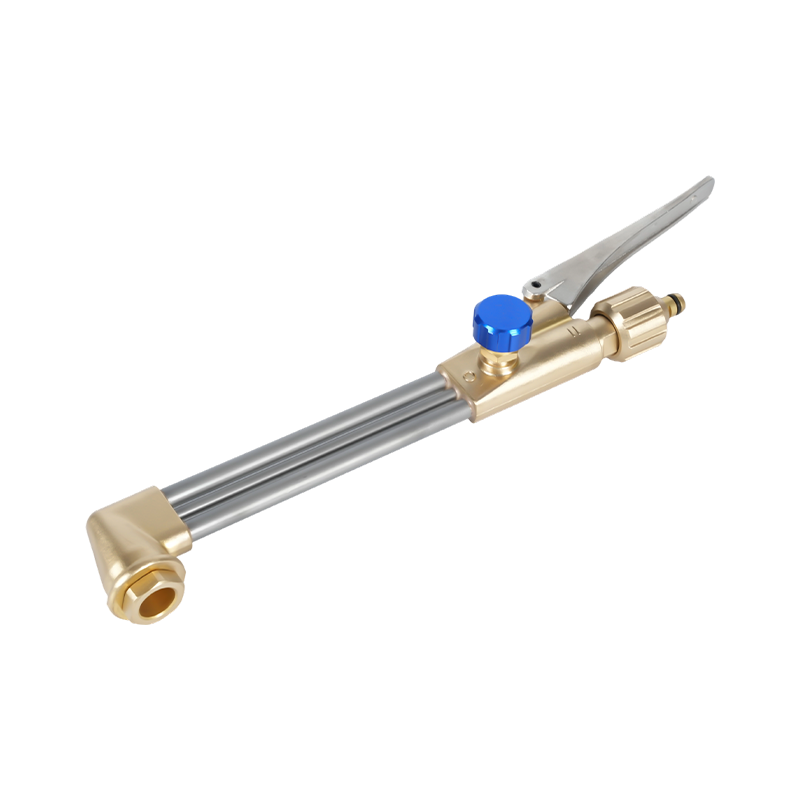
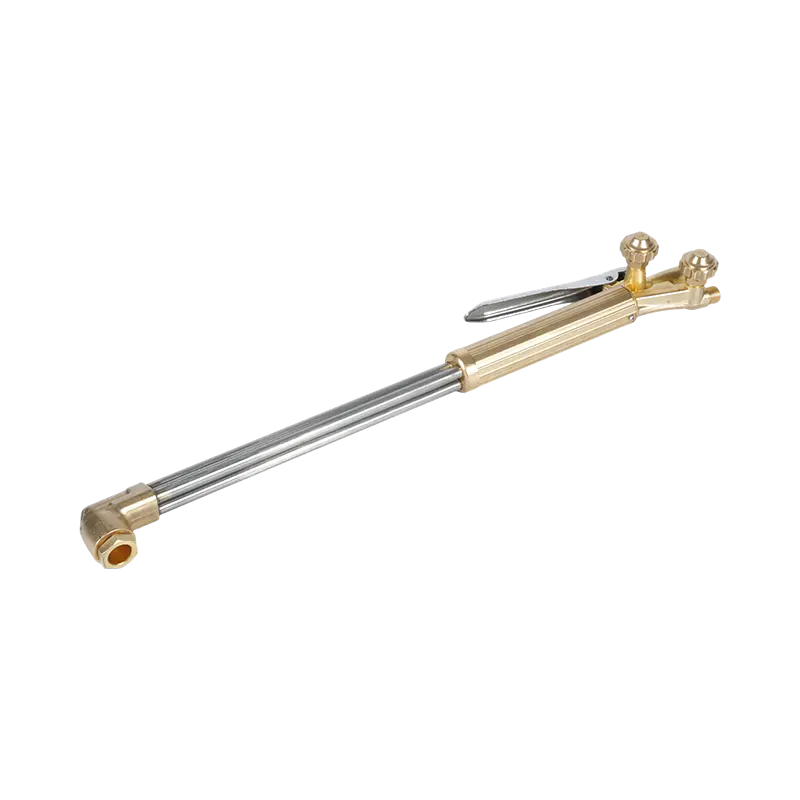
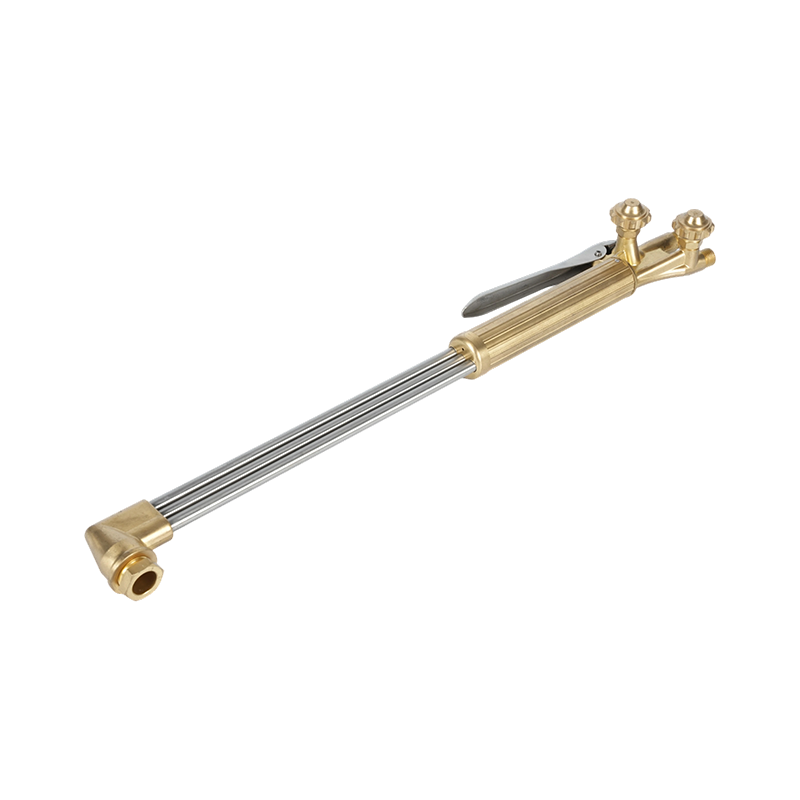 B400 Heavy-Duty Handhållen Oxygen Acetylen Skärbrännare Handhållen ficklampa med två rör för krävande skärning upp till 300 mm, kompatibel med acetylen och propan och 1502/1503 munstycken för tungt tillverkningsarbete. Visa produkt →
Hur spetsen ser ut i tvärsnitt
Zooma in och diagrammet blir en liten sammansättning: en sexkant eller räfflad kropp, ett avsmalnande säte, en ring med förvärmningsöppningar - vanligtvis fyra till sex, fler i stora storlekar - och en central skäröppning. Tipsnumret är stämplat på kroppen, och det numret styr hela installationen.
Att skära smälter inte. Förvärmningslågorna höjer en fläck av stål till dess antändningstemperatur, ungefär 870 °C (1 600 °F), och syrgasstrålen oxiderar sedan järnet och spränger oxiden ur snittet. Det är därför som förvärmningsöppningens tillstånd är viktigare än de flesta operatörer förväntar sig: ett delvis blockerat hål gör att ena sidan av snittet blir kall, och skäret kröker sig bort från linjen.
Matchande spetsstorlek, tjocklek och tryck
Publicerade diagram varierar beroende på tillverkare, bränslegas och spetsserier, men förhållandet är konsekvent: spetsantalet stiger med plåttjockleken, skärsyretrycket ökar med spetsnumret och körhastigheten sjunker.
| Plåttjocklek | Typiskt tipsnummer | Sänka syretrycket |
|---|---|---|
| 3 mm (1/8 tum) | 000 | 20–25 psig |
| 6 mm (1/4 tum) | 00 | 20–25 psig |
| 10 mm (3/8 tum) | 0 | 25–30 psig |
| 20 mm (3/4 tum) | 1 | 30–35 psig |
| 25 mm (1 tum) | 2 | 35–40 psig |
| 50 mm (2 tum) | 3 | 40–45 psig |
| 100 mm (4 tum) | 5 | 45–55 psig |
Två praktiska anteckningar. Propanspetsar bär större förvärmningspassager och förbrukar mer syre än acetylenspetsar av samma antal, så ett diagram skrivet för ett bränsle är ogiltigt för det andra. Och varje tryck i något diagram mäts vid regulatorn genom en given slanglängd; vid körningar som är mycket längre än 25 fot, lägg till lite tryck och kontrollera lågan igen innan du skyller på spetsen.
Fyra detaljer som ritningen vanligtvis utelämnar
- Placering av arresterare. Regulatorändskydd skyddar cylindrarna; backventiler i brännaren skyddar operatören. Många diagram visar det ena och inte det andra. På en upptagen bänk passar båda.
- Tips standoff. Den inre konen ska sitta 1,5 till 3 mm från plattan. Kontakt överhettar spetsen och startar en pop-cykel som ingen ventiljustering kommer att härda.
- Drag och blyvinkel. Draglinjer lutar med färdriktningen, och en 10 till 15 graders ledning kompenserar för tjockare plåt. Ett diagram som visar en perfekt vertikal skärning visar ett ideal, inte ett resultat.
- Rengöring av öppningar. Förvärmningshål rengörs med en spetsrengörare av rätt storlek, aldrig en borr. Borrning tar bort doseringskanten och tar bort spetsen.
Gashanteringsdisciplin hör hemma på samma ritning. Vår guide till säkerhetsåtgärder vid användning av en skärbrännare täcker läckagetestning, belysningssekvens och avstängning i den ordning de ska ske.
Specificering av en ficklampa mot diagrammet
När flödet är tydligt blir köpbesluten enklare. Tre frågor avgör det mesta. Vilken arbetsklass kräver arbetet - tungt, medium eller lätt, reflekterat i väggtjocklek, ventilskaft och smidd mässing kontra aluminiumhandtag? Vilken regional standard följer tipparna och sätena, eftersom amerikanska, australiensiska, brittiska och japanska mönster inte växlar? Och vem levererar förbrukningsvaror – spetsar, muttrar, O-ringar och avledarelement – om fem år?
För köpare som köper från en tillverkare fungerar diagrammet som ett specifikationsblad. En leverantör som kan smida, bearbeta och montera internt kan hålla toleranser på säteskonan och blandarmunstycket, de två egenskaper som mest påverkar skärkvaliteten. Vår egen produktion i Ningbo omfattar formtillverkning, smide, ytbearbetning, CNC-bearbetning och inspektion under ett tak, med ungefär två decennier inom svets- och skärverktyg, och vi bearbetar till kundritningar när ett standardmönster inte passar.
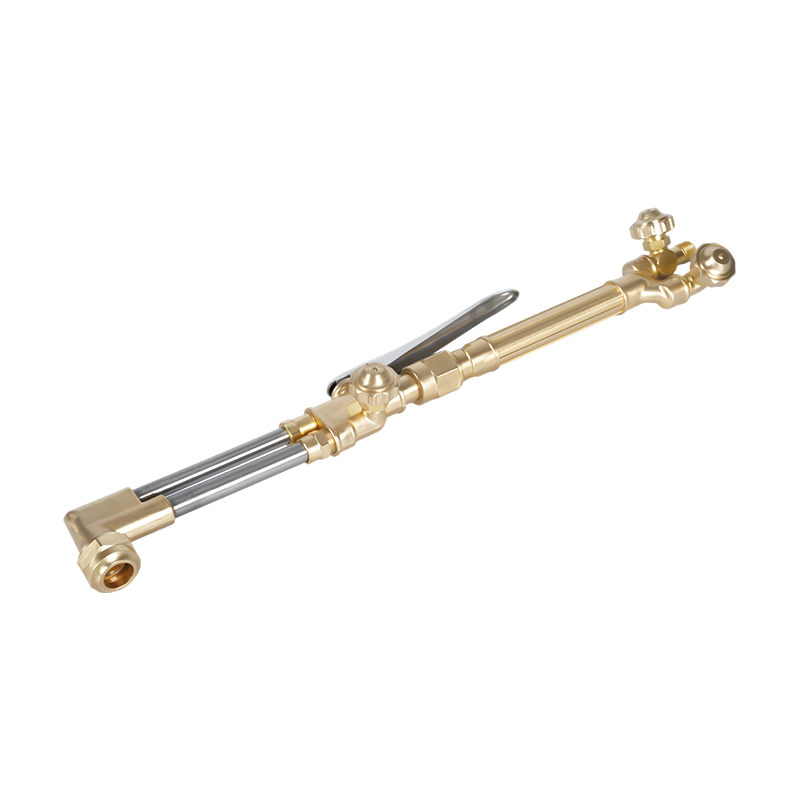 A217 Oxy-acetylen/propan Heavy Duty skärbrännare Kraftig sats med A212 skärtillbehör och A211 handtag, klassad till 200 mm och kompatibel med oxyacetylen eller propan för industriell skärning, hårdlödning och uppvärmning. Visa produkt →
Om du matchar en ficklampa till en befintlig slang, regulator och spetsinventering, skicka ritningen eller artikelnumren via vår kontaktsida och vi kommer att bekräfta sätestyp, gängform och spetskompatibilitet innan offert.
Skriv ut diagrammet och anteckna det sedan: skriv de faktiska regulatortrycken, spetsnumret du använder på varje plåttjocklek och datumet då avledaren senast inspekterades. En ritning som bär dina egna siffror slutar vara en affisch och börjar bli ett installationsblad — och nästa gång ett klipp går ojämnt är svaret vanligtvis en rad bort.