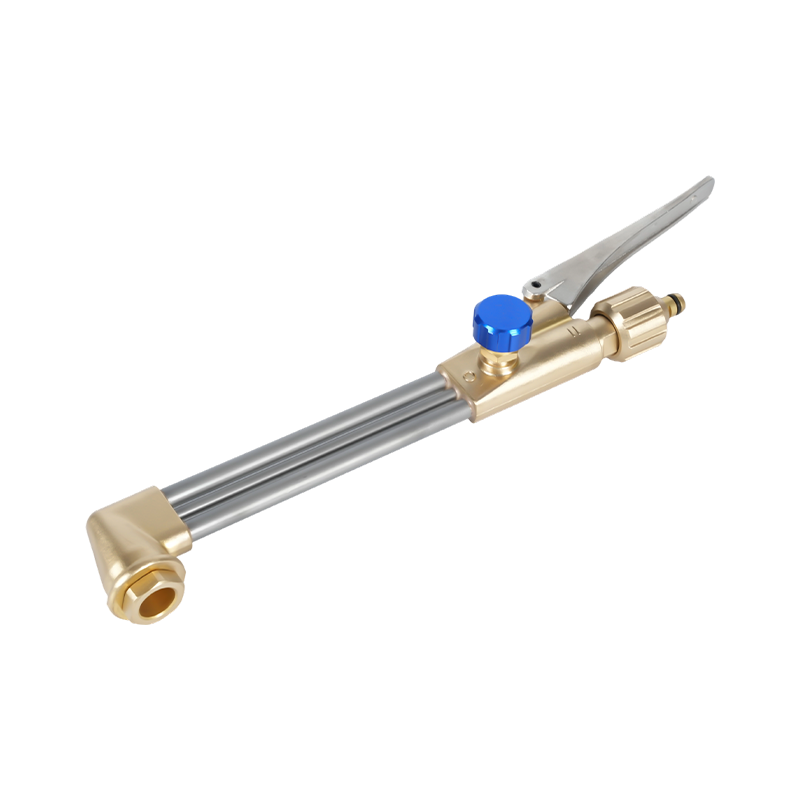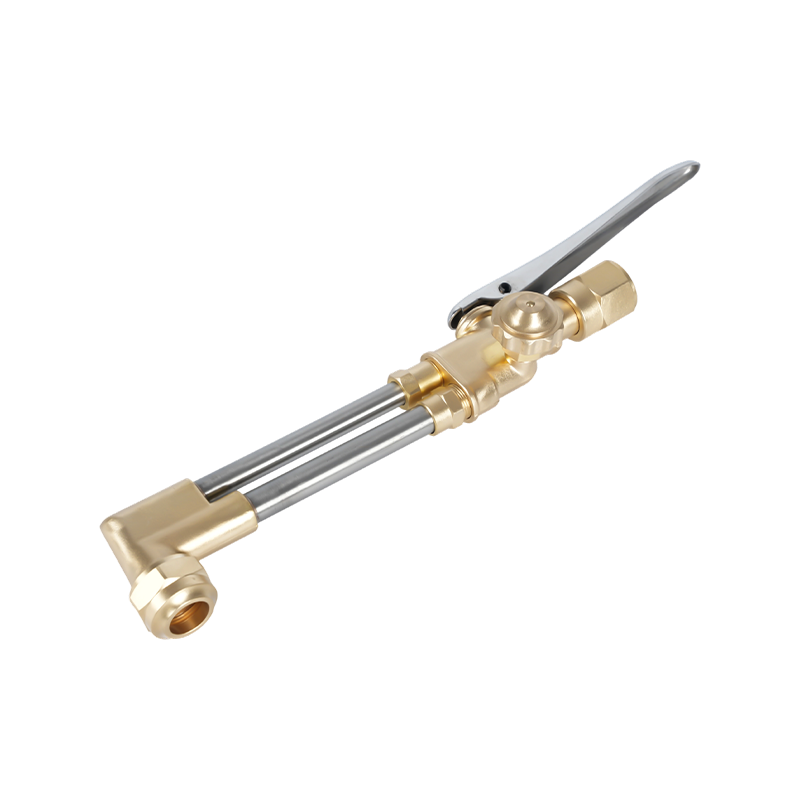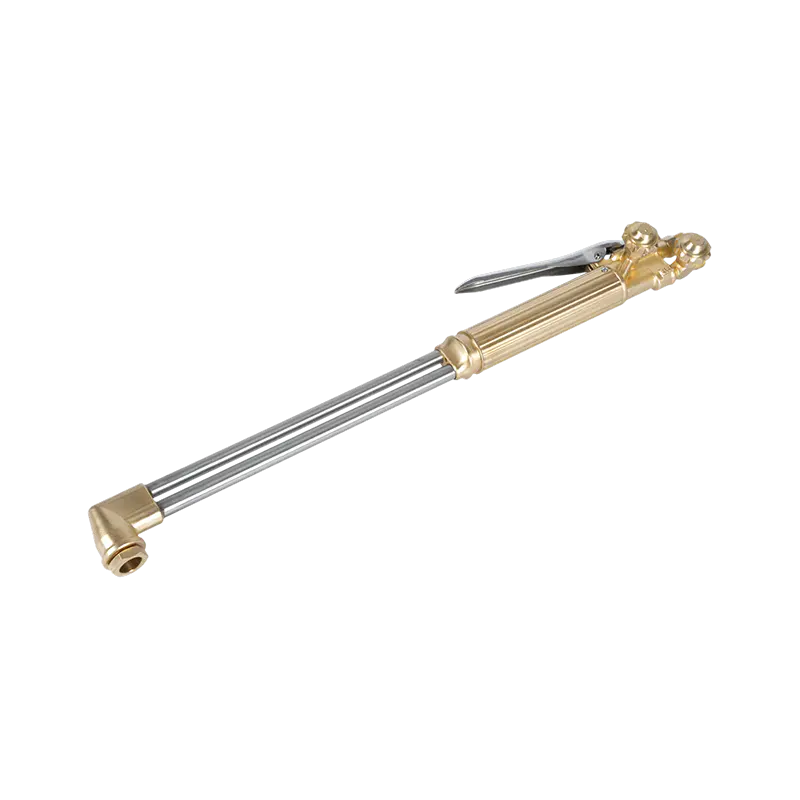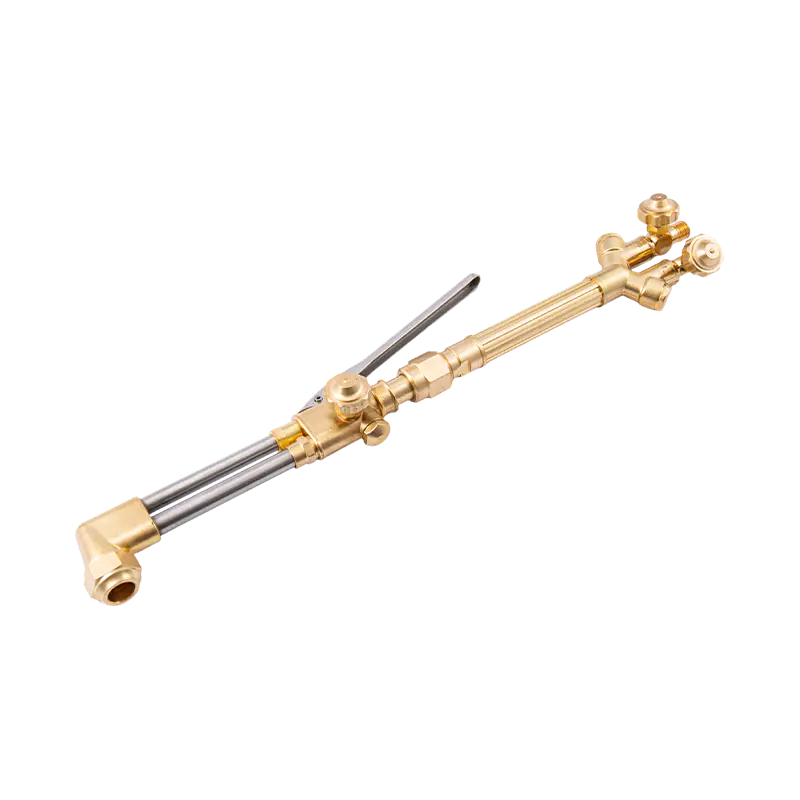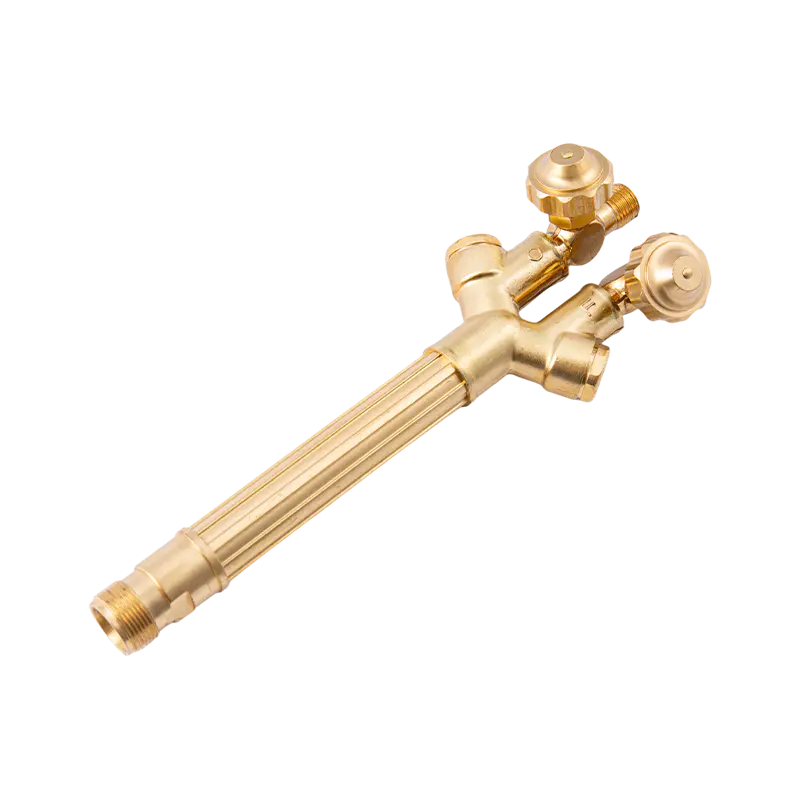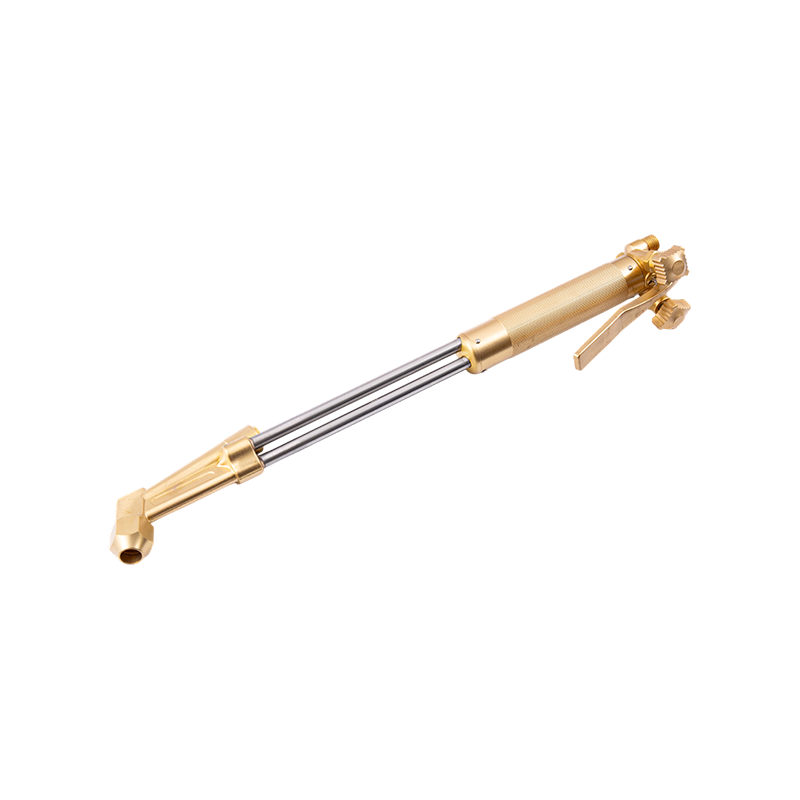
Tre fel står för de flesta dåliga oxyacetylensnitt: en spets som är för stor för plattan, regulatortryck inställt av minnet istället för av ett diagram, och en anslutning som läcker precis tillräckligt för att dra lågan av neutral. Handtagsmärket, slangens färg och hur brännaren hålls spelar mycket mindre roll än de tre. Så sekvensen nedan följer den ordning ett set faktiskt går ihop på bänken: hårdvara, tryck, läckagetest, låga, skär.
Detta är en praktisk genomgång av ett acetylenset med två slangar som matar ett skärtillbehör, arrangemanget som finns i tillverkningsbutiker, reparationsplatser och skrotupplag. Oxy-propan använder samma brännarkropp med olika spetsar och något olika tryck; där de två skiljer sig åt är det flaggat.
Montera handtaget och tillbehöret före något annat
Trä på skärtillbehöret på handtaget för hand tills det sitter på plats, sätt sedan fast det med en skiftnyckel på plattorna, aldrig på rören. Två detaljer avgör om den skarven beter sig: de passande sätena måste vara rena och torra, och tätningarna måste matcha ficklampsfamiljen. Att blanda ett tillbehör i australiensiskt mönster med ett handtag i amerikanskt mönster ger en fog som ser tät ut och läcker i samma ögonblick som trycket kommer.
Vilken familj du äger är stämplad på handtaget eller fästet. Amerikanska, australiska, brittiska och japanska mönster använder olika trådar och sitsvinklar och är inte utbytbara. Innan du beställer en reservdel, bekräfta mönstret, gasen som setet är klassad för och om handtaget är tungt, medium eller lätt. Att köra ett lätt handtag vid kraftigt tryck är en av de tysta orsakerna till flashback.
Kontrollera ventilerna härnäst. De ska svänga mjukt och sitta helt för hand; en ventil som behöver en tång för att stänga är en ventil som lämnas halvöppen. Blås beslagen rent med torr luft eller syre, aldrig med munnen och aldrig med något oljigt.
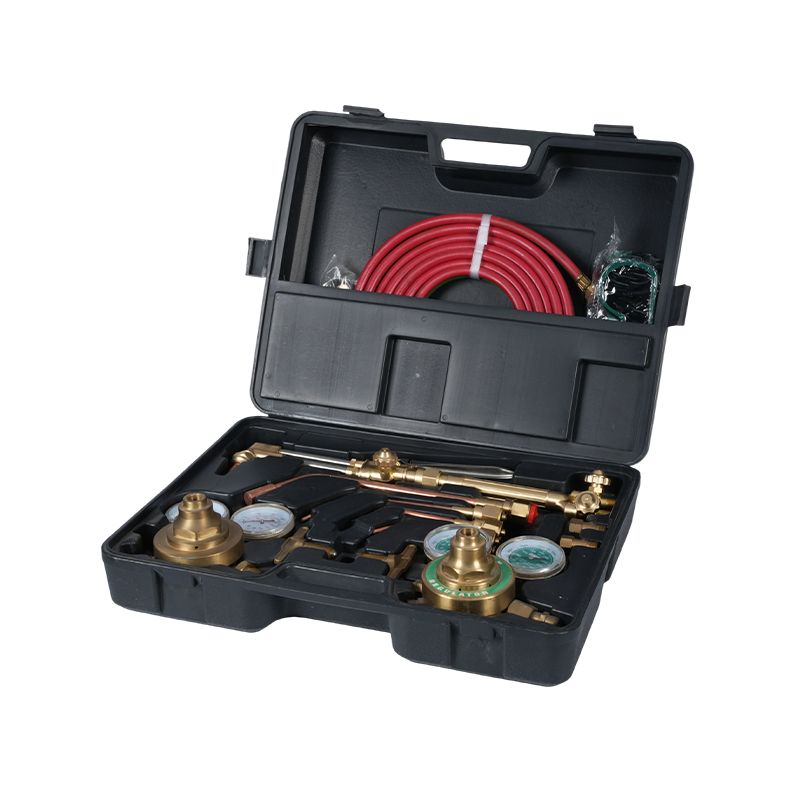 A217K Heavy Duty Oxy-Acetylen skärbrännare Set Ett kraftigt skär-, svets- och värmesats med A211-handtag och A212-fäste, relevant vid kontroll av ventiler och inställning av regulatortryck före användning. Visa produkt →
Ställ in regulatortrycket med brännarventilerna stängda
Dra tillbaka båda regulatorskruvarna tills de vrider sig fritt, öppna sedan cylinderventilerna: acetylen inte mer än ett och ett halvt varv, syre hela vägen. Knäck varje brännarventil kort för att tömma slangen, stäng den, för sedan acetylenregulatorn till dess arbetsinställning och stäng brännarventilen igen innan du upprepar på syresidan. Att ställa in trycket medan gasen strömmar ger en avläsning som kollapsar i samma ögonblick som du tänder facklan.
Trycket är en funktion av spetsstorlek, inte av vana. Värdena nedan är typiska utgångspunkter för skärning av mjukt stål med en tvåslangs acetylensats. De är bara utgångspunkter, eftersom spetsgeometrin varierar mellan tillverkare och varje ficklampa bör i slutändan ställas mot sitt eget diagram.
| Plåttjocklek | Typisk spetsstorlek | Syretryck | Acetylentryck |
|---|---|---|---|
| 1/4 tum (6 mm) | 0 | 20-25 psi | 3-5 psi |
| 1/2 tum (12 mm) | 1 | 25-30 psi | 4-6 psi |
| 3/4 tum (20 mm) | 2 | 30-35 psi | 5-7 psi |
| 1 tum (25 mm) | 3 | 35-40 psi | 6-8 psi |
| 2 tum (50 mm) | 5 | 45-55 psi | 8-10 psi |
Två hårda gränser sitter bakom dessa siffror. Acetylen blir instabilt över ungefär 15 psi i en slang eller brännare, vilket är anledningen till att bränslemätare sällan läser högre, och varför leveranstryck snarare än cylindertryck är vad du ställer in. Syre har ingen gräns på brännarsidan vid dessa värden men har en vid regulatorsätet: ingen olja, inget fett, inga smorda verktyg någonstans på syresidan.
Läcktesta varje led innan den första lågan
Stäng båda brännarventilerna, trycksätt båda ledningarna och borsta tvålvatten på cylinderanslutningarna, regulatorutloppen, slangkopplingarna och handtag-till-fästet. Inga bubblor är passermärket. Ett stående trycktest är en användbar andra kontroll: notera båda mätaravläsningarna, vänta två minuter, läs dem igen. En krypande nål betyder att gas flyr ut någonstans nedströms även om tvålen missade den.
Slangar förtjänar samma uppmärksamhet. Röd för bränsle, grön eller svart för syre, med vänstergänga på bränslesidan så att de två inte kan bytas av misstag. Leta efter sprickor nära crimpen och ta bort alla slangar som har krossats, bränts eller färgats med olja; en slang som har absorberat olja är en brandväg, inte en slang.
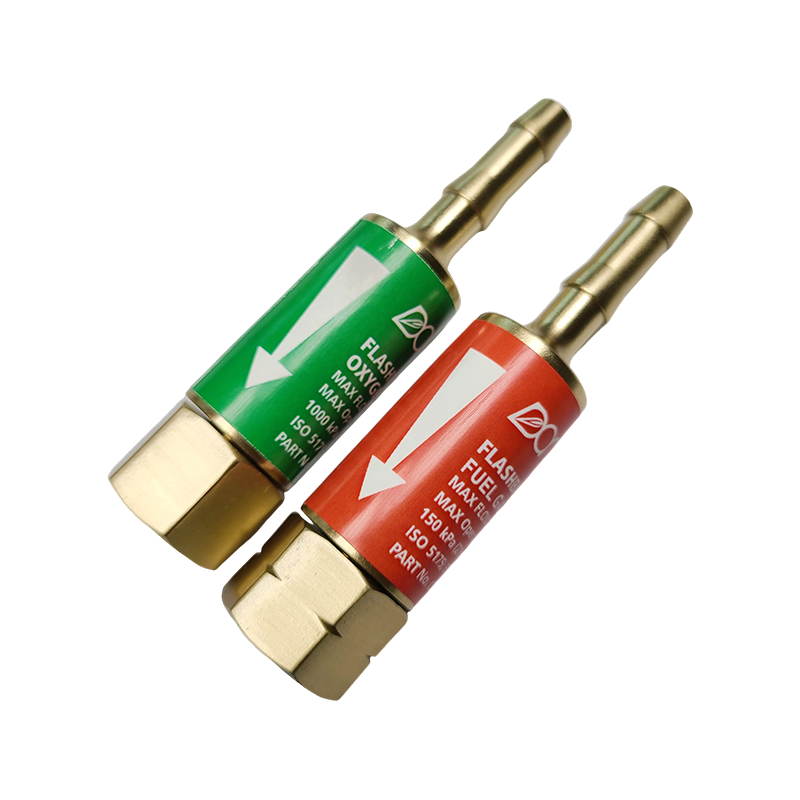
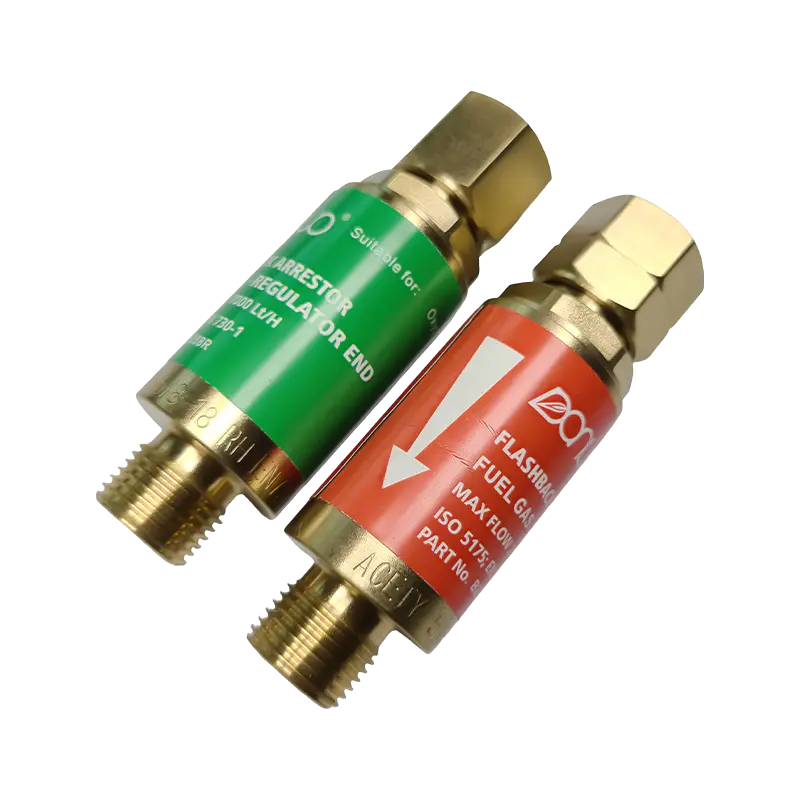 B288 Series Oxy-Acetylen Flashback Arresters Säkerhetskomponenter som förhindrar tillbakaslag och omvänt gasflöde, finns i flera gängade och gasmodeller för oxy-acetylenbrännare. Visa produkt →
Montera tillbakaslagsspärrar vid regulatorns uttag, eller kontrollera att setet redan innehåller dem. De är bland de billigaste komponenterna i systemet och de enda som hindrar en flamfront att färdas bakåt uppför en slang.
Ljus, justera till neutral, klipp sedan
Öppna acetylenbrännarens ventil cirka ett kvarts varv, tänd med en tändstift och öppna sedan syrgasventilen tills det fjäderlika yttre höljet försvinner in i en skarpt definierad inre kon. Det är en neutral låga. Tillsätt mer syre och konen förkortas och börjar väsa: en oxiderande låga som eroderar skärkanten och förkortar spetsens livslängd.
För att skära, förvärm tills stålet är körsbärsrött, öppna sedan syrgasskärspaken helt och kör med jämn hastighet. Avståndet är cirka 1/8 tum. För nära och spetsen överhettas; för långt och förvärmningen stannar. Ett snitt som behöver konstant återuppvärmning pekar vanligtvis på en spets som är för liten eller trycket som är för lågt, medan tung slagg och en rundad övre kant vanligtvis pekar på en överdimensionerad spets eller rörelse som är för långsam.
- Stäng bränsleventilen på brännaren.
- Stäng syrgasventilen på brännaren.
- Stäng båda cylinderventilerna.
- Öppna brännarventilerna för att tömma resttrycket och dra sedan tillbaka regulatorskruvarna.
Att lämna tryck i en slang över natten är hur slangar skadas och mätare slutar läsa fel nästa morgon.
Behandla spetsval som en del av installationen
Acetylenspetsar och propanspetsar är inte utbytbara. Öppningsgeometri och antal förvärmningshål skiljer sig åt, vilket är anledningen till att ett set som skär rent på acetylen kommer att kämpa på propan med samma spets monterad. Behåll en spets per tjockleksintervall istället för en spets för allt och rensa öppningen med en spetsrengöringsmedel innan du skyller på lågan.
En sliten spets återställs av en ren öppning och ett oskadat säte, inte av en större storlek. Om skärkvaliteten försvinner och trycken är korrekta, byt ut spetsen istället för att brotscha den; en brotschad öppning förlorar sin form och lågan slutar vara rund.
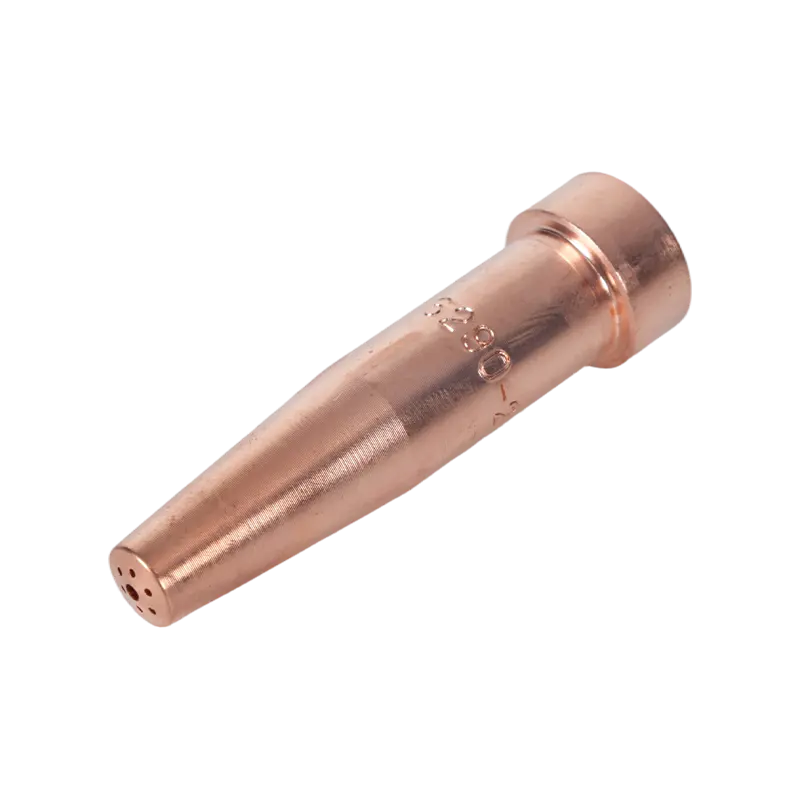 6290-serien Acetylen-skärspetsmunstycke Acetylen-skärspets för brännare i amerikansk stil, finns i modeller som täcker 1–300 mm ståltjocklekar och är relevant vid byte av slitna spetsar. Visa produkt →
Vad du ska bekräfta innan du köper ett set
Fyra frågor skiljer en fungerande outfit från en frustrerande: vilket regionalt mönster handtaget och tillbehöret använder, om spetsserien lagerförs lokalt i de tjocklekar du faktiskt skär, om avledare och backventiler ingår snarare än extra, och om handtaget är klassat för den arbetscykel som butiken kör. Ett kraftigt smidd mässingshandtag kostar mer än ett lätt aluminium och överlever en annan typ av arbetsvecka.
Det är också värt att kontrollera att säten, spetsar och handtag säljs separat från satsen. Ett set som bara kan repareras genom att byta ut hela outfiten är inte ett fynd till vilket pris som helst.
Besättningar som är nya inom oxy-fuel bör gå igenom avstängningsordern och testet med stående tryck innan de vidrör en skärspak; denna sammanfattning av säkerhetsåtgärder vid användning av en skärbrännare täcker flashback-varningsskyltar och skyddsutrustning. För att matcha ett handtag, fäste och spetsserier till ett specifikt plåtsortiment, eller för att diskutera ett försörjningskrav för privata märken, kontakt laget med din tjocklek, gastyp och regionala mönster.