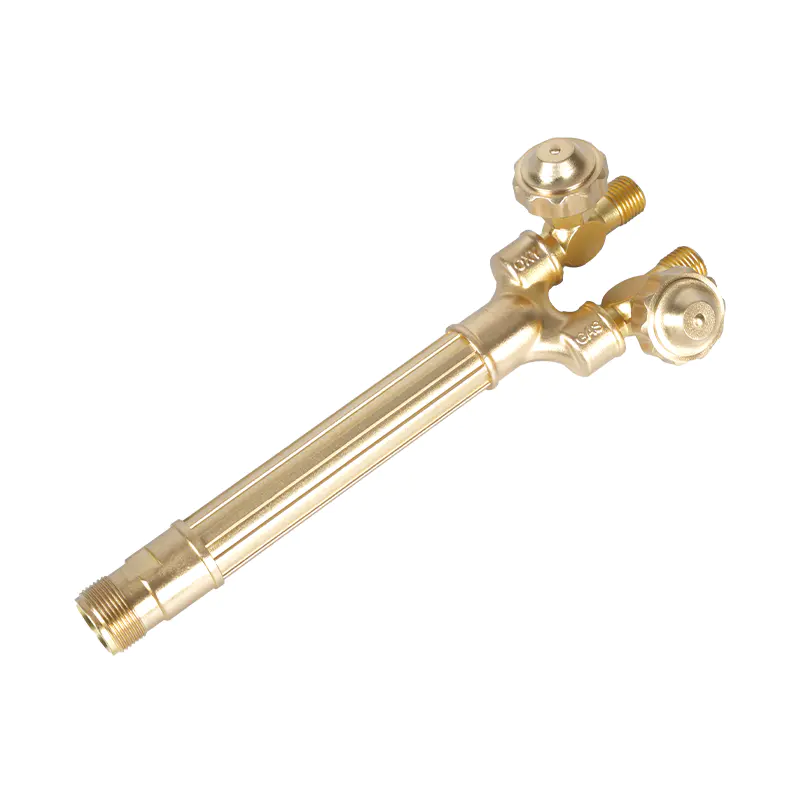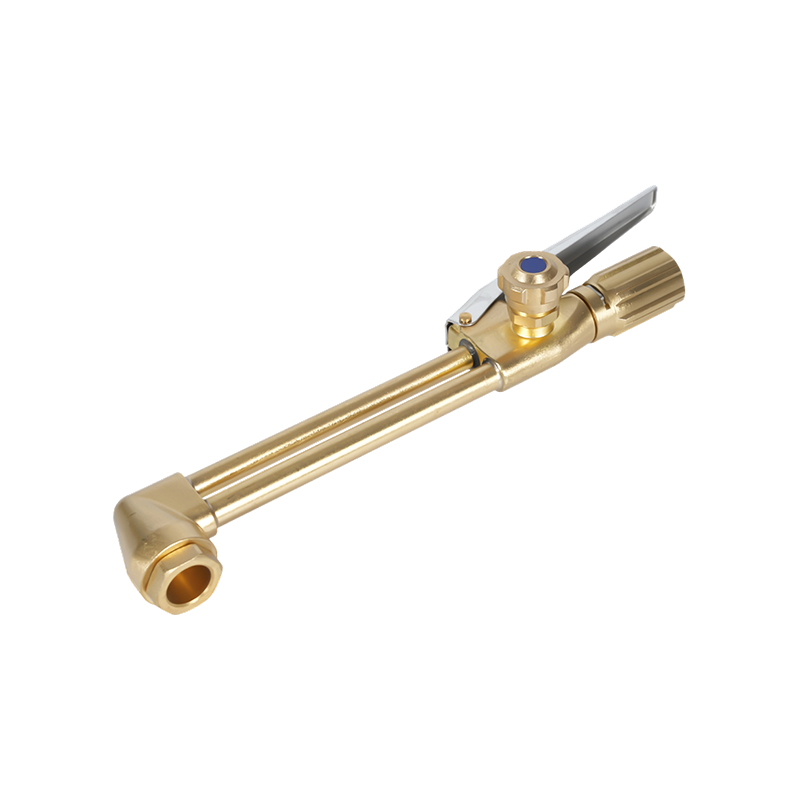
En svetsare plockar upp en brännare med en spets i storlek 2, tänder den, sätter vad som ser ut som en neutral låga och avslutar fortfarande skiftet med en skärkant som behöver slipas och en pärla som spricker längs tån. Trycken var enligt boken, plattan var ren och ingenting på mätaren såg fel ut. Det som drev var själva oxyacetylenflamman, lite för långt in i syre eller lite för långt in i acetylen.
Den korta versionen: lågan definieras av förhållandet syre till acetylen i spetsen, inte av regulatorsiffrorna enbart. Tre lågor kommer ut ur det förhållandet, neutrala, uppkolande och oxiderande, och var och en har en annan temperatur, en annan kemi på den smälta metallen och en annan uppsättning jobb som den gör bra. Lär dig att läsa konerna och de flesta skär- och svetsfel diagnostiseras före första passet.
Varför förhållandet betyder mer än mätaravläsningen
Acetylen som förbränns i rent syre når ungefär 3 200 till 3 500 °C (5 790 till 6 330 °F), varmare än propan, propen eller naturgas i samma ficklampa. Det rubriknumret gäller bara vid en blandning nära 1:1. Mata mer acetylen och lågan svalnar något medan den inre konen växer en fjäder av oförbränt kol. Mata mer syre och konen förkortas, lågan blir hårdare och fritt syre börjar angripa stålet.
En regulatormätare visar vad som finns tillgängligt vid inloppet, inte vad som kommer till mynningen. Slanglängd, spetsstorlek och en delvis blockerad spets förändrar leveransen. Det är därför varje ljudprocedur slutar med samma instruktion: justera visuellt, vid facklan, med lågan tänd och spela på verket.
De tre oxyacetylen lågorna sida vid sida
| Flamma | Syre till acetylen | Vad du ser | Typiskt arbete | Risk vid felaktig tillämpning |
|---|---|---|---|---|
| Neutral | Ungefär 1:1 | Två skarpt definierade koner, ljus vit-blå innerkon, ingen fjäder | Skärning och svetsning av mjukt stål, lödning med flussmedel, allmän uppvärmning | Låg risk; lätt oxidation på aluminium |
| Förkolning | Acetylenrik, runt 0,8 till 0,9:1 | Tre zoner: inre kon, vitaktig fjäder, yttre hölje; kan sota | Aluminium, nickellegeringar, gjutjärnsreparation, hårdbeläggning, högkolhaltigt stål | Kolupptagning, sot i skäret, hårda sprickkänsliga svetsar |
| Oxiderande | Syrerik, ca 1,2:1 eller mer | Kort, skarp, blekare innerkon, starkare sus, mindre hölje | Mässing och brons, mejsling, scarfing, en del snabb skärning | Avkolning, brända legeringselement, porösa svetsar, breda grova skär |
Behandla mittkolumnen som utgångspunkt. Två operatörer kan ställa in samma nominella förhållande och fortfarande se olika konlängder, eftersom spetsslitage och gasrenhet förskjuter den synliga gränsen. Konerna, inte siffrorna, är det verkliga instrumentet.
Neutral låga: baslinjen att bemästra först
Öppna acetylenen, tänd den och tillsätt sedan syre tills fjädern precis försvinner och två rena kottar finns kvar: en ljus innerkon och ett blekare yttre hölje. Inget väsande, inget sot, ingen ljusning i spetsen. Det är neutralt.
Det är lågan du faller tillbaka på eftersom den varken tillför kol eller strippar den. Skärning av mjukt stål, mest smältsvetsning, flusslödning och allmän uppvärmning sitter bekvämt i den. För skärning är neutral den säkra standarden. En lätt oxiderande låga skär snabbare, men skärväggarna blir grövre och eggen hårdnar, vilket kostar tid vid bearbetningsstadiet.
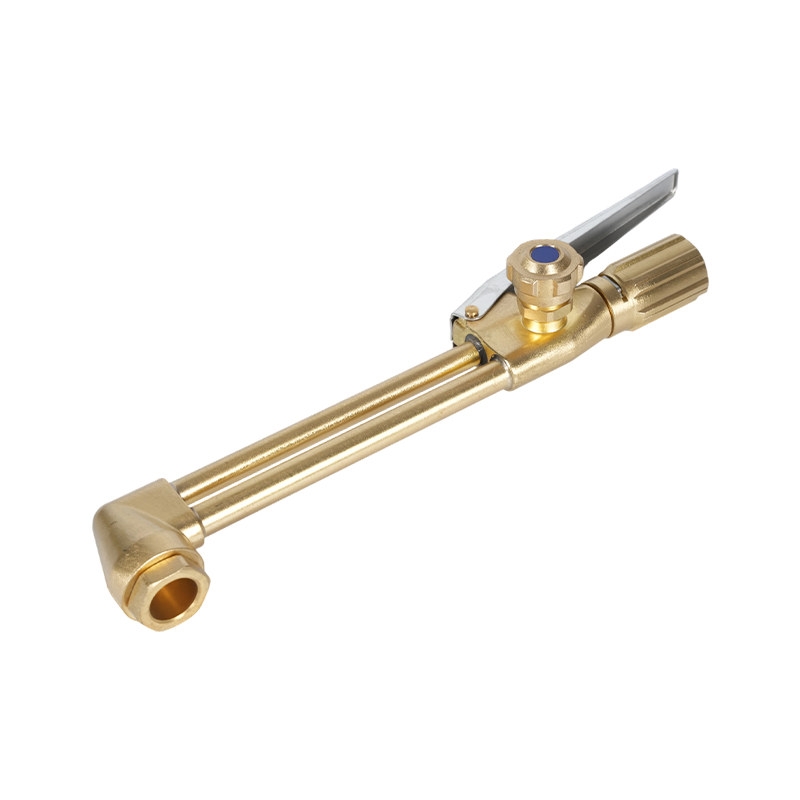
Bilagan har lika stor betydelse som inställningen. Ett tvådelat skärredskap som en A212 hanterar plåt från några millimeter upp till tung sektion på ett handtag, vilket håller förhållandet konsekvent mellan förare och skift.
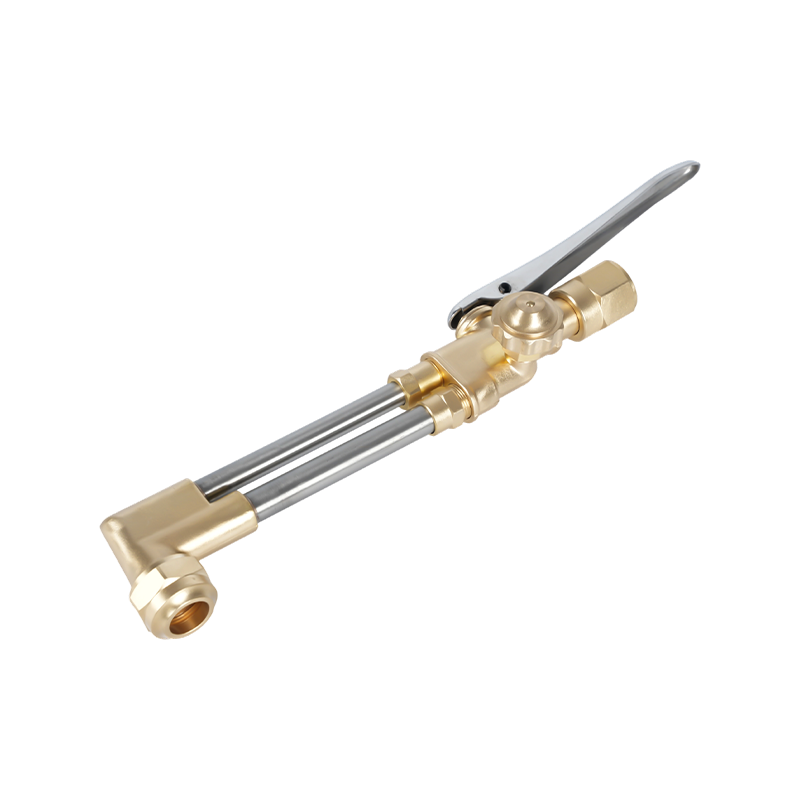 A212 Heavy Duty Skärtillbehör för Oxy Acetylen och Propan Smidd mässingskropp och ventiler i rostfritt stål ger hållbarhet för grov plåtkapning upp till 200 mm, med konsekvent prestanda över förare och skift. Visa produkt →
Om snittytan visar en smal, ren draglinje och en skarp överkant, var lågan nära neutral. Trasiga kanter och kraftigt slagg betyder vanligtvis att lågan var fel innan färdhastigheten var.
Förkolande låga: extra acetylen, extra omsorg
Öppna acetylenen en bråkdel förbi syret och en tredje zon dyker upp, en vitaktig fjäder som sitter mellan den inre könen och det yttre höljet. Den fjädern är oförbränt kol, och den gör två saker samtidigt: den sänker syrepotentialen vid poolen och den avsätter kol på metallen.
Om den används medvetet är den det rätta valet för aluminium, nickel och högnickellegeringar, gjutjärnsreparation och hårdbeläggning, där en milt reducerande atmosfär skyddar den smälta poolen. På kolstål och verktygsstål motverkar en kort fjäder kolavbränning under svetsning.
Fällan applicerar den på lågkolhaltigt stål eftersom det ser skonsammare ut. Kolupptagning härdar svetsen och gör den mer sprickkänslig, och sot som lämnas i en skärfår orsakar ofullständig sammansmältning vid nästa pass. Håll fjädern kort, inte längre än ungefär en och en halv gånger den inre konen, och torka av arbetsstycket om sot uppstår.
Oxiderande låga: kort, skarp och lätt att överdriva
Lägg till för mycket syre och den inre könen förkortas och skärps, sedeln höjs och det yttre höljet drar in. Många operatörer skapar denna låga av misstag när de öppnar syret för tidigt eller ställer in tryck över spetsdiagrammet.
Med flit hör den hemma på mässing och brons, där en oxiderande atmosfär dämpar zinkångning, och på mejsling och scarfing där aggressiv värme önskas. På stål är det frätande. Kol brinner ut ur ytskiktet, legeringselement oxiderar, och resultatet blir en porös svets med slagg fångad under kanterna. Ett granulärt grått skinn på det skurna ansiktet och ett skär bredare än vad diagrammet förutsäger är båda tecken på att blandningen har svängt för långt.
Ställa, läsa och stänga av lågan
- Inspektera spetsen: öppningen runt, sätet rent, O-ringarna intakta. Rengör med ett lämpligt spetsrengöringsmedel, aldrig en borr.
- Ställ in regulatortrycket från brännartillverkarens tipstabell, håll acetylen vid eller under 1 bar (ca 15 psi).
- Rensa båda ledningarna i en sekund eller två för att rensa luft och gammal gas.
- Öppna acetylenbrännarens ventil ungefär ett kvarts varv och tänd med en tändare, inte en tändare.
- Tillsätt syre tills fjädern försvinner, finjustera sedan på en skrotbit av samma stål.
- Anpassa för jobbet: en kort fjäder för uppkolningsarbete, en kortare kon för oxiderande arbete.
- Stäng av acetylen först, sedan syrgas, lufta sedan ledningarna och stäng cylinderventilerna.
Två vanor förhindrar de flesta överraskningar. Kontrollera först lågan igen efter varje spetsbyte eller slangåterkoppling, eftersom leveransen ändras. För det andra, ha en testkupong av det faktiska materialet i närheten; en låga som ser perfekt ut i det fria kan läsa väldigt olika mot en kylsänkande platta.
Hårdvara som håller lågan repeterbar
Lågan är bara lika stabil som de delar som matar den. Ett slitet spetssäte drar luft förbi gängan, en svullen O-ring ändrar blandningen mellan pass och en felaktig spets och fäste ändrar förhållandet för alla som tar upp ficklampan. På en produktionsbänk visas den variansen som inkonsekvent skärbredd långt innan någon misstänker gasen.
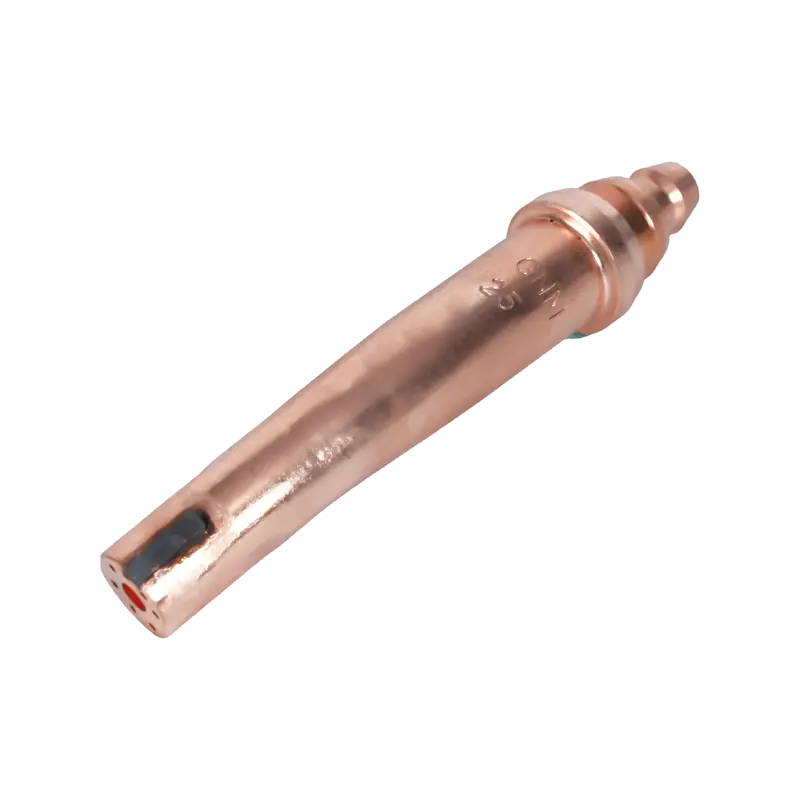
Acetylenspetsar är dimensionerade efter öppning och efter arbetsuppgifter. En serie för allmänt bruk som 1101 täcker de vanliga plåttjocklekar som finns i tillverknings- och reparationsverkstäder, medan kraftiga serier passar tjockare sektioner och längre kontinuerliga snitt.
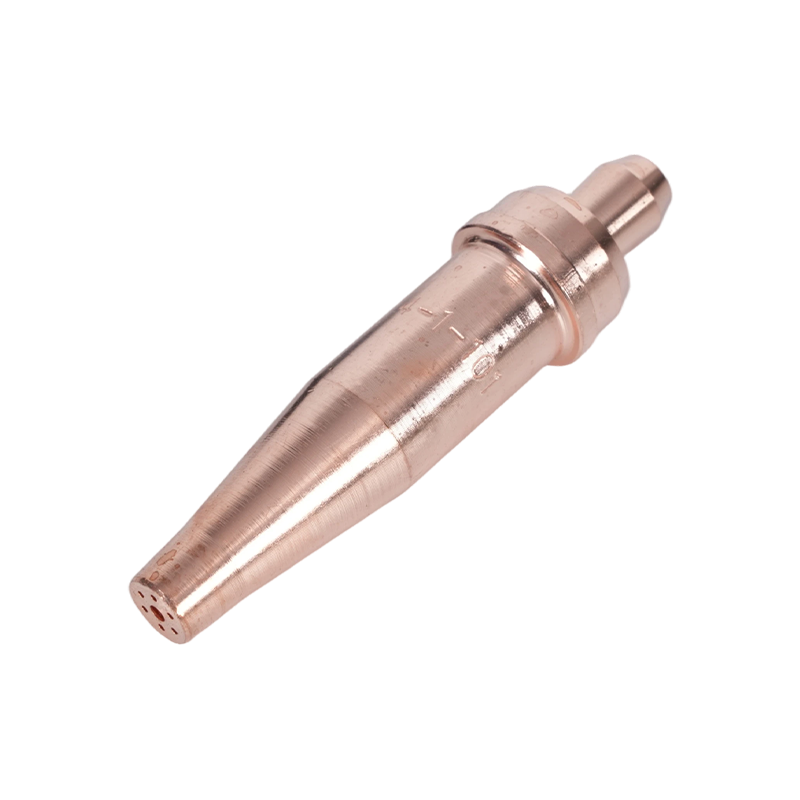 1-101 Series Acetylen brännarspetsar för 5–200 mm skärning Täcker 5–200 mm plåt med 76 mm längd och passar A217, A218, A219, A246, A212 och A800 brännare för tillverkning och reparationsarbete. Visa produkt →
Förbrukningsmaterial förtjänar samma uppmärksamhet som ficklampans kropp. Att välja rätt storlek, placera den fyrkantig och byta ut den vid första tecken på spjälkning behandlas mer ingående i den här guiden för att välja och underhålla skärbrännarspetsar , vilket är värt att läsa vid sidan av tipsdiagrammet.
För köpare som specificerar kit över en verkstad är den praktiska kontrollen enhetlighet: samma handtagsgränssnitt, samma tillbehörsserie, samma spetsnumrering, så att en låginställning registrerad på en bänk kan reproduceras på en annan.
Säkerhetspunkter som ändrar lågans beteende
Flashback är det felläge som betyder mest, och det är ett flamproblem snarare än ett gasproblem. En lågfront som färdas tillbaka upp i slangen förvandlar ett litet misstag till en cylinderhändelse. Backventiler bromsar gasomkastningen men stoppar inte en flamfront; bara en ordentlig arresterare gör det. Montera dem vid regulatorns utlopp och, där riskbedömningen kräver det, även vid brännarens inlopp.
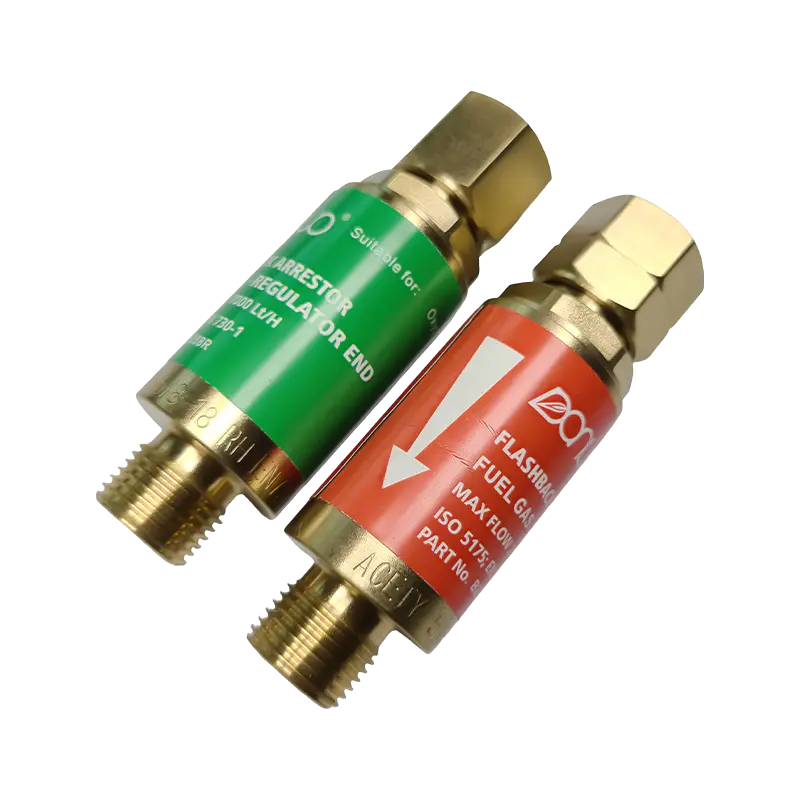 B288 Series Oxy Acetylen Flashback Arrestor Förhindrar tillbakaslag och omvänt gasflöde med modeller för syre (7000 L/h) och bränslegas (2600 L/h) i flera gängstorlekar, vilket skyddar operatörer och utrustning. Visa produkt →
Kör aldrig acetylen över ungefär 1,5 bar (cirka 15 psi) vid slangen, eftersom fri acetylen blir instabil vid högre tryck. Håll cylindrarna upprättstående och säkrade, håll fett och olja borta från syrgaskopplingar och använd korrekt nyans av filterlinsen för det aktuella arbetet. En låga som slår, visslar eller ändrar färg på egen hand är en stopp-arbete-signal, inte något att justera runt.
Flaminställning är en färdighet som mäts i sekunder, men den avgör skärkvalitet, svetsgodhet och livslängd för en hel verkstad. Om du standardiserar facklor, spetsar och avledare för en produktionslinje, eller behöver delar tillverkade enligt dina egna ritningar och gasspecifikationer, kan teamet nås via kontaktsida med dina uppgifter.